


Produktionsprozess
von geschweißten Rohren/Profilen
Im Kern der Produktpalette steht die spanabhebende Bearbeitung der Bandkanten zur Schweißnahtvorbereitung.
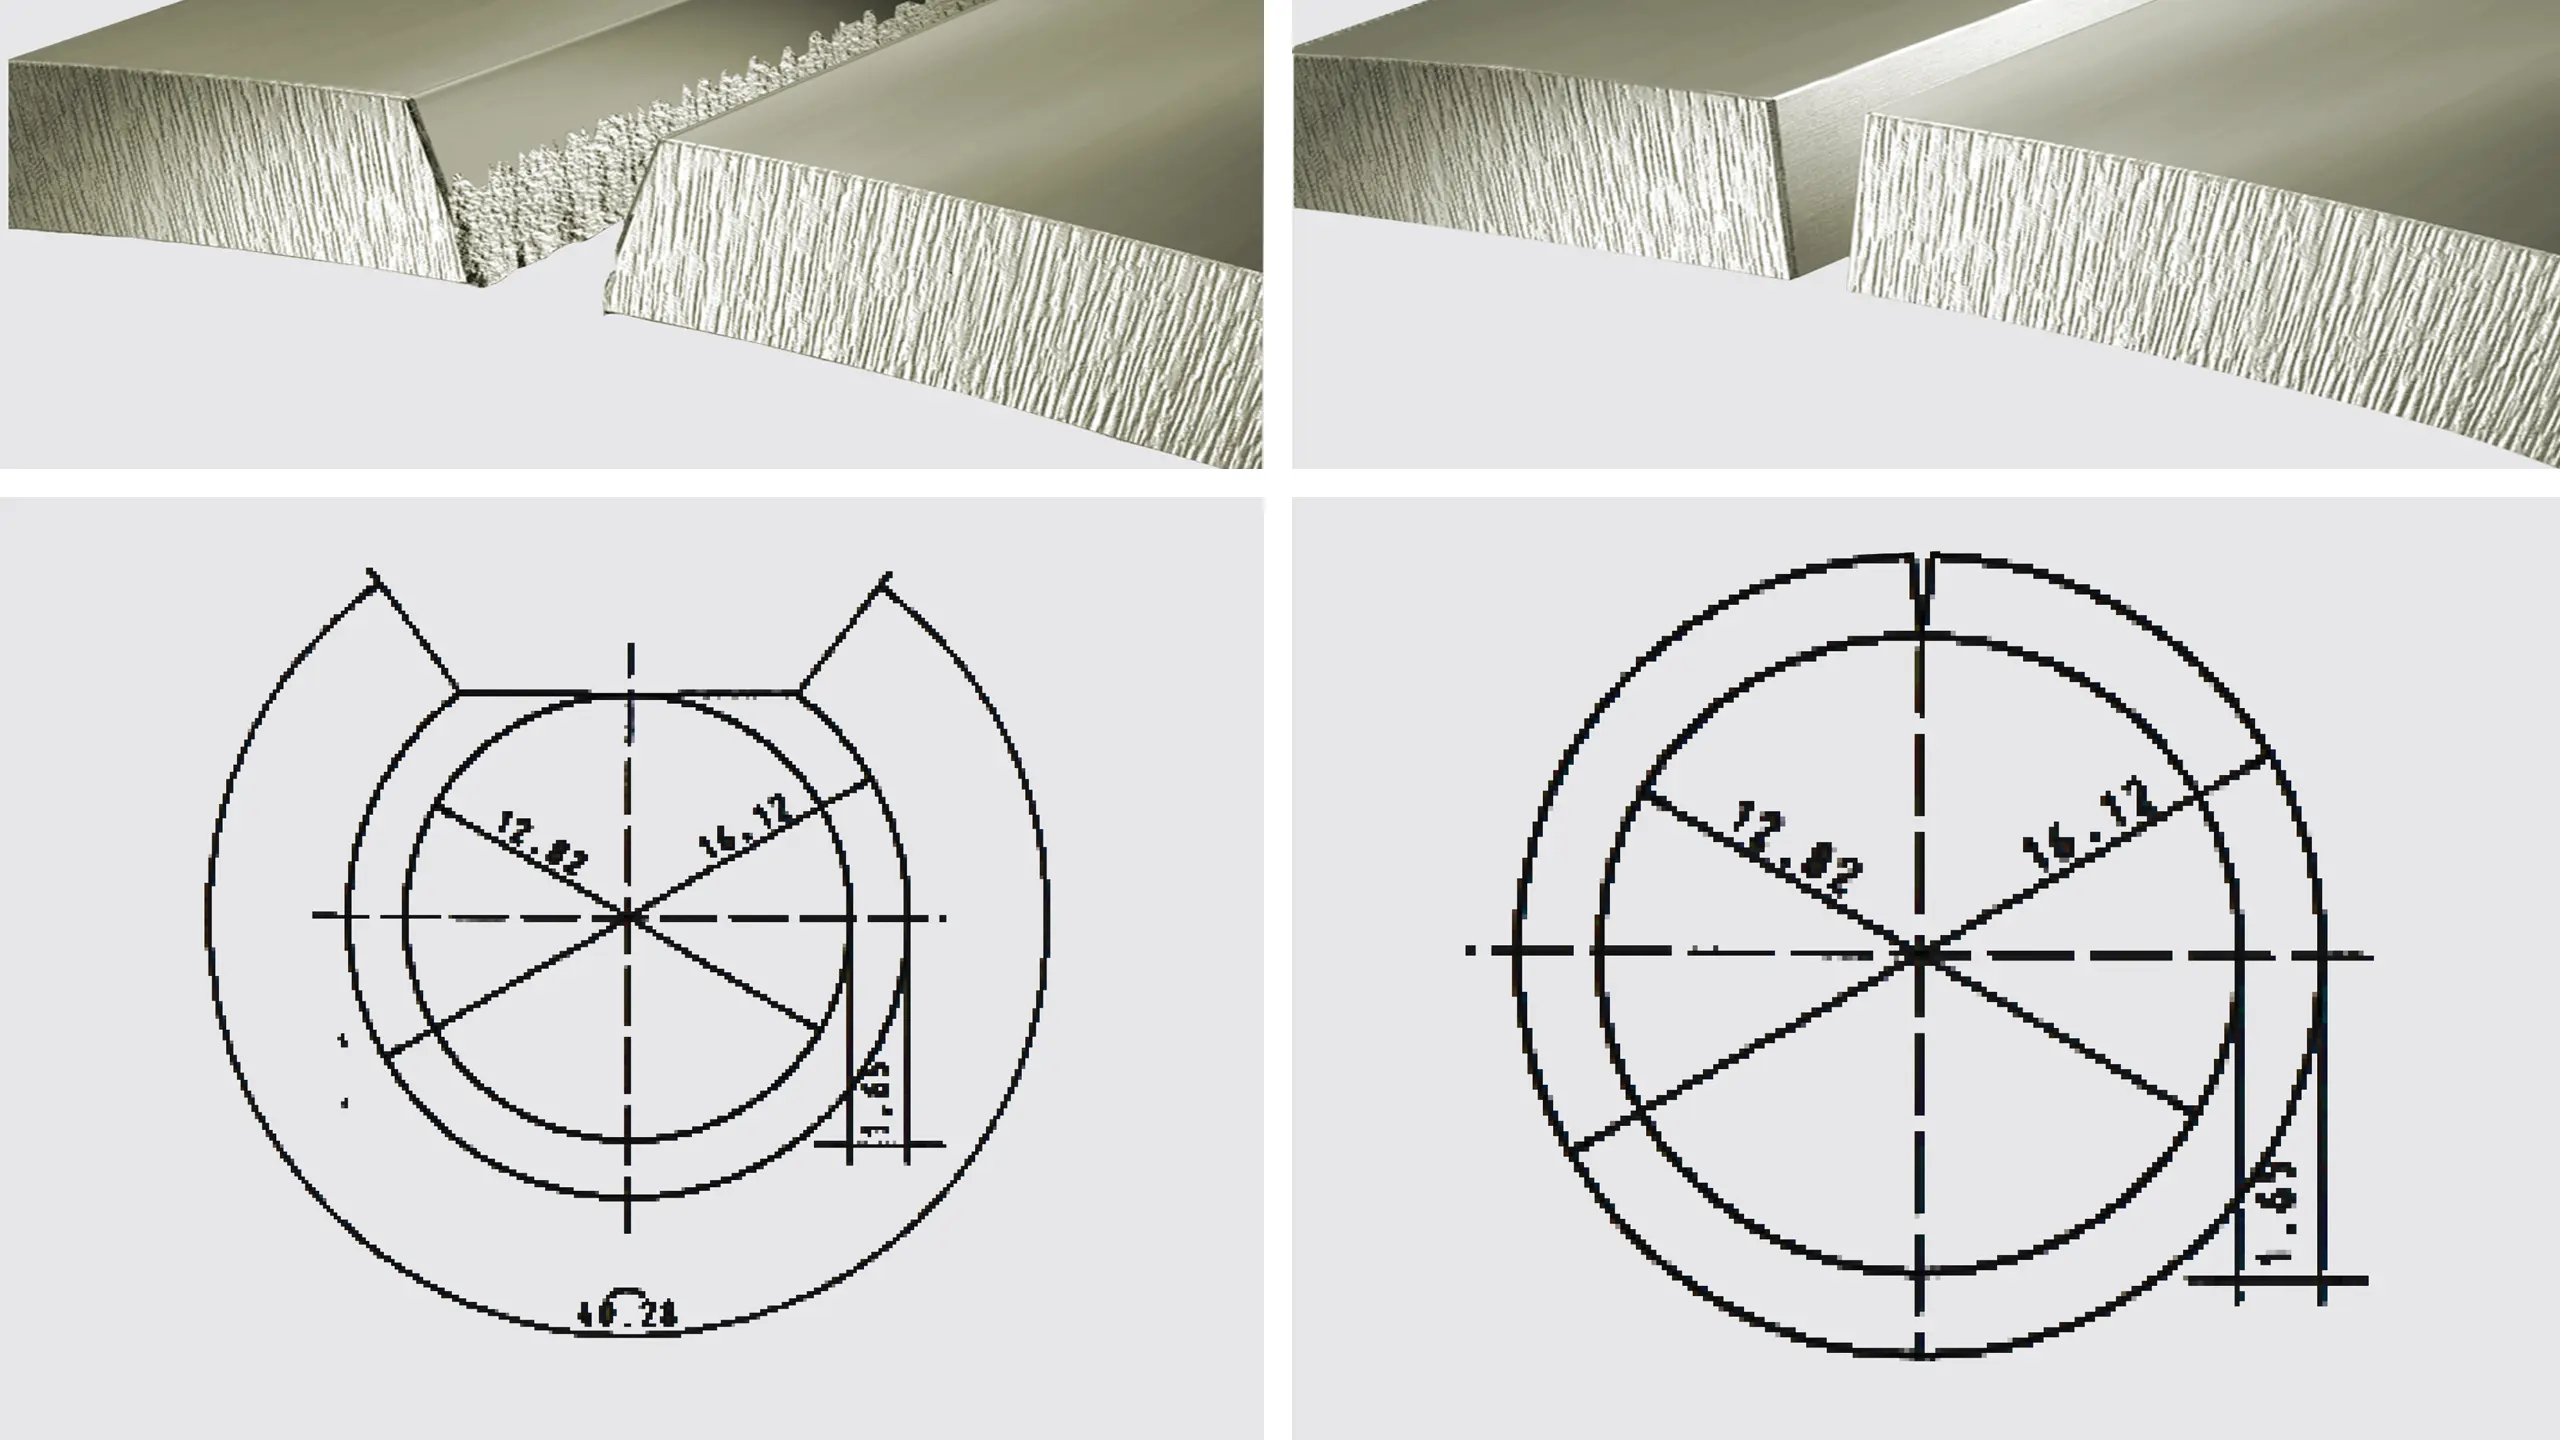
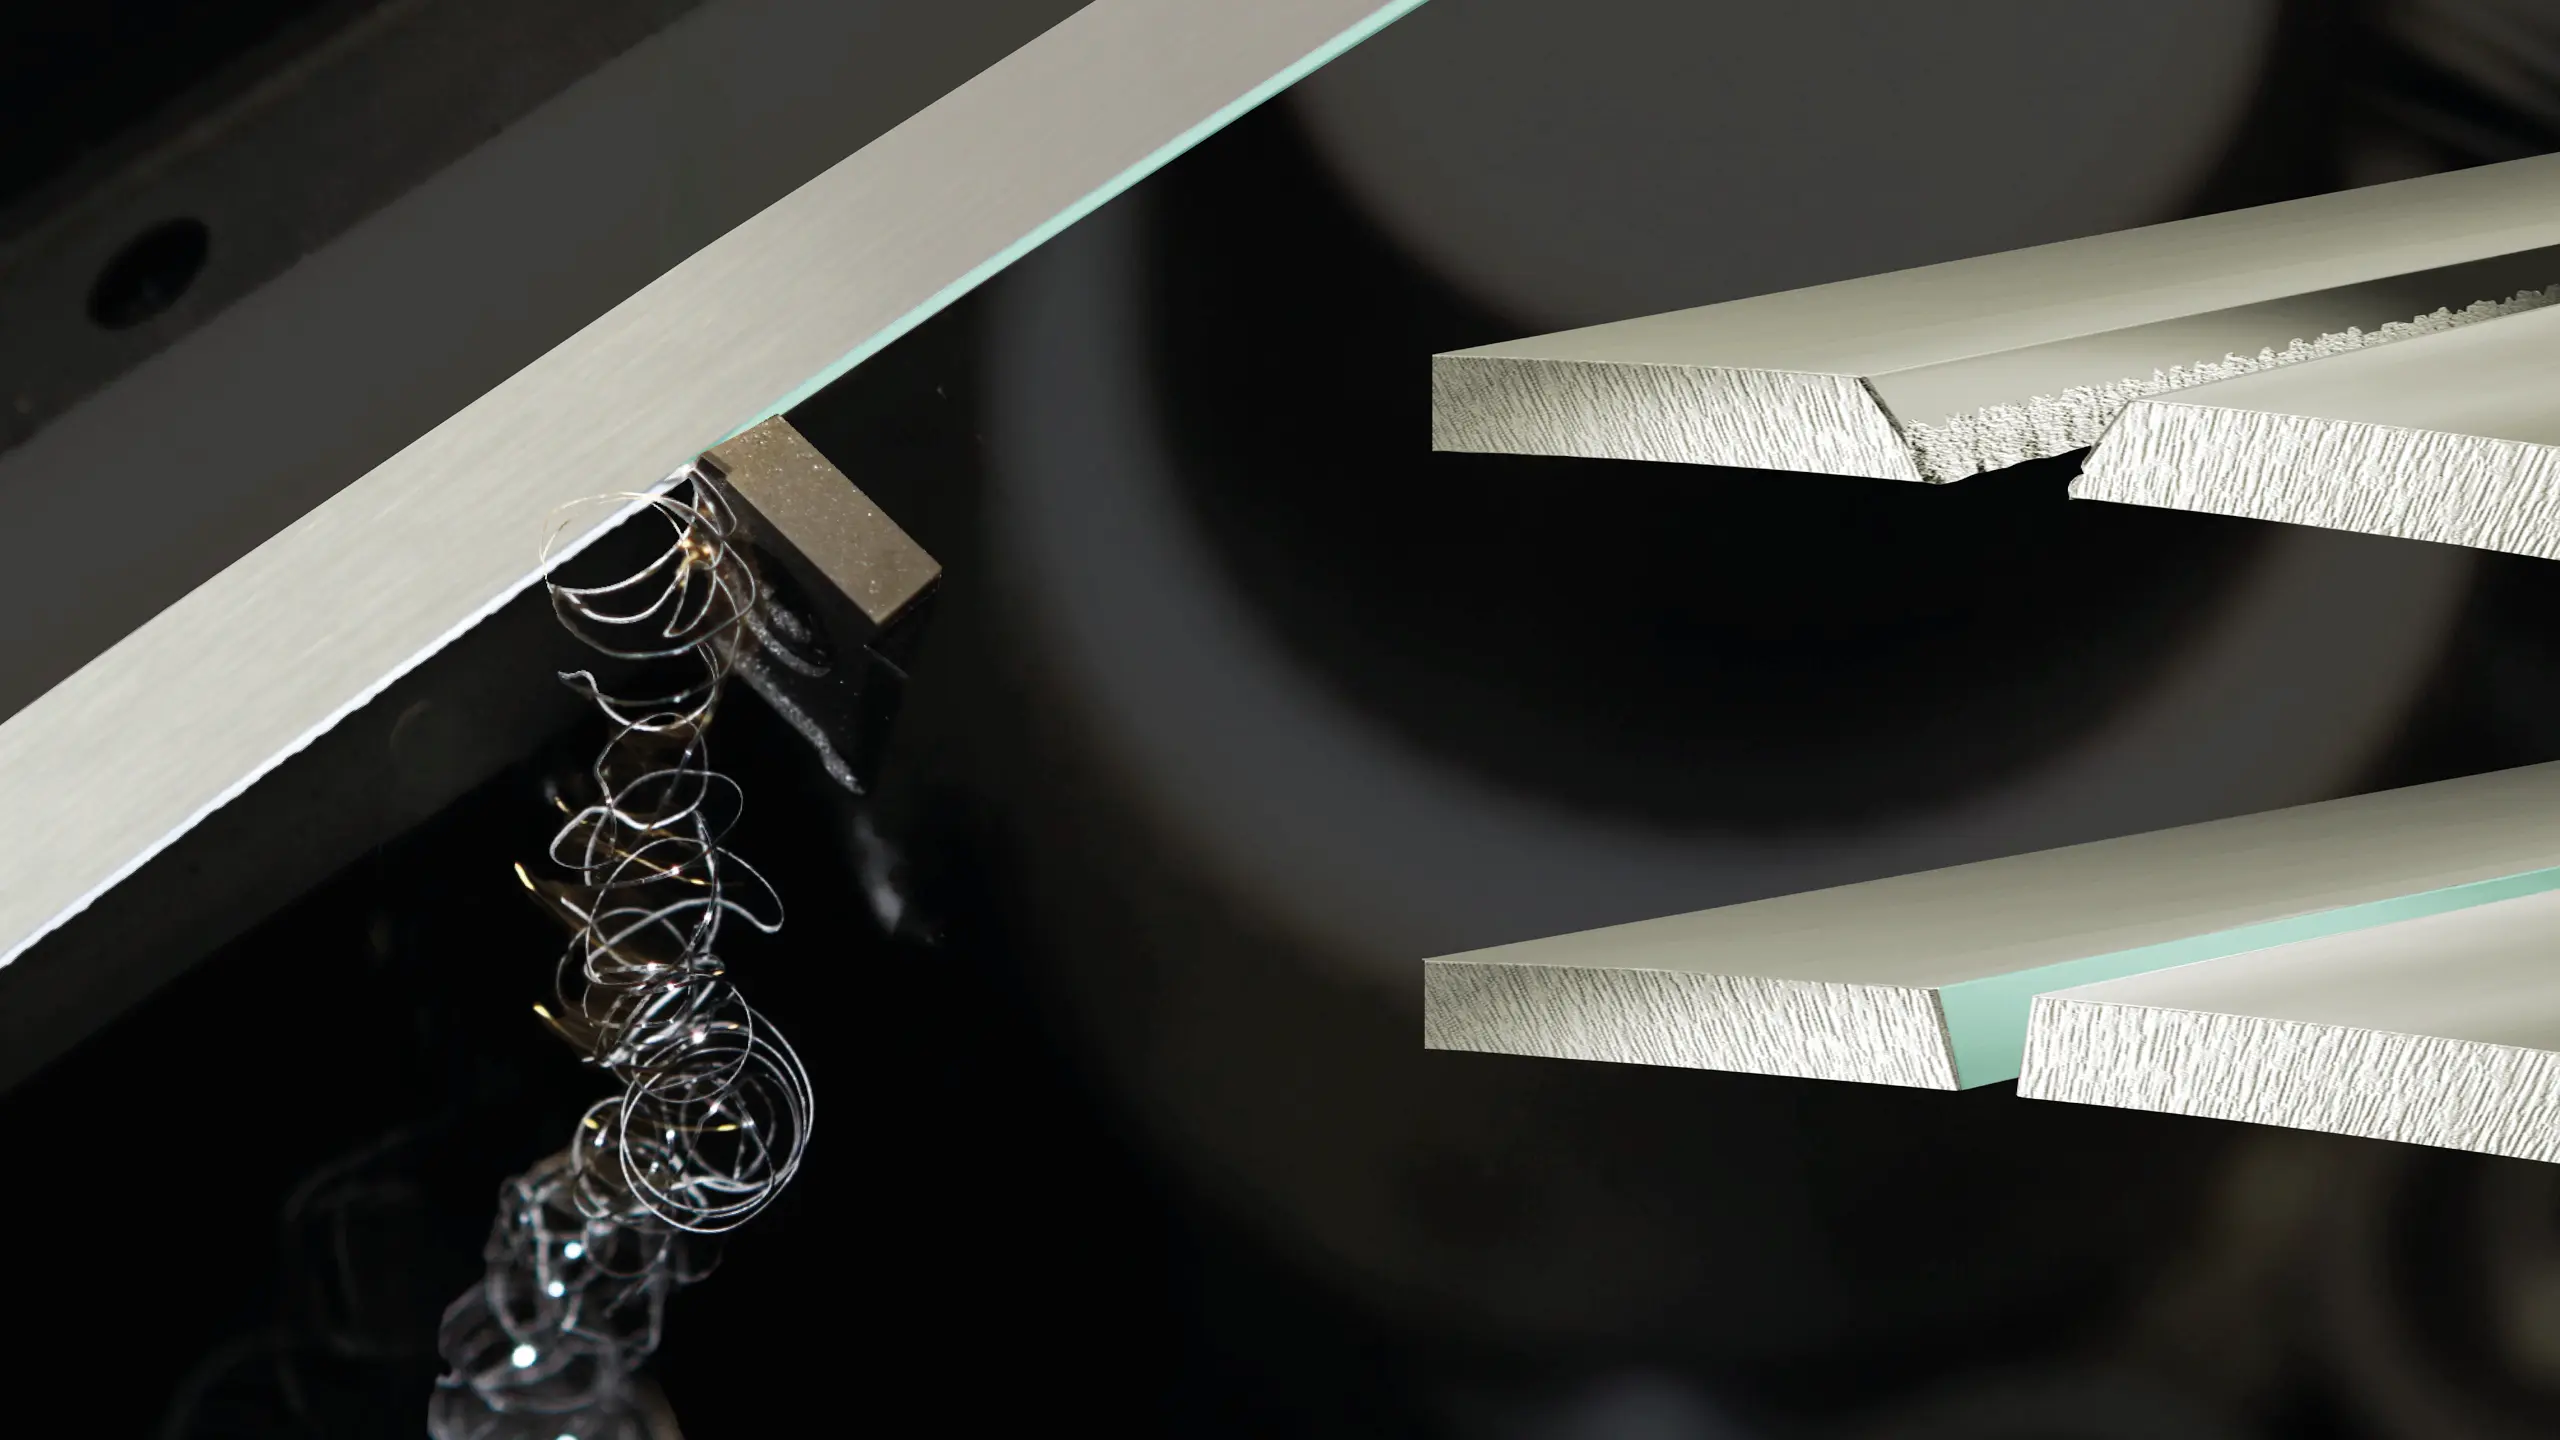
Ohne Bandkantenbearbeitung
Das Ausgangsbandmaterial ist meistens längsgeteiltes Band (Spaltband). Die Kanten sind nur zu <35% wirklich sauber geschnitten, der größere Anteil ist schräg weggebrochen und nicht sauber, also unregelmäßig hinsichtlich Geradheit, Winkel und Gefüge, ggf. können Beschichtungen beim Schweißen stören.
Je dicker die Wandstärke und je kleiner der Rohrdurchmesser, umso größer wird der V-Winkel, unter dem die Rundrohrkanten zusammenstoßen. Der zu schweißende Querschnitt, der aneinander stößt, wird immer kleiner und damit der zu verflüssigende Bereich notwendigerweise größer.
Daraus folgert auch, dass die Stauchzone und damit die Stauchkraft, unmittelbar nach dem Schweißen, größer wird. Es ergeben sich immer größer werdende Schweißnahtanhebungen, die an der Ober- und Innenfläche sehr aufwendig abgehobelt werden müssen.
Schweißnahtoptimierung mit Kantenbearbeitung
Die Bandkanten werden gleichmäßig sauber und gerade und erhalten auch an der Oberfläche ihre innere Struktur.
Die Kanten werden in einem einstellbaren Winkel bearbeitet, so dass der V-Winkel zum Schweißen reduziert wird und Beschichtungen an der Bandkante entfernt werden.
Der zusammenstoßende Querschnitt der Kanten wird maximiert, so dass ein kleineres Materialvolumen verflüssigt werden muss.
- Weniger Energieverbrauch
- Höhere Schweißgeschwindigkeit
- Homogeneres Schweißnahtgefüge = Qualitätsverbesserung
Integration in Rohrschweißstraßen
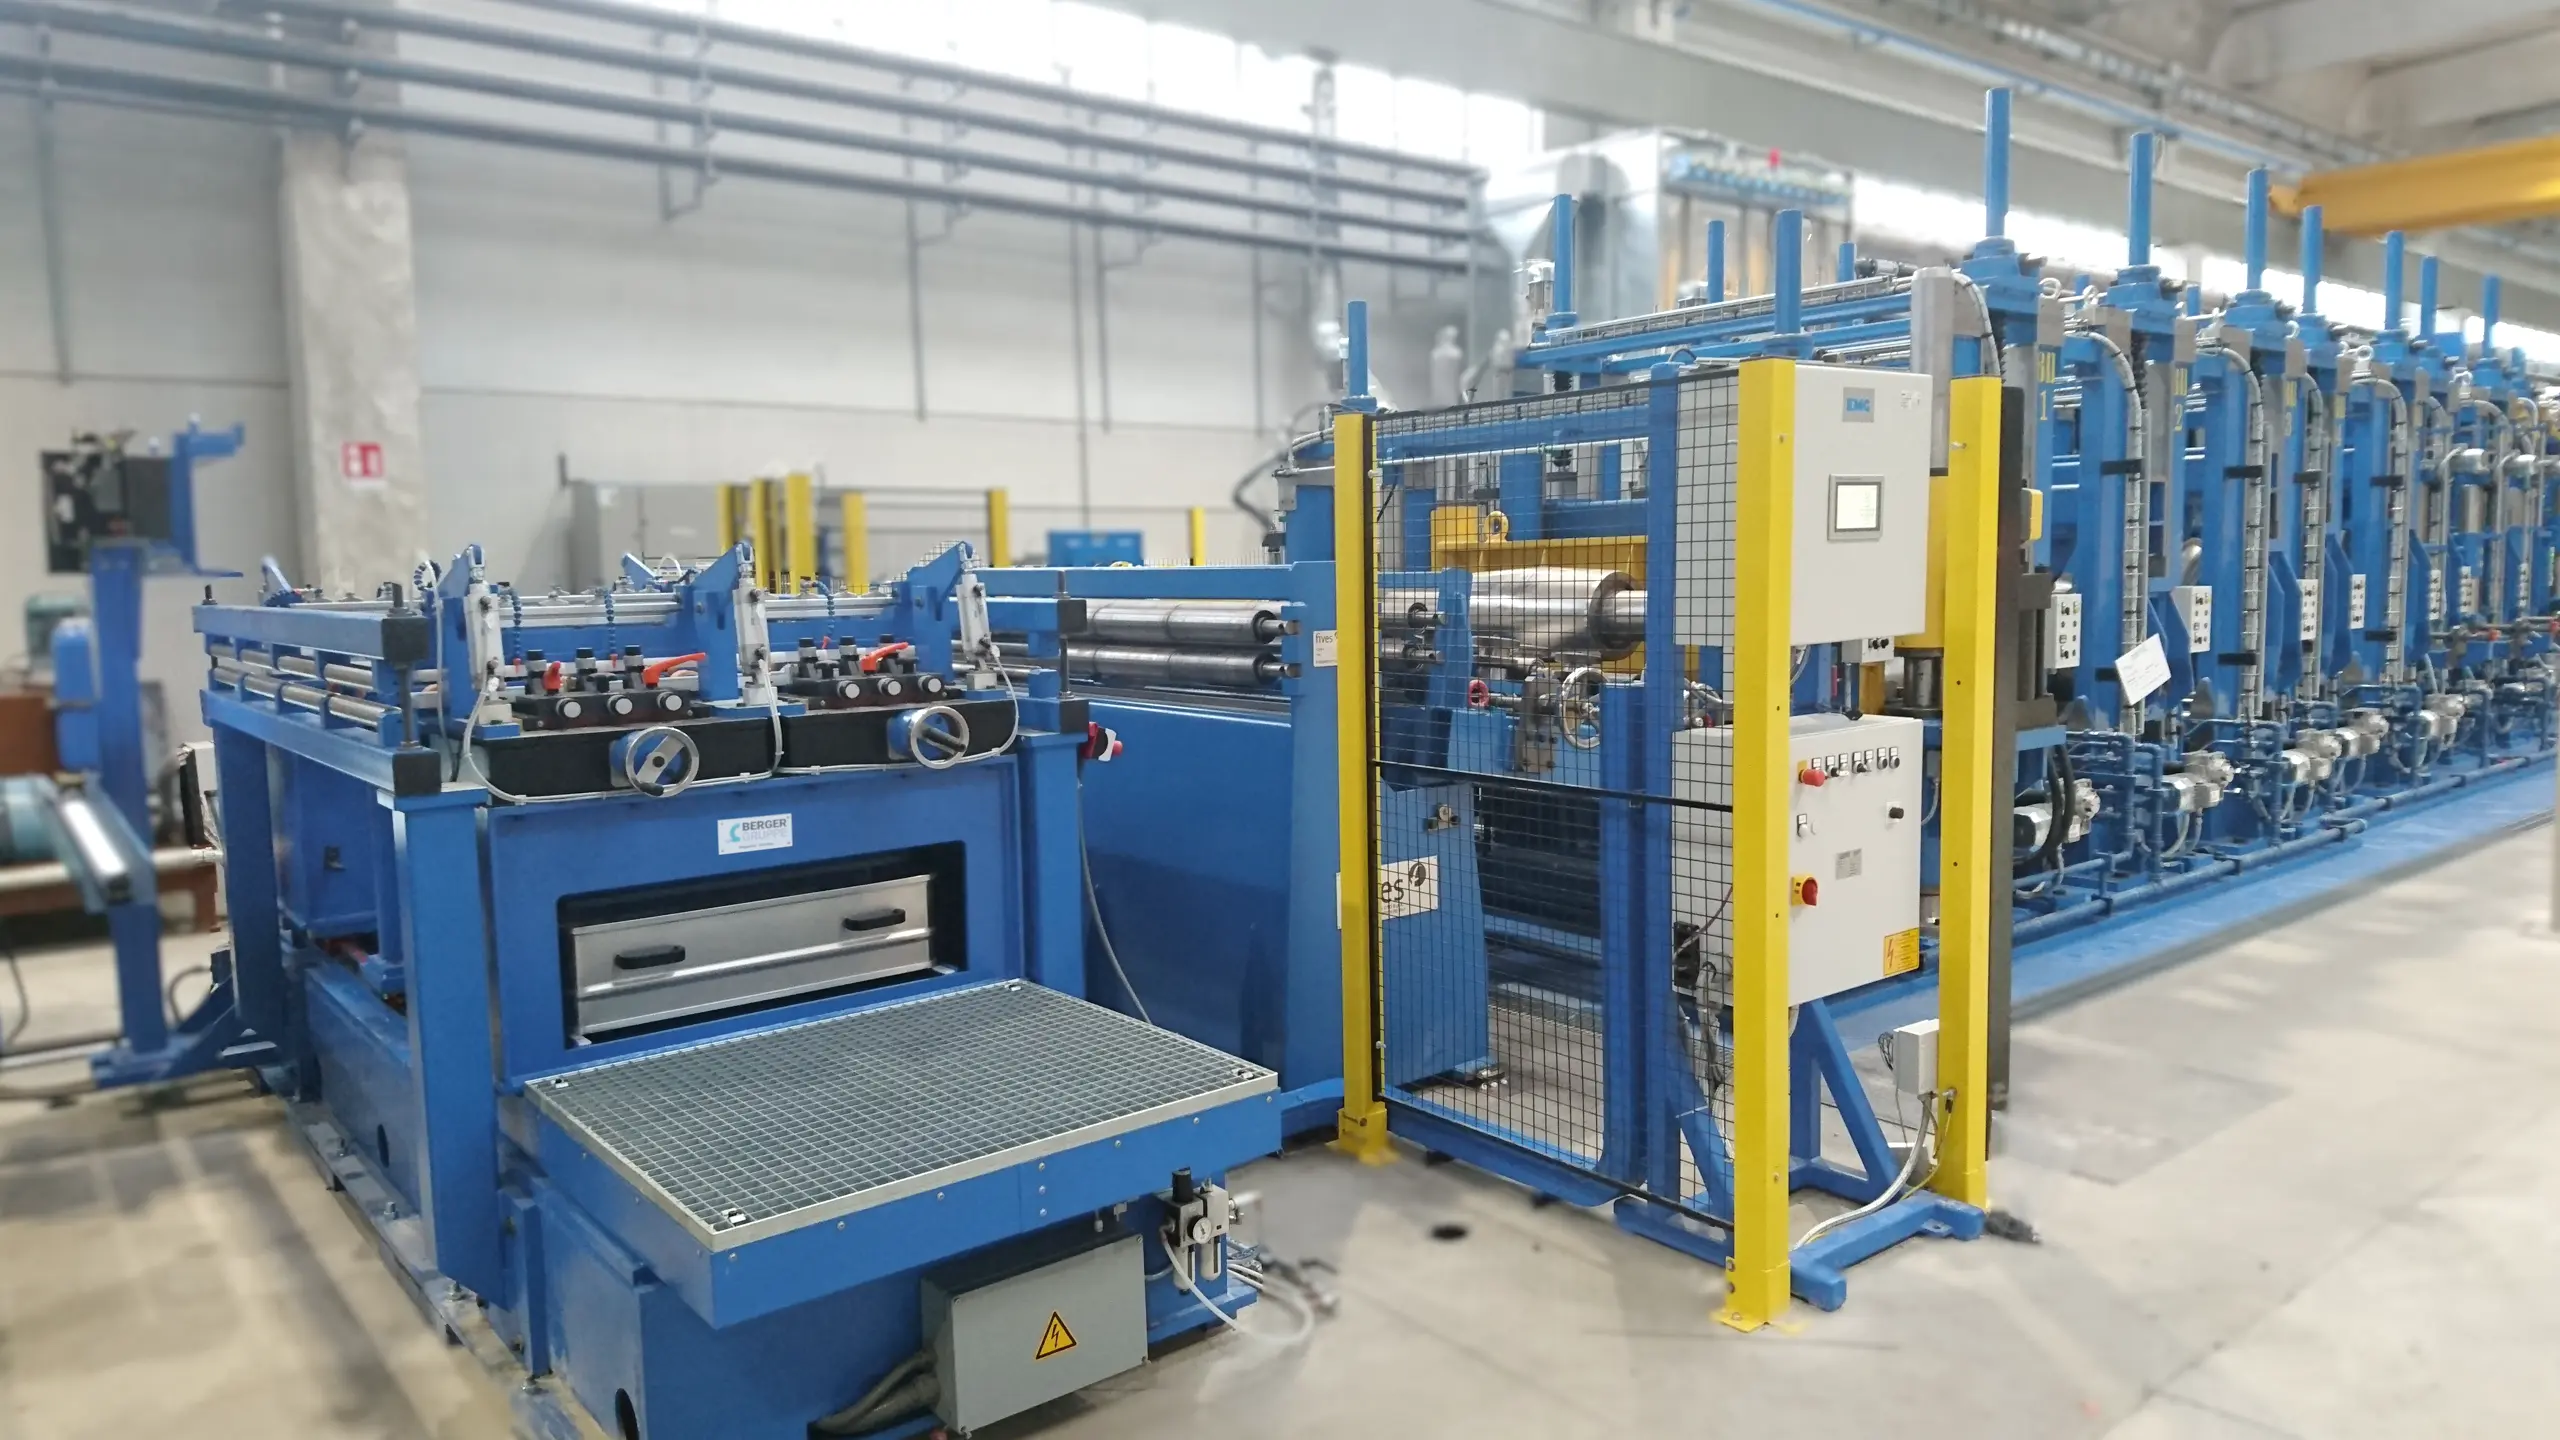
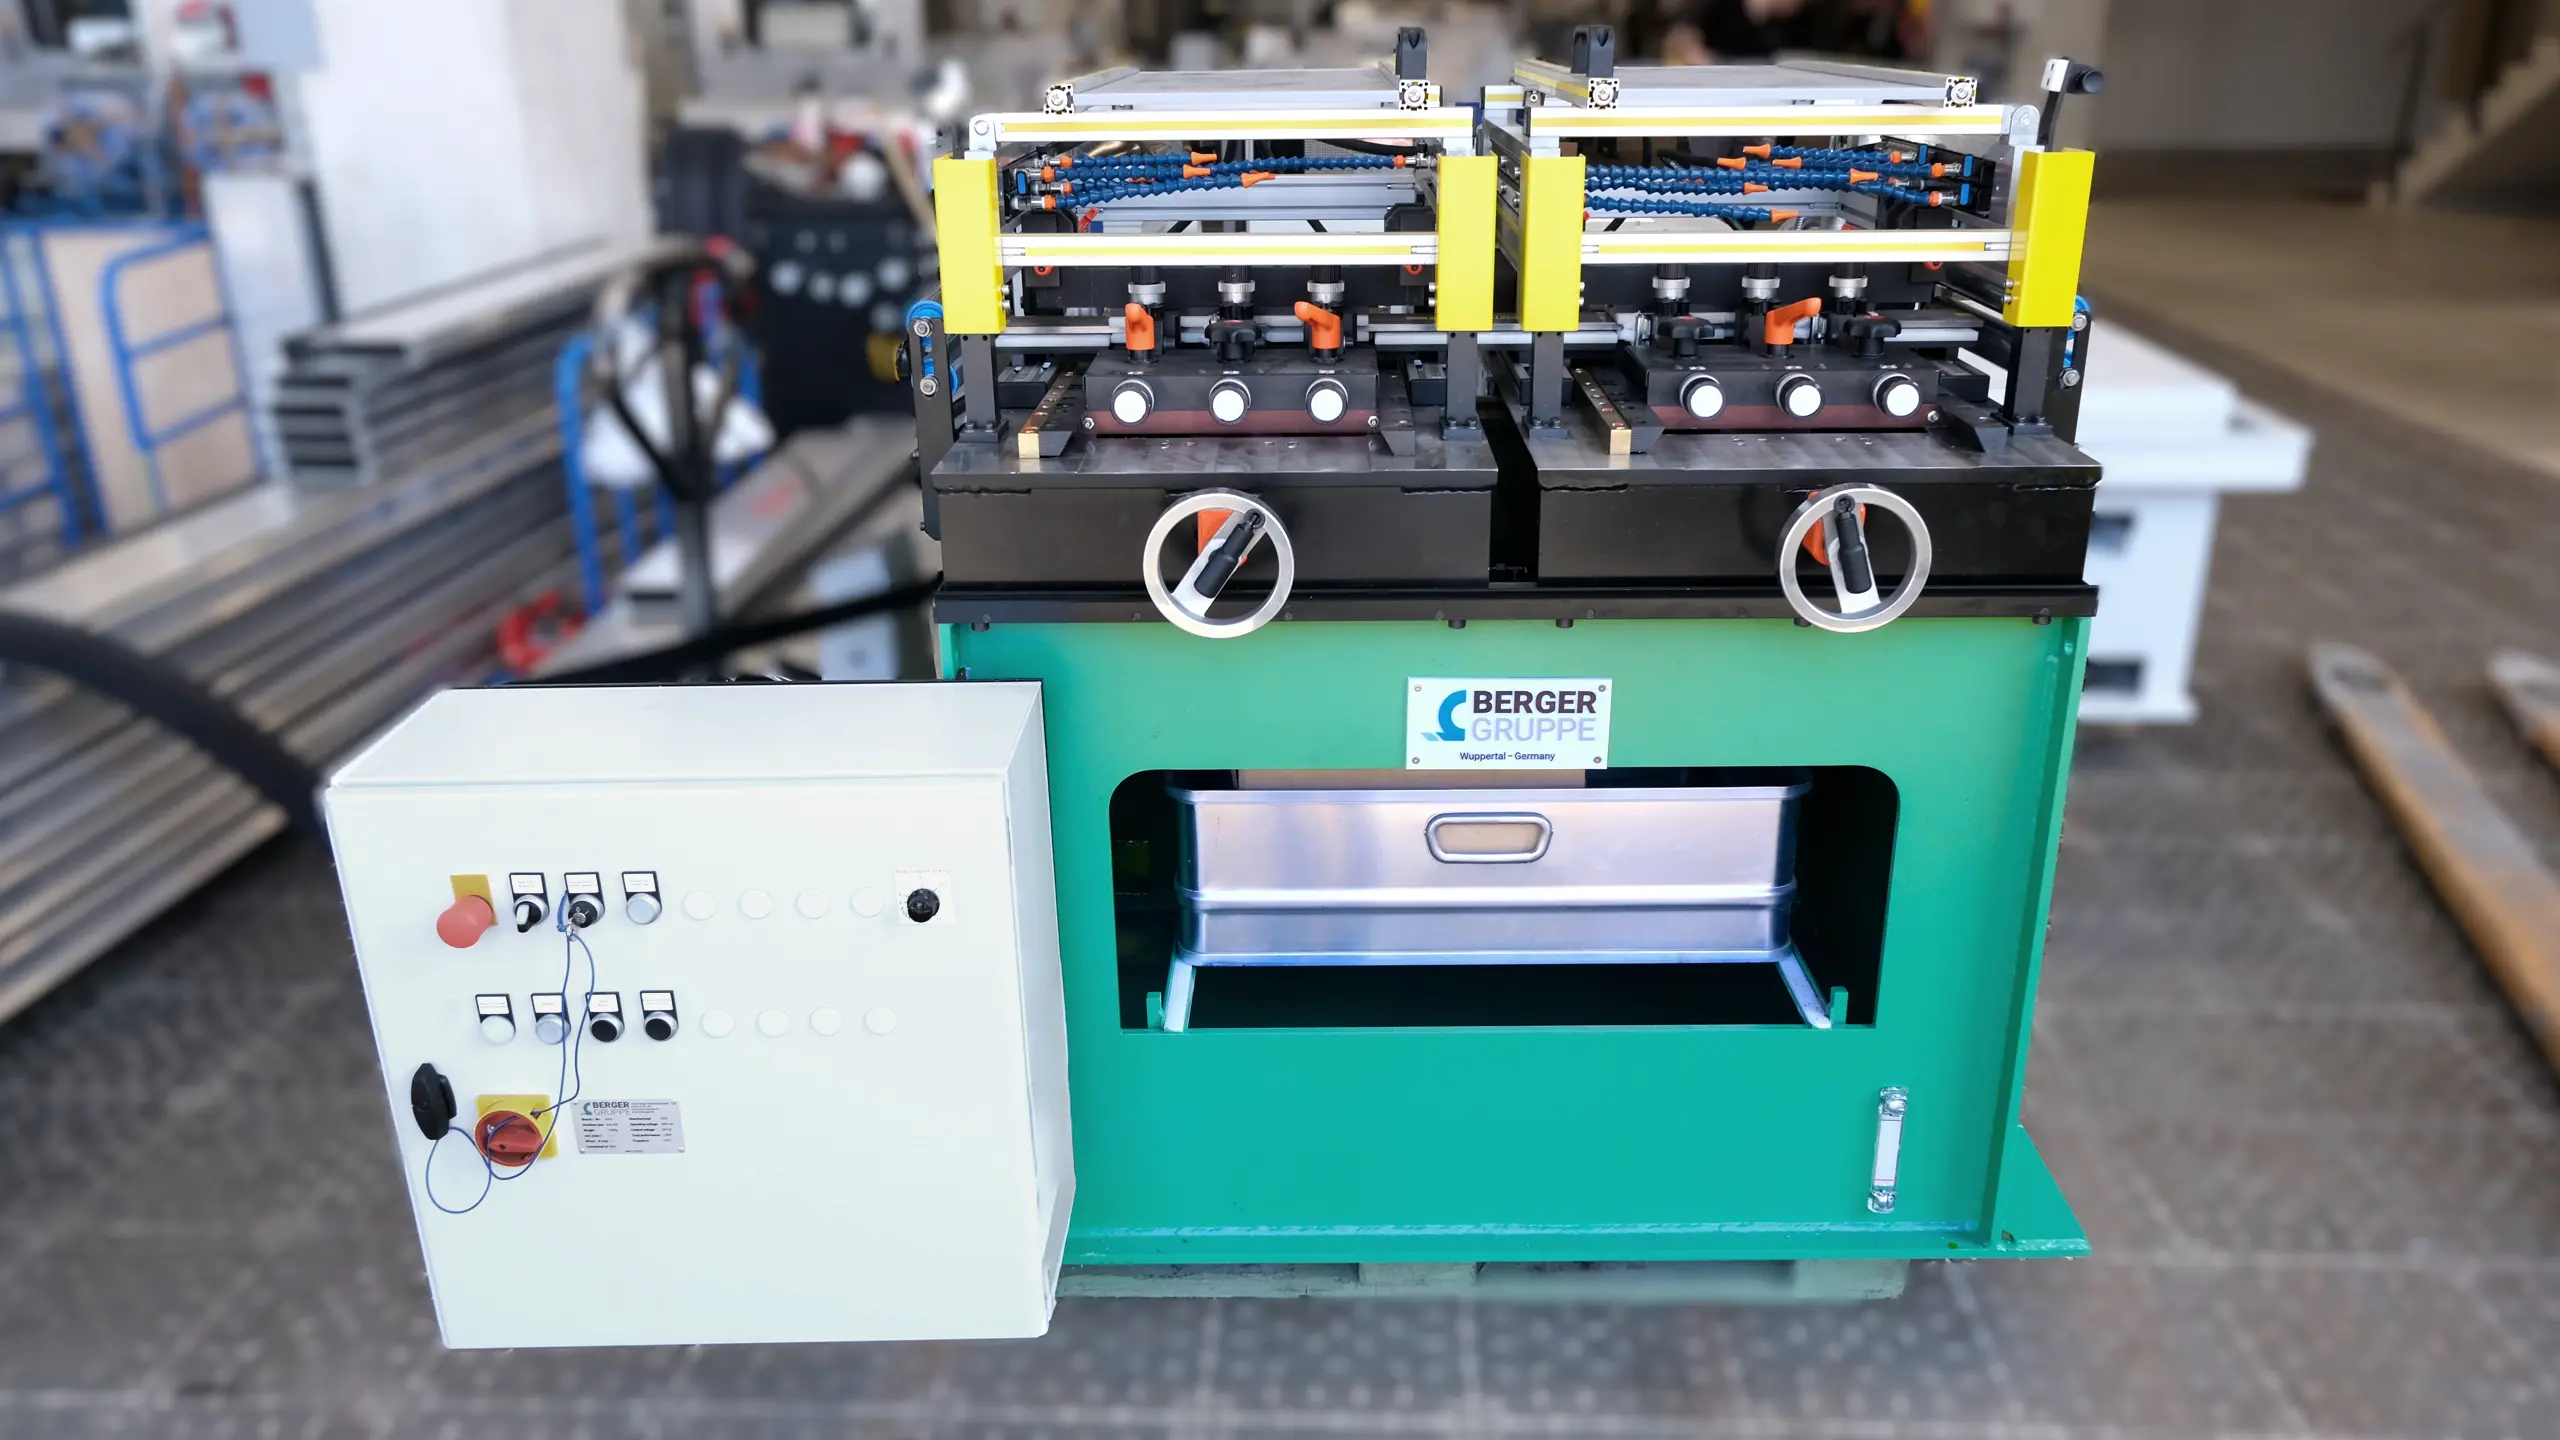
Die modularen Bandkantenbearbeitungsmaschinen der Berger Gruppe werden in Rohrschweißstraßen zur Schweißnahtoptimierung integriert.
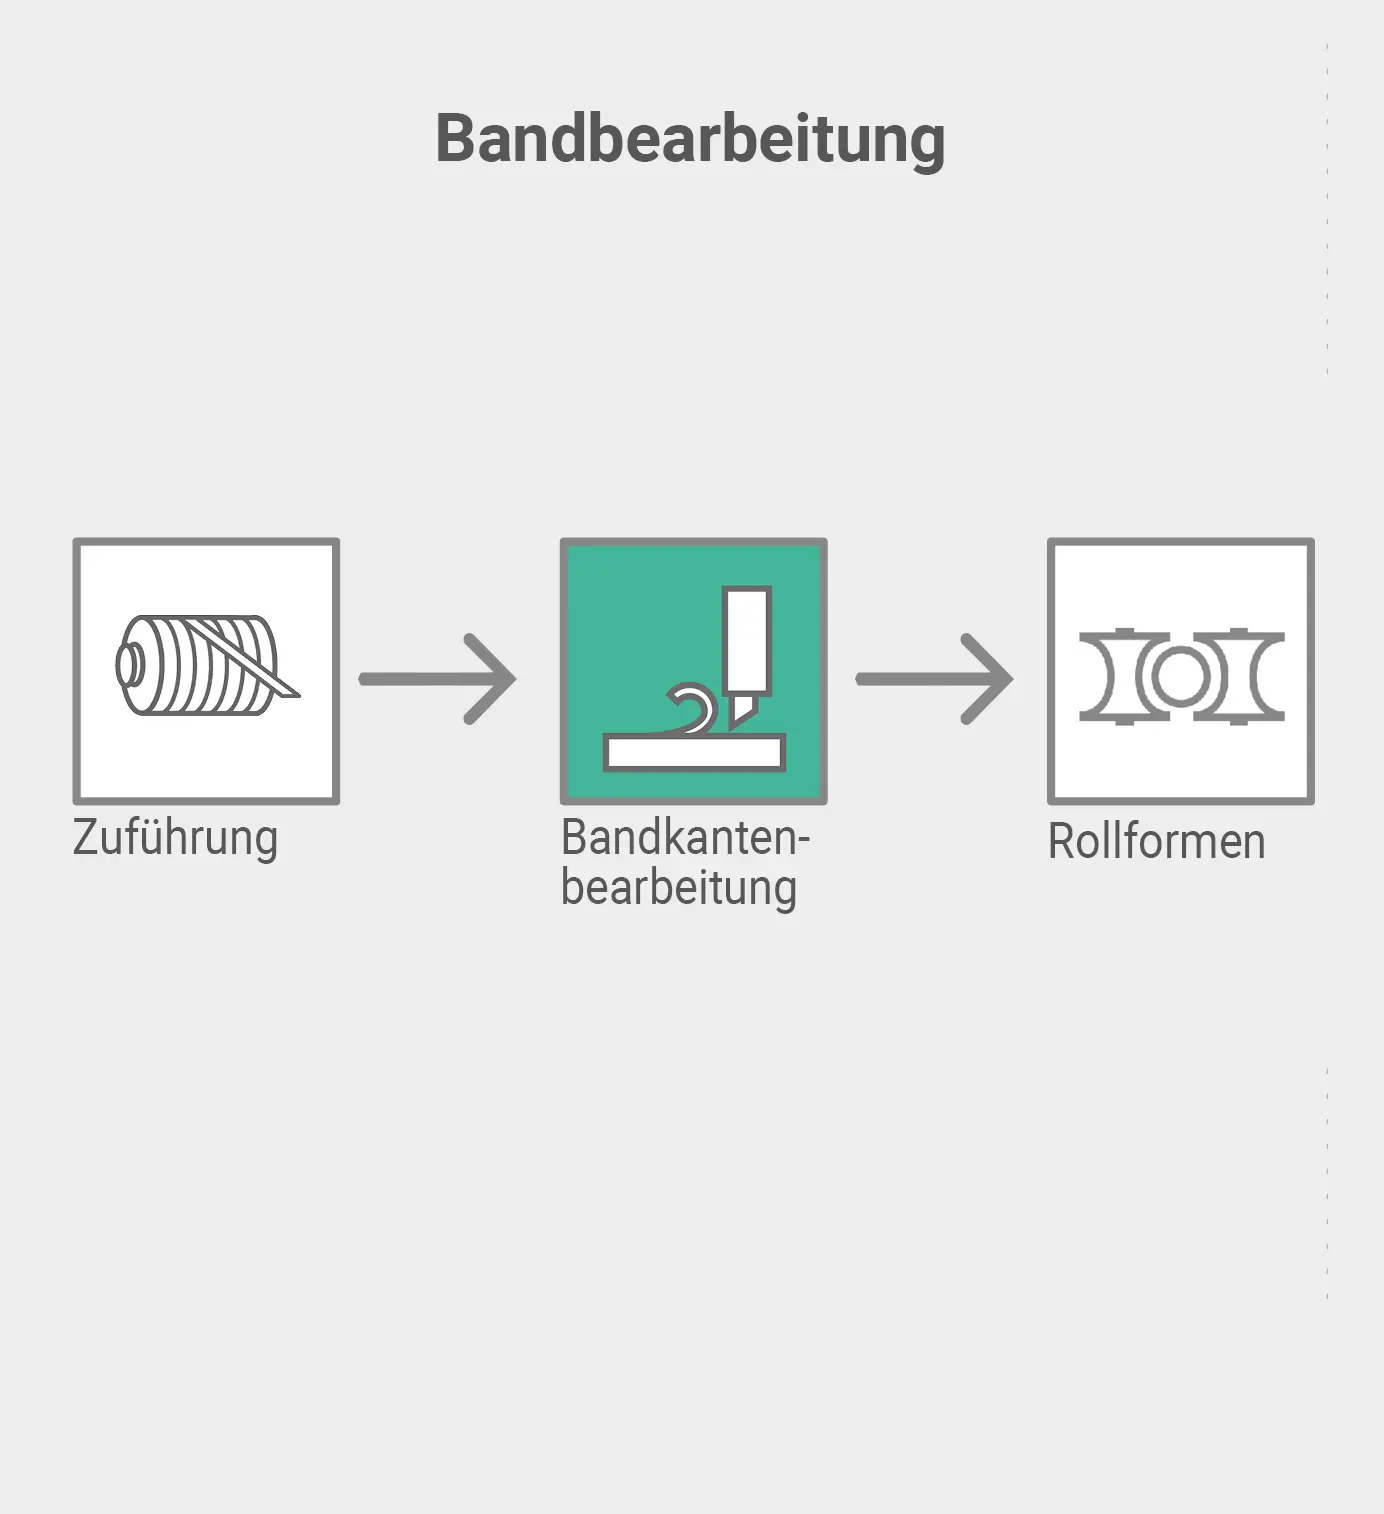
Sie werden zwischen Bandzuführung und Profilieranlage installiert. Oftmals geht der Bandkantenbearbeitungsmaschine eine Flachrichtmaschine voraus, die die Wellenbildung des Bandes reduziert und die Coilkrümmung beseitigt.
Spanabhebende Bandkantenbearbeitung
Durch das Verfahren der spanabhebenden Bandkantenbearbeitung werden die Kanten der Bänder gleichmäßig sauber, gerade und maßhaltig. Sie behalten auch an der Oberfläche ihr inneres Gefüge.
Die Kanten werden unter einem einstellbaren Winkel bearbeitet, so dass Beschichtungen beseitigt und der V-Winkel zum Schweißen beliebig verkleinert werden. So können sich bei weiteren Arbeitsprozessen wie z. B. dem Stanzen oder Profilieren keine Gratteile lösen.
Im Gegensatz zum Walzen wird bei der spanabhebenden Bandkantenbearbeitung das Material nicht verändert. Das Gefüge der Materialoberfläche bleibt erhalten.
Durch präzises Einstellen der Werkzeuge und ein durchdachtes System der Räumanordnung werden auch komplexe Fasen und Konturen an die Bandkante angearbeitet ohne die Oberflächenstruktur zu beeinträchtigen.
Zurück zu den Lösungen