


Proceso de producción
de tubos/perfiles soldados
El núcleo de la gama de productos es el procesado por corte de metal para la preparación de cordones de soldadura.
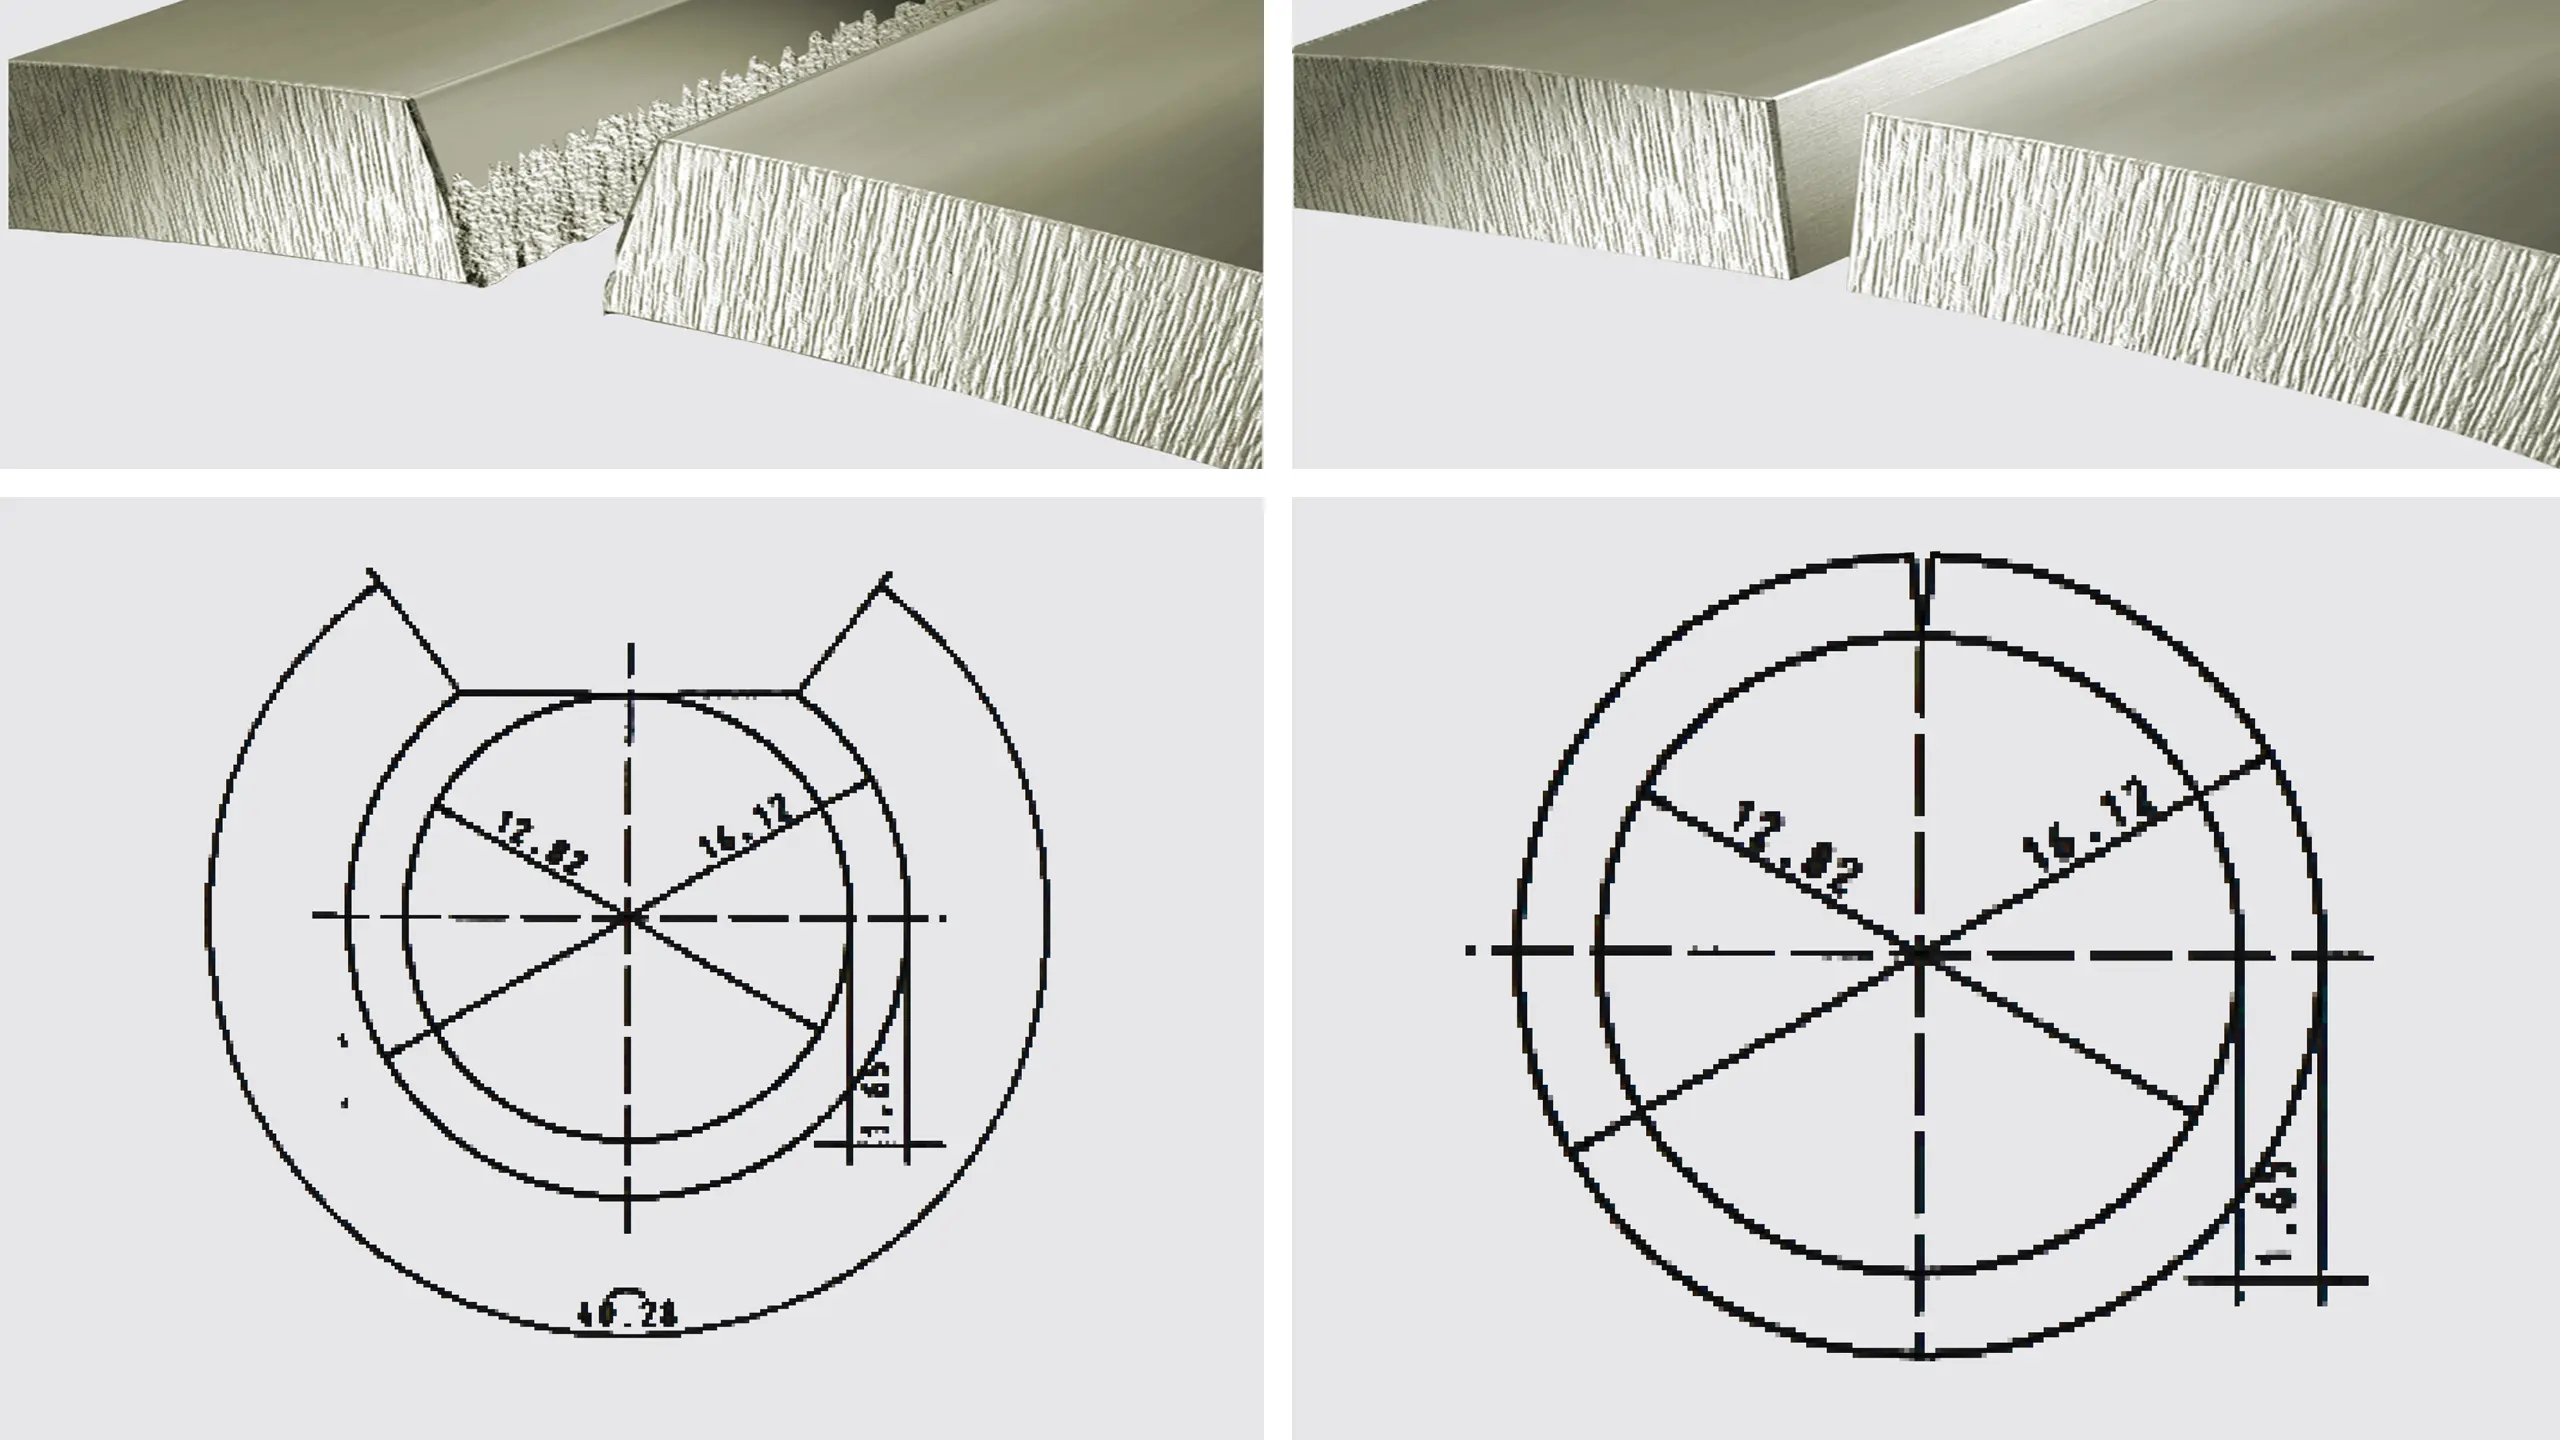
Sin recorte del borde de la banda
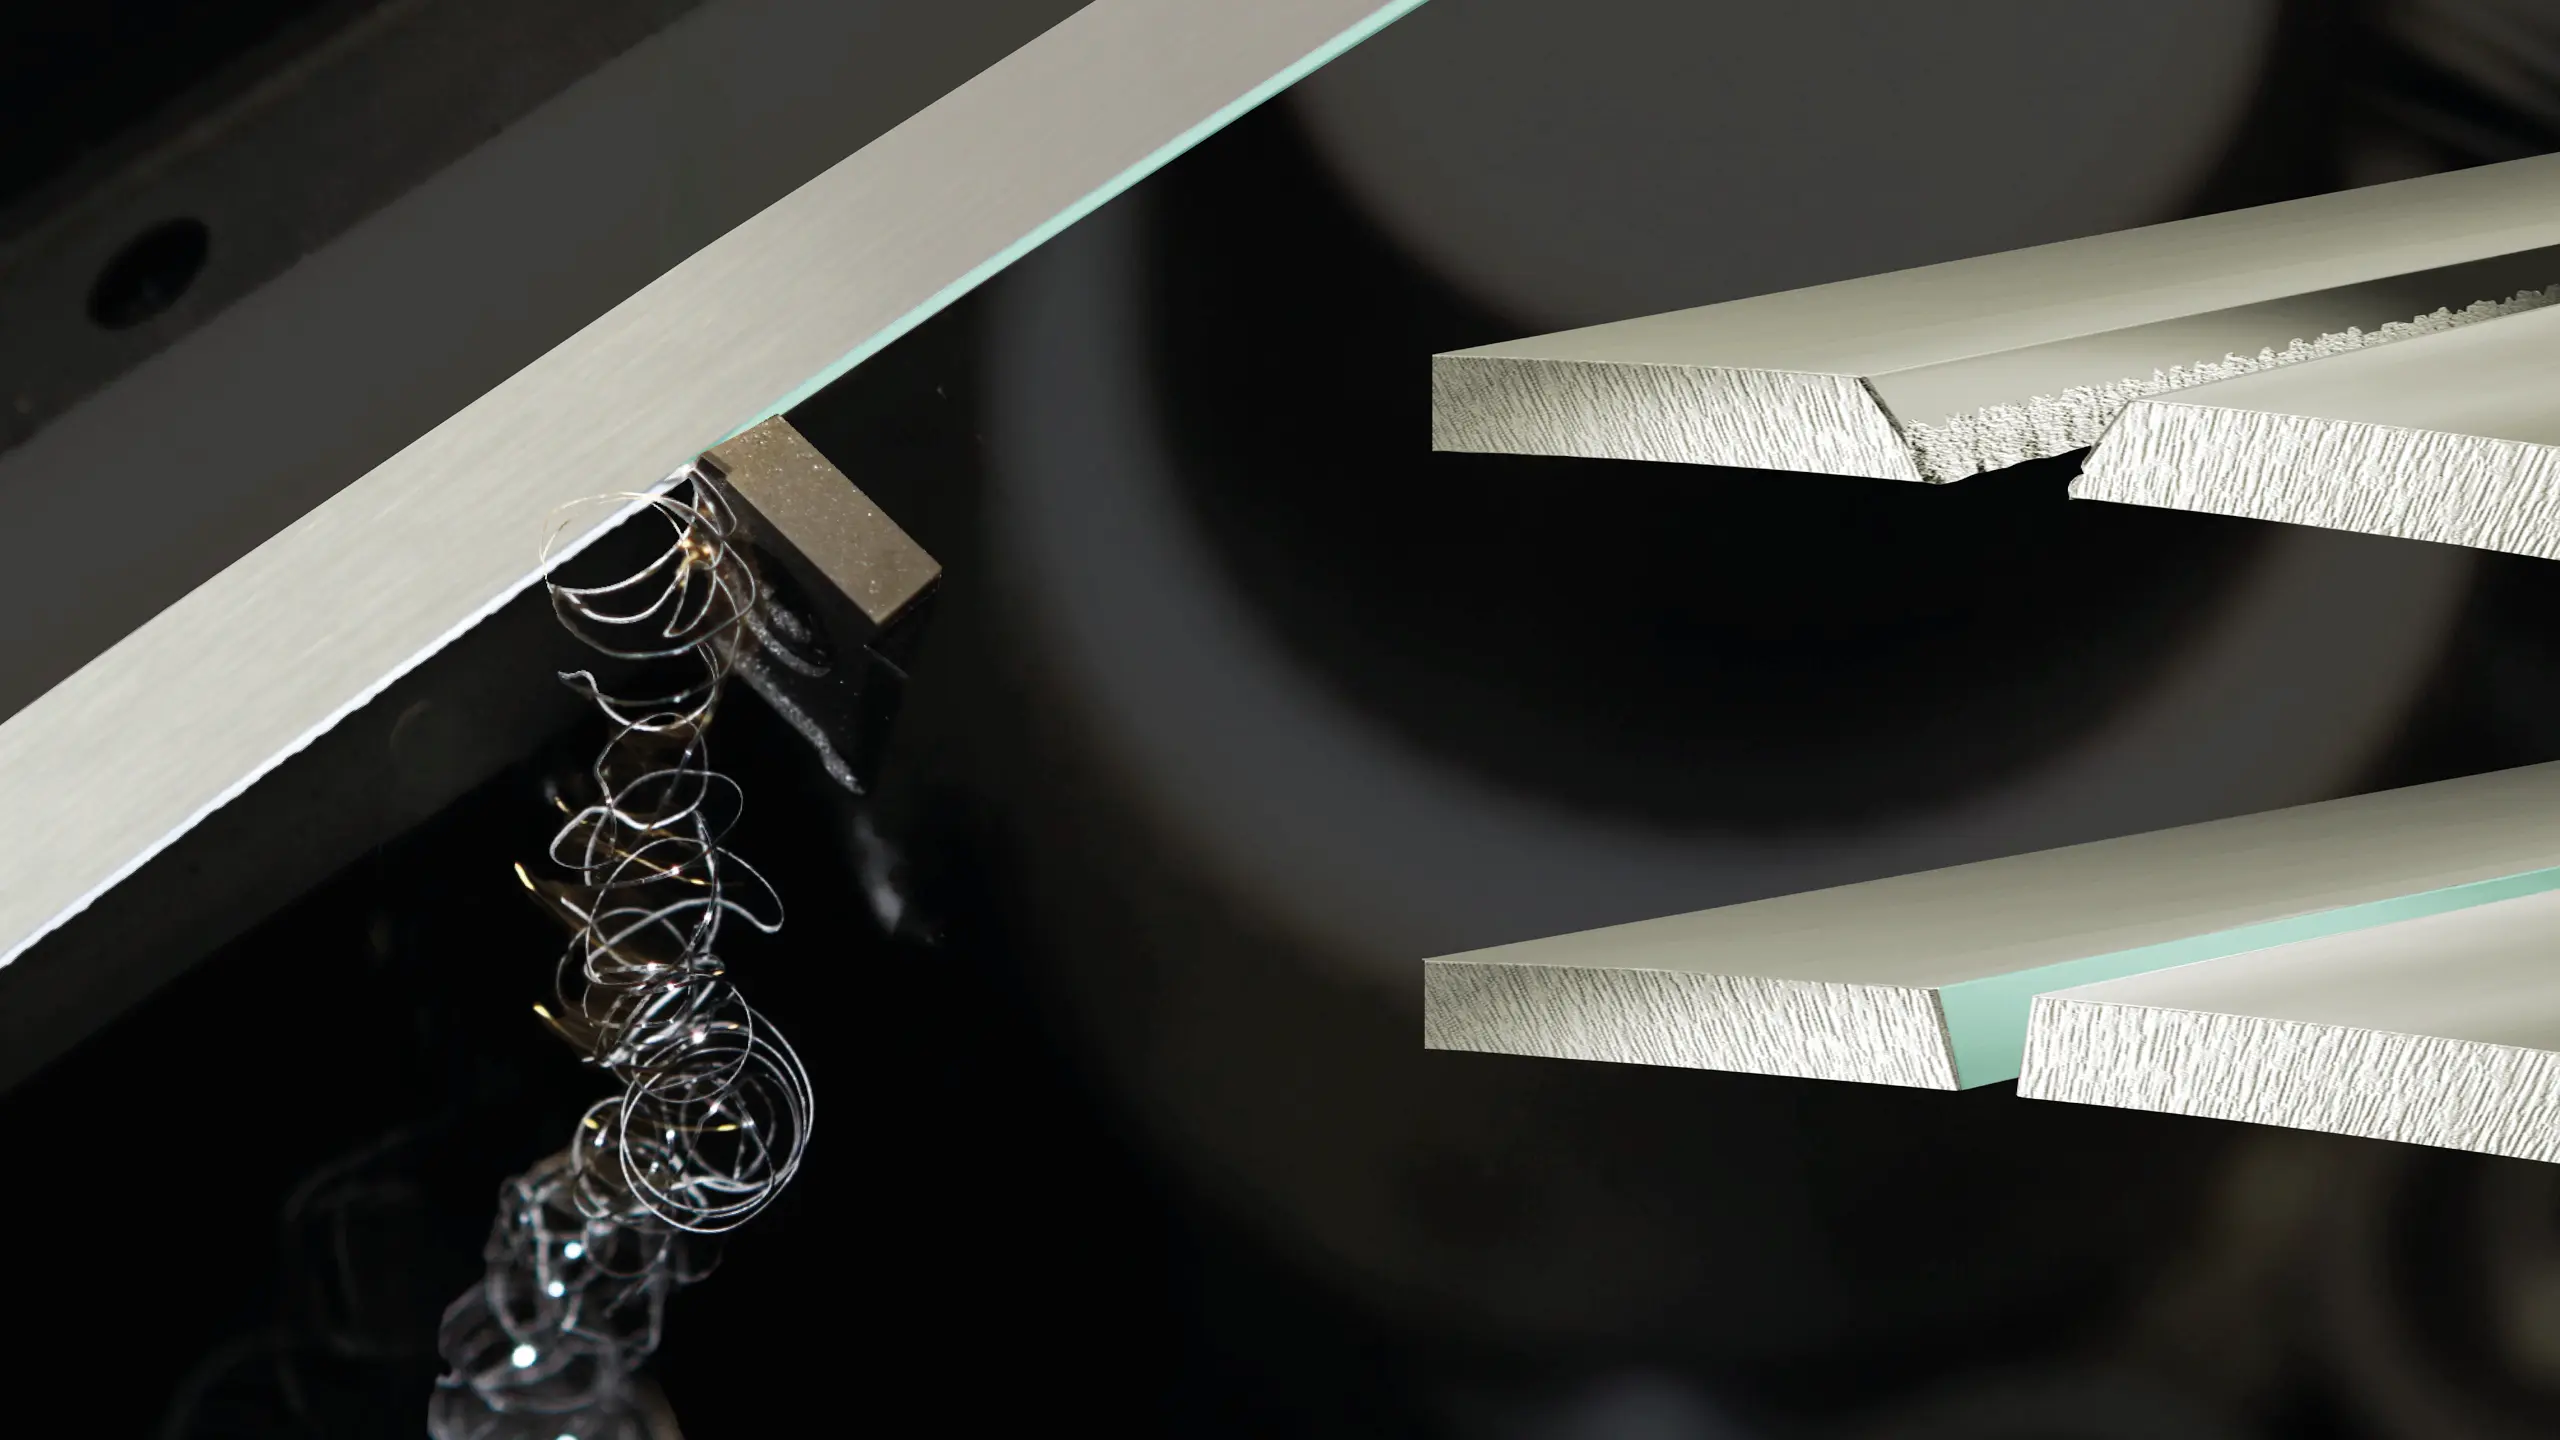
El material de partida de la banda suele ser banda cortada longitudinalmente (banda cortada). Los bordes sólo se cortan de forma realmente limpia a <35%, la mayor parte se corta en ángulo y de forma no limpia, es decir, irregular en cuanto a rectitud, ángulo y estructura, y los revestimientos pueden interferir en la soldadura.
Cuanto mayor sea el grosor de la pared y menor el diámetro del tubo, mayor será el ángulo en V en el que chocan los bordes redondos del tubo. La sección transversal a soldar, que choca entre sí, se hace cada vez más pequeña y, por tanto, la superficie a licuar se hace necesariamente mayor.
Esto significa también que la zona de recalcado, y por tanto la fuerza de recalcado, aumenta inmediatamente después de la soldadura. El resultado son elevaciones cada vez mayores del cordón de soldadura, que deben cepillarse con gran esfuerzo en las superficies superior e interior.
Optimización del cordón de soldadura con procesamiento de bordes
Los bordes de la banda quedan uniformemente limpios y rectos, y además conservan su estructura interna en la superficie.
Los bordes se procesan con un ángulo ajustable, de modo que se reduce el ángulo en V para la soldadura y se eliminan los revestimientos del borde de la banda.
La sección transversal de colisión de los bordes se maximiza para que haya que licuar un volumen menor de material.
- Menos consumo de energía
- Mayor velocidad de soldadura
- Estructura más homogénea del cordón de soldadura = mejor calidad
Integración en líneas de soldadura de tuberías
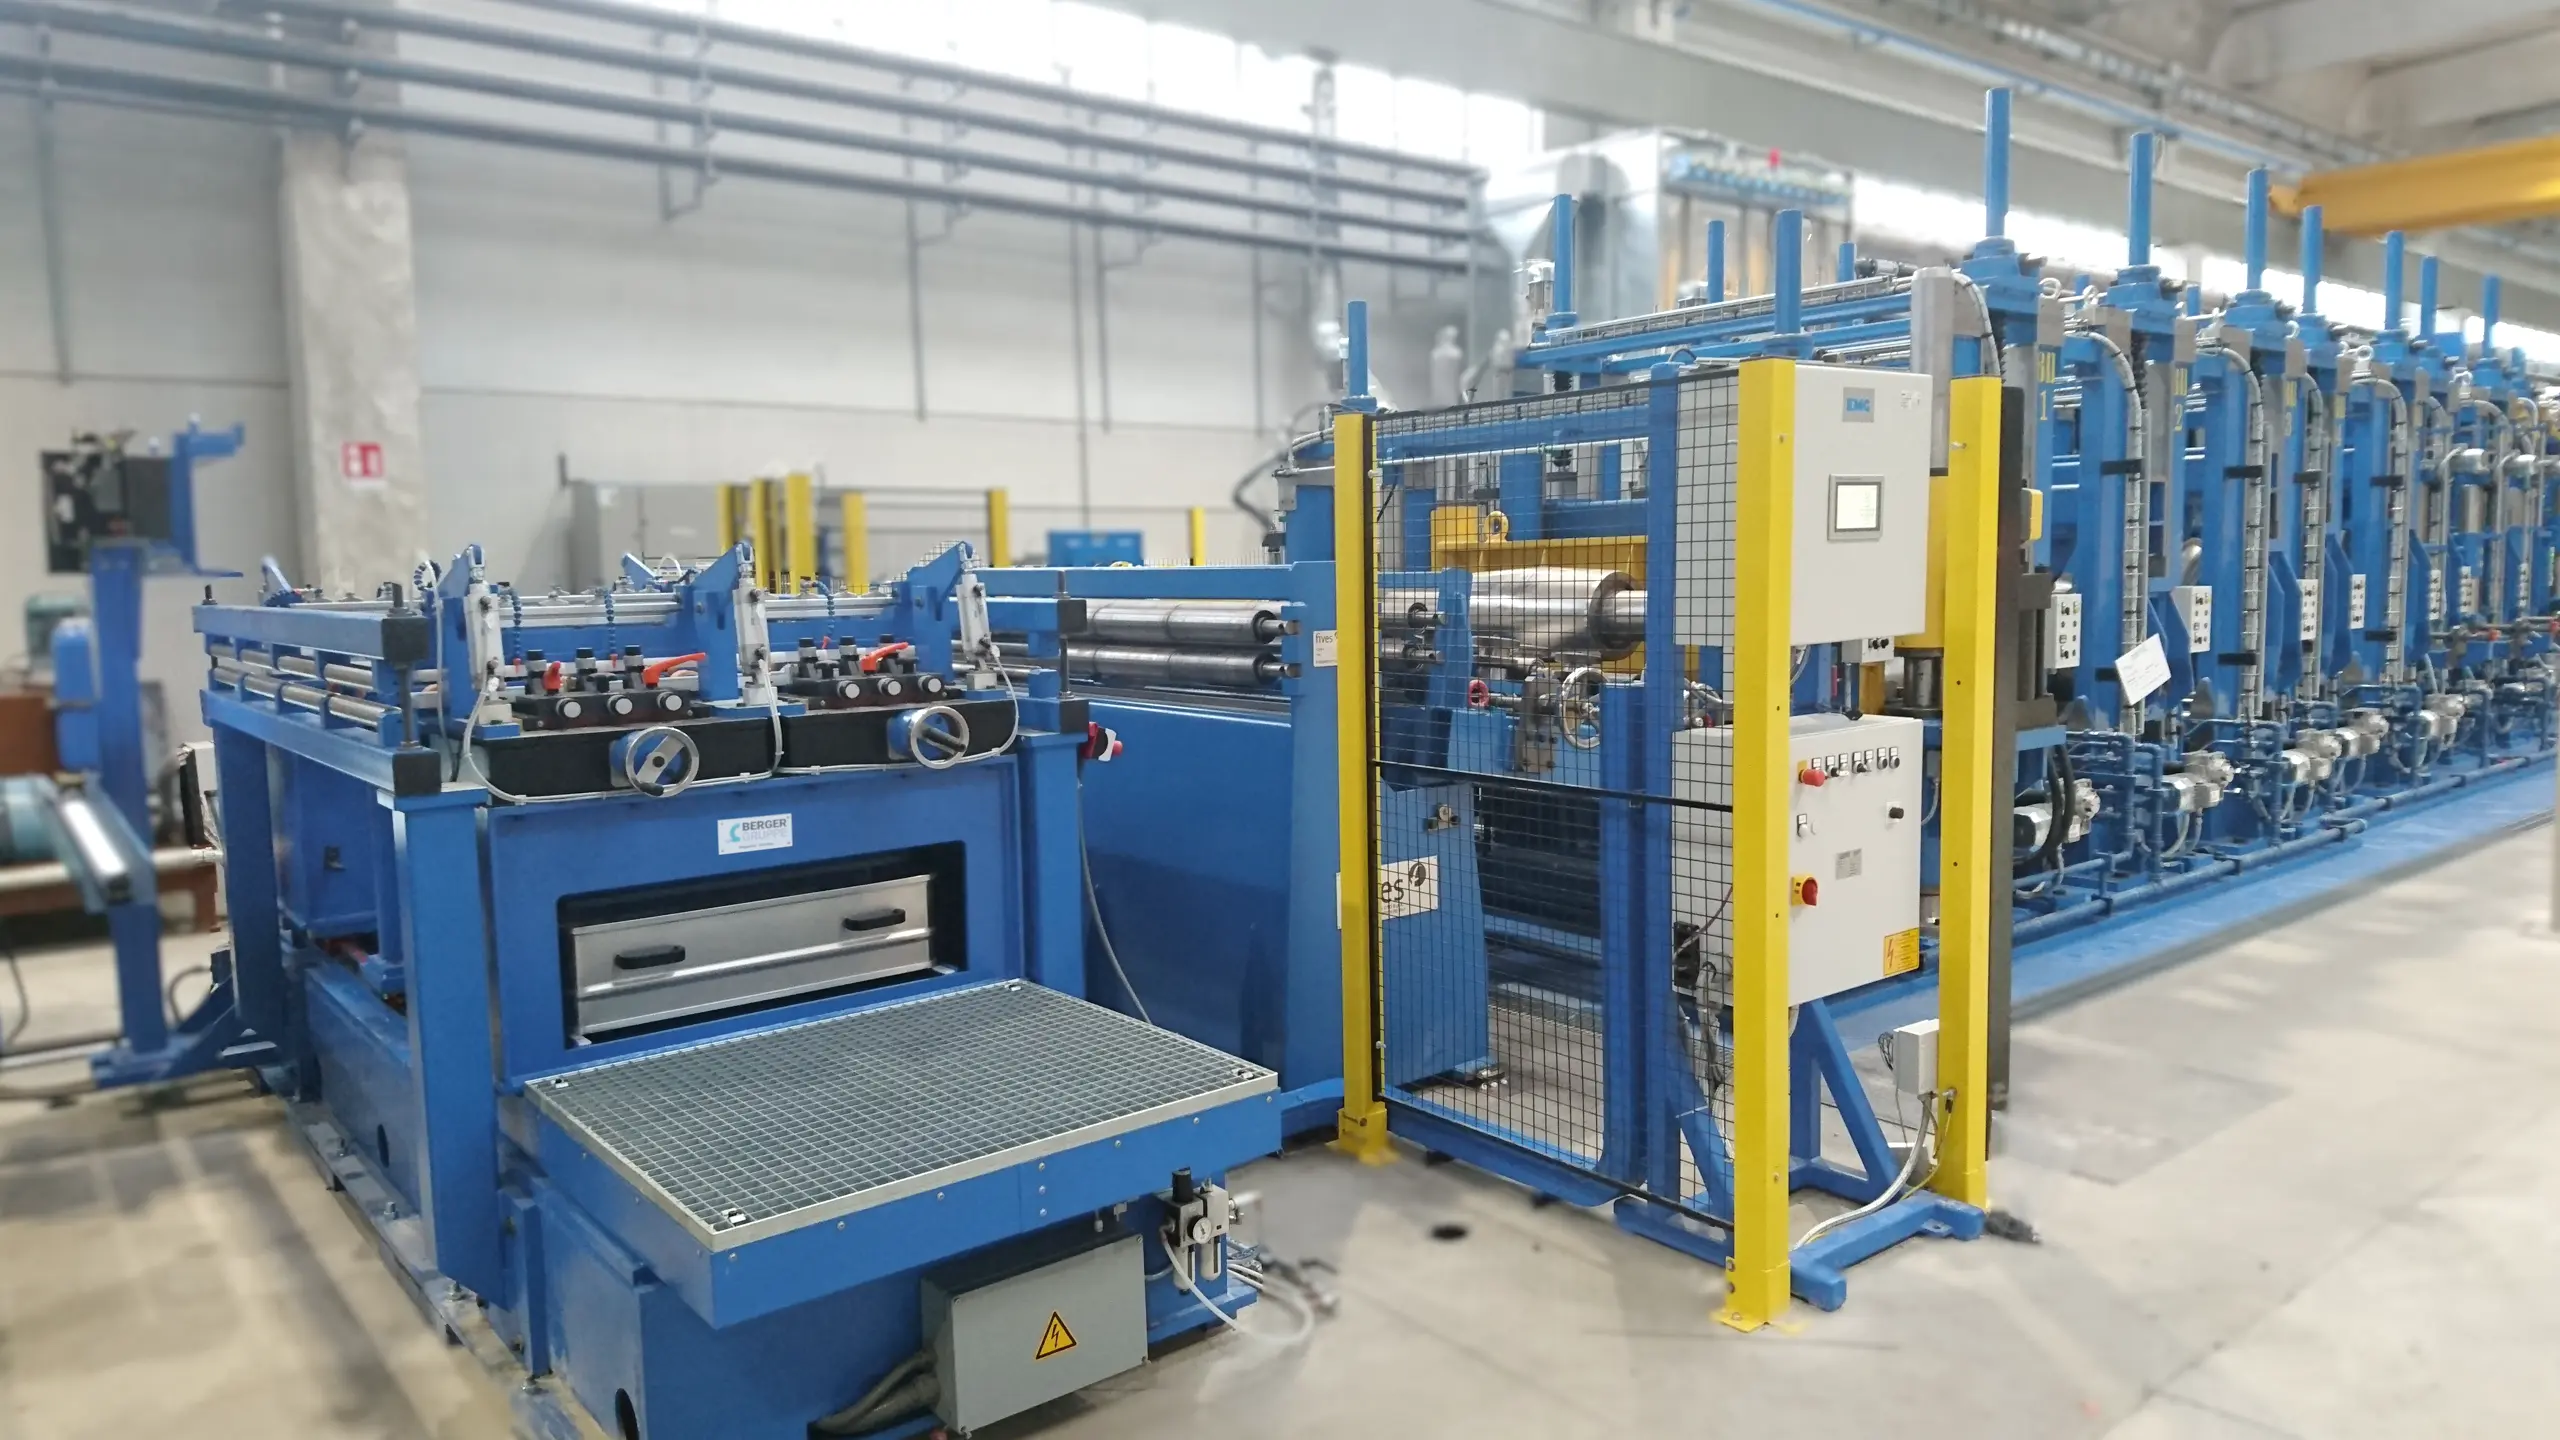
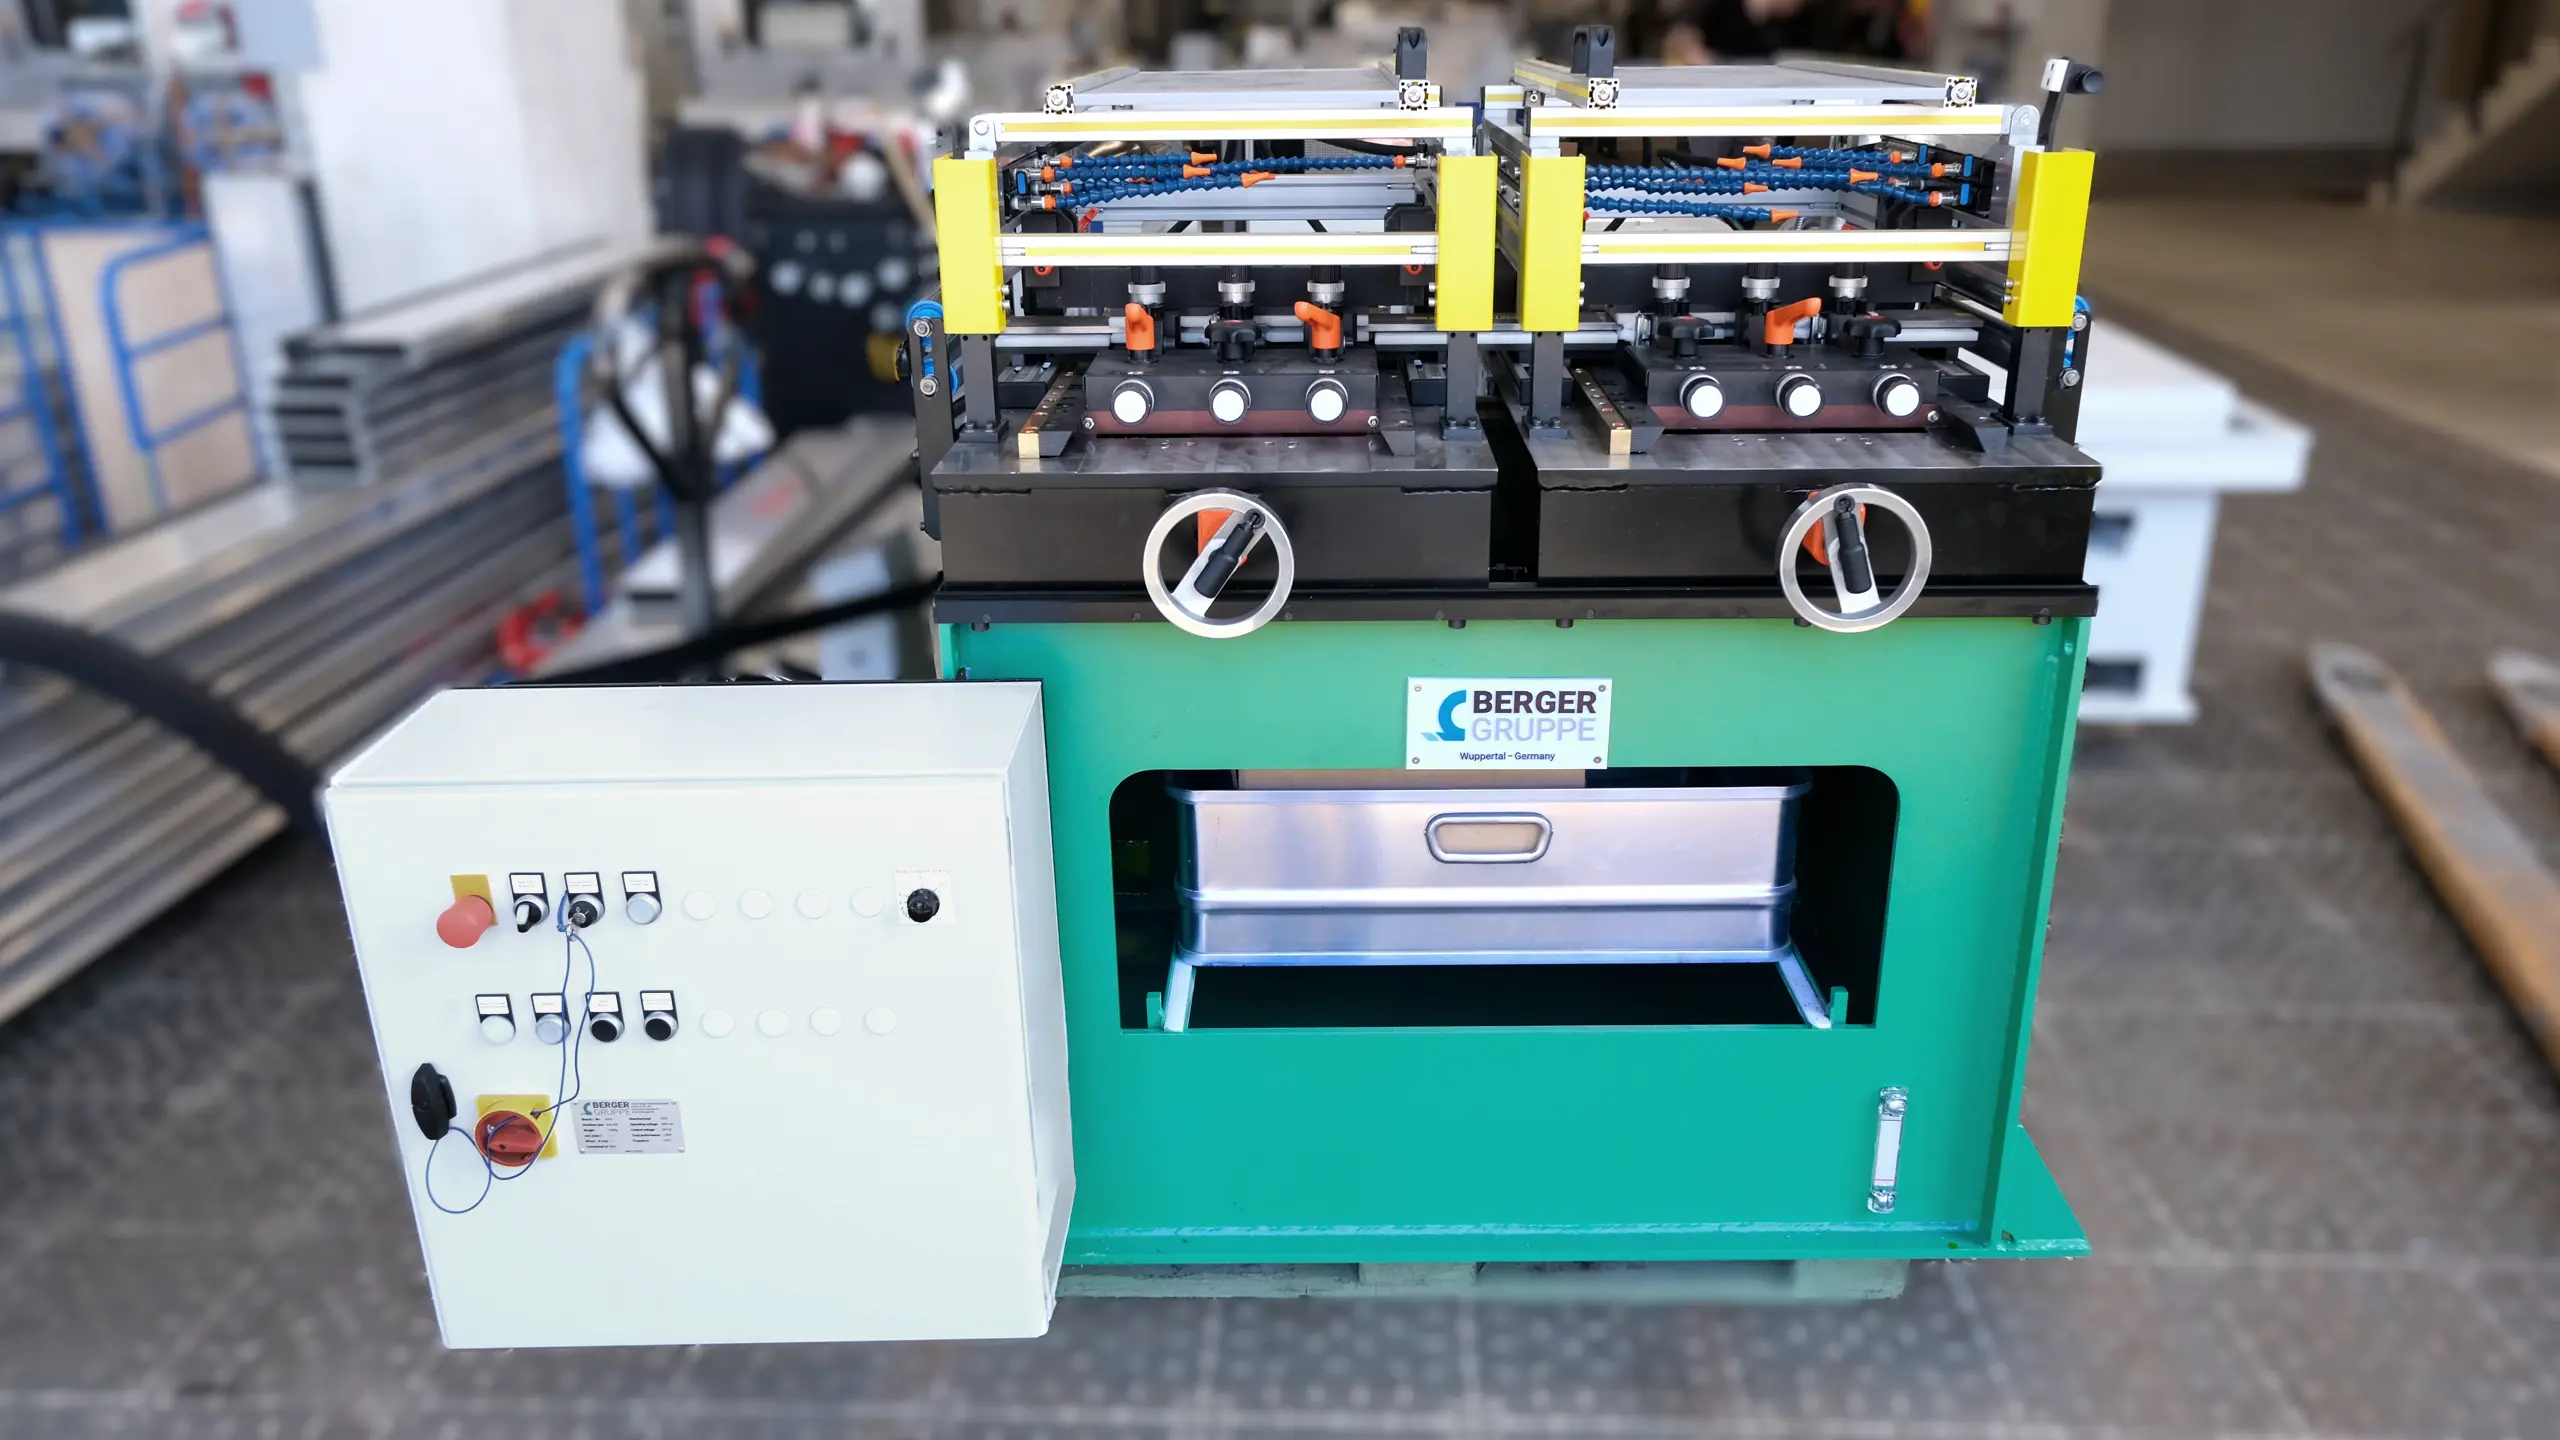
Las máquinas desbarbadoras de fleje modulares del Berger Gruppe se integran en las líneas de soldadura de tubos para optimizar los cordones de soldadura.
Se instalan entre la alimentación de la banda y la línea de perfilado. La máquina desbarbadora de fleje suele ir precedida de una aplanadora, que reduce la ondulación del fleje y elimina la curvatura de la bobina.
Recorte del borde de la banda para eliminar virutas
El proceso de mecanizado de los bordes de los flejes hace que éstos sean uniformemente limpios, rectos y dimensionalmente precisos. Además, conservan su estructura interna en la superficie.
Los bordes se procesan con un ángulo ajustable para poder eliminar los revestimientos y reducir el ángulo en V para la soldadura según sea necesario. Esto evita que las rebabas se desprendan durante otros procesos de trabajo, como el punzonado o el perfilado.
A diferencia del laminado, el material no se modifica durante el mecanizado de los bordes de la banda. Se conserva la estructura de la superficie del material.
El ajuste preciso de las herramientas y un sistema de disposición de brochas bien pensado permiten mecanizar incluso chaflanes y contornos complejos en el borde de la cinta sin afectar a la estructura de la superficie.
Volver a las soluciones