


Rectificadoras CNC con sistemas de avance robotizados en la producción digital
Rectificado + pulido, marzo de 2020
El desbarbado, el rectificado, el tallado de engranajes y el pulido son competencias básicas del Berger Gruppe. El grupo alemán de empresas presenta soluciones para el mecanizado de piezas de diferentes geometrías y tamaños utilizando tecnología robotizada y sistemas de alimentación inteligentes.
En la producción de cada vez más piezas, deben respetarse las tolerancias más precisas de las piezas para garantizar la calidad del producto final. Los sistemas de medición, junto con la tecnología robótica, desempeñan un papel cada vez más importante en los procesos de lijado.
El Berger Gruppe presenta varias rectificadoras controladas por CNC que procesan cuchillas de máquina y/o circulares en diferentes procesos de rectificado. Se consigue el rectificado de superficies, el granallado y el rectificado dentado de la pieza.
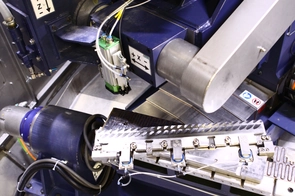
Varias series de rectificadoras CNC están diseñadas para rectificar, desbarbar, pulir y/o serrar piezas individuales o flejes de acero. Los sistemas de medición por cámara o láser integrados permiten mantener las tolerancias más precisas.
Afilado de cuchillas de máquinas
El rectificado de superficies es un proceso de rectificado muy utilizado. Se utiliza principalmente para procesar piezas de trabajo planas y planas. El rectificado plano puede realizarse tanto con rectificado profundo como con rectificado pendular.
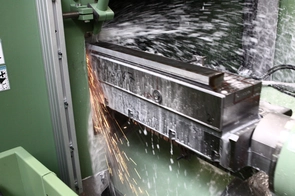
Las rectificadoras frontales mecanizan las piezas con rectificado transversal por el lado frontal o rectificado profundo por el lado frontal. Con una velocidad de corte de hasta 50 m/s, se consigue un rectificado liso por varias caras en las cuchillas de la máquina. Dependiendo del diámetro de la muela de taza utilizada, se pueden procesar piezas con una longitud de rectificado de hasta 1.200 mm.
Las rectificadoras controladas por CNC están equipadas con dos ejes de entrada de muela y hasta cuatro ejes de contorneado para la fabricación de cuchillas de máquina. Gracias a la combinación de un eje de piedra para compensar el desgaste de la piedra y un eje de entrada de muela adicional para rectificar la pieza, se consigue un alto grado de rigidez. Con un eje vertical adicional y un eje de rotación, se consigue el rectificado biselado del contorno de la pieza, además del rectificado plano de las superficies laterales.
Si la pieza se mecaniza mediante el proceso de rectificado profundo, se puede eliminar una gran cantidad de material y conseguir una buena calidad superficial.
Las muelas periféricas se utilizan si se desea conseguir un rectificado dentado, un rectificado dentado y/o un dentado puntiagudo en las cuchillas de las máquinas.
Las rectificadoras periféricas especialmente diseñadas mecanizan cuchillas largas con una longitud máxima de 1.800 mm utilizando hasta seis ejes CNC. El disco de rectificado periférico se mueve mediante cuatro ejes CNC y el ángulo de la mesa de sujeción magnética se ajusta mediante otros dos ejes CNC. La rectificadora serrablece las cuchillas de la máquina a una velocidad de corte de hasta 65 m/s utilizando el método de rectificado profundo ortogonal o rectificado por penetración.
Las cuchillas con filo recto o dentado se afilan en un ángulo programable. Las formas de los dientes se programan mediante un menú de fácil manejo. Esto permite afilar rápidamente casi cualquier perfil de diente, especialmente dientes puntiagudos o dentados, incluso para pequeñas cantidades o prototipos. Con la ayuda de un eje de rotación CNC adicional, las cuchillas circulares se pueden dentar con y sin rectificado en relieve.
La alimentación de las piezas, así como la carga y descarga de la máquina procesadora, pueden automatizarse. La lijadora se combina aquí con un sistema de alimentación controlado por robots. La pieza se extrae de un almacén mediante robots o se alimenta como material a granel en una cinta transportadora.
Las piezas suministradas como material a granel se separan mediante vibradores. Un sistema de reconocimiento por cámara 2D registra la orientación y posición de cada pieza para que el robot pueda recogerla en la posición correcta. A continuación, el robot coloca la pieza en la rectificadora y la deposita en otro almacén después de procesarla.
Sensores en la tecnología de molienda
Un sistema de control central conectado a la lijadora interactúa con un sistema de alimentación automatizado, así como con los almacenes de piezas y herramientas. En la máquina lijadora está integrado un registro de señales de sensores basado en bus. Señales como la temperatura del refrigerante, la carga del motor, las señales AE para la supervisión del husillo o la presión del aire se registran y procesan mediante sensores y actuadores inteligentes, de modo que puedan tomarse e implementarse decisiones para el control de los recursos. Estos datos del proceso se registran a través de una interfaz especialmente desarrollada para optimizar los procesos de producción e identificar las dependencias del proceso. De este modo, se optimizan los tiempos de parada y preparación y se mejora la planificación de la capacidad.