


Rectifieuses CNC avec systèmes d’alimentation robotisés dans la production numérique
Ponçage + polissage, mars 2020
L’ébavurage, le meulage, le taillage et le polissage sont des compétences clés du Berger Gruppe. Le groupe allemand présente des solutions pour l’usinage de pièces de différentes géométries et tailles grâce à la robotique et à des systèmes d’alimentation intelligents.
Avec la production d’un nombre croissant de pièces, les tolérances les plus précises doivent être respectées afin de garantir la qualité du produit final. Les systèmes de mesure associés à la robotique jouent un rôle de plus en plus important dans les processus de rectification.
Le Berger Gruppe présente différentes rectifieuses à commande numérique qui traitent des lames de machines et/ou des lames circulaires dans différents processus de rectification. On obtient ainsi une meulage de surface, un meulage par grenaillage ainsi qu’un meulage de dents pointues ou ondulées sur la pièce à usiner.
Différentes séries de rectifieuses CNC sont conçues pour la rectification, l’ébavurage, le polissage et/ou le taillage de pièces individuelles ou de feuillards en acier. Les systèmes de mesure par caméra ou laser intégrés permettent de respecter les tolérances les plus précises.
Affûtage des lames de machines
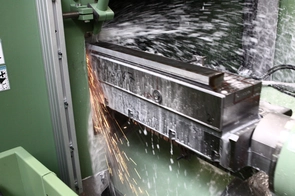
La rectification plane est un procédé de rectification très répandu. Il est principalement utilisé pour l’usinage de pièces planes et plates. Le surfaçage peut être obtenu par rectification profonde ou par rectification pendulaire.
Les machines à rectifier les faces usinent les pièces en rectification transversale des faces ou en rectification profonde des faces. Avec une vitesse de coupe allant jusqu’à 50 m/s, on obtient une rectification lisse sur plusieurs faces des lames de la machine. Selon le diamètre de la meule boisseau utilisée, il est possible d’usiner des pièces d’une longueur de rectification allant jusqu’à 1 200 mm.
Pour la fabrication de couteaux de machines, les rectifieuses à commande numérique sont équipées de deux axes de basculement et jusqu’à quatre axes de contour. Grâce à une combinaison d’axe de pierre pour compenser l’usure de la pierre et d’axe de basculement supplémentaire pour la rectification de la pièce, une grande rigidité est obtenue. Un axe vertical supplémentaire et un axe de rotation permettent d’obtenir un meulage de chanfreins sur le contour de la pièce en plus du surfaçage des surfaces latérales.
Si la pièce est usinée en rectification profonde, il est possible de travailler avec un enlèvement de matière important et d’obtenir une bonne qualité de surface.
Si l’on veut obtenir une meulage de dents pointues, une meulage de dents arrondies et/ou une denture pointue sur des couteaux de machines, on utilise des meules périphériques.
Des rectifieuses périphériques spécialement conçues usinent des couteaux longs d’une longueur maximale de 1.800 mm avec jusqu’à six axes CNC. Quatre axes CNC permettent de déplacer la meule périphérique et deux autres axes CNC permettent de régler l’angle de la table de serrage magnétique. L’affûteuse denture les couteaux de machines à une vitesse de coupe allant jusqu’à 65 m/s en rectification orthogonale en profondeur ou en plongée.
Les lames à tranchant droit ou denté sont affûtées selon un angle programmable. Les formes de dents sont programmées de manière conviviale dans le menu. Il est ainsi possible, même pour de petites quantités ou des prototypes, d’affûter rapidement presque n’importe quel profil de dent, en particulier les dentures pointues ou ondulées. Un axe de rotation CNC supplémentaire permet de tailler des couteaux circulaires avec ou sans détalonnage.
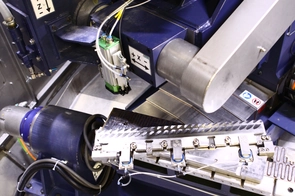
L’alimentation en pièces ainsi que le chargement et le déchargement de la machine d’usinage peuvent être automatisés. La rectifieuse est ici combinée à un système d’alimentation robotisé. La pièce à usiner est soit prélevée dans un magasin par des robots, soit amenée en vrac sur une bande transporteuse.
Les pièces en vrac sont séparées par des vibrateurs. Un système de reconnaissance par caméra 2D détecte l’orientation et la position de chaque pièce, de sorte qu’elle peut être prélevée en position correcte par le robot. La pièce est ensuite positionnée par le robot dans la rectifieuse et déposée dans un autre magasin après le traitement.
Les capteurs dans la technologie de rectification
Une commande centrale reliée à la rectifieuse interagit à la fois avec une technique d’alimentation automatisée et avec les magasins de pièces et d’outils. Un système d’acquisition de signaux de capteurs basé sur un bus est intégré dans la rectifieuse. Grâce à des capteurs et actionneurs intelligents, des signaux tels que la température du liquide de refroidissement, la charge du moteur, les signaux AE pour la surveillance de la broche ou la pression atmosphérique sont détectés et traités, ce qui permet de prendre et de mettre en œuvre des décisions de contrôle des ressources. Une interface spécialement conçue permet de collecter ces données de processus afin d’optimiser les processus de production et d’identifier les dépendances des processus. Cela permet d’optimiser les temps d’arrêt et de réglage et d’améliorer la planification des capacités.