


Processus de production
de couteaux de ménage
Dans le cadre de la chaîne de processus de fabrication des couteaux de ménage, le Berger Gruppe propose des solutions pour une grande partie des étapes de production.
Les solutions d’automatisation et les processus de rectification sont ici au cœur de la gamme de produits.
Meulage de chanfreins et de surfaces sur des ébauches de couteaux
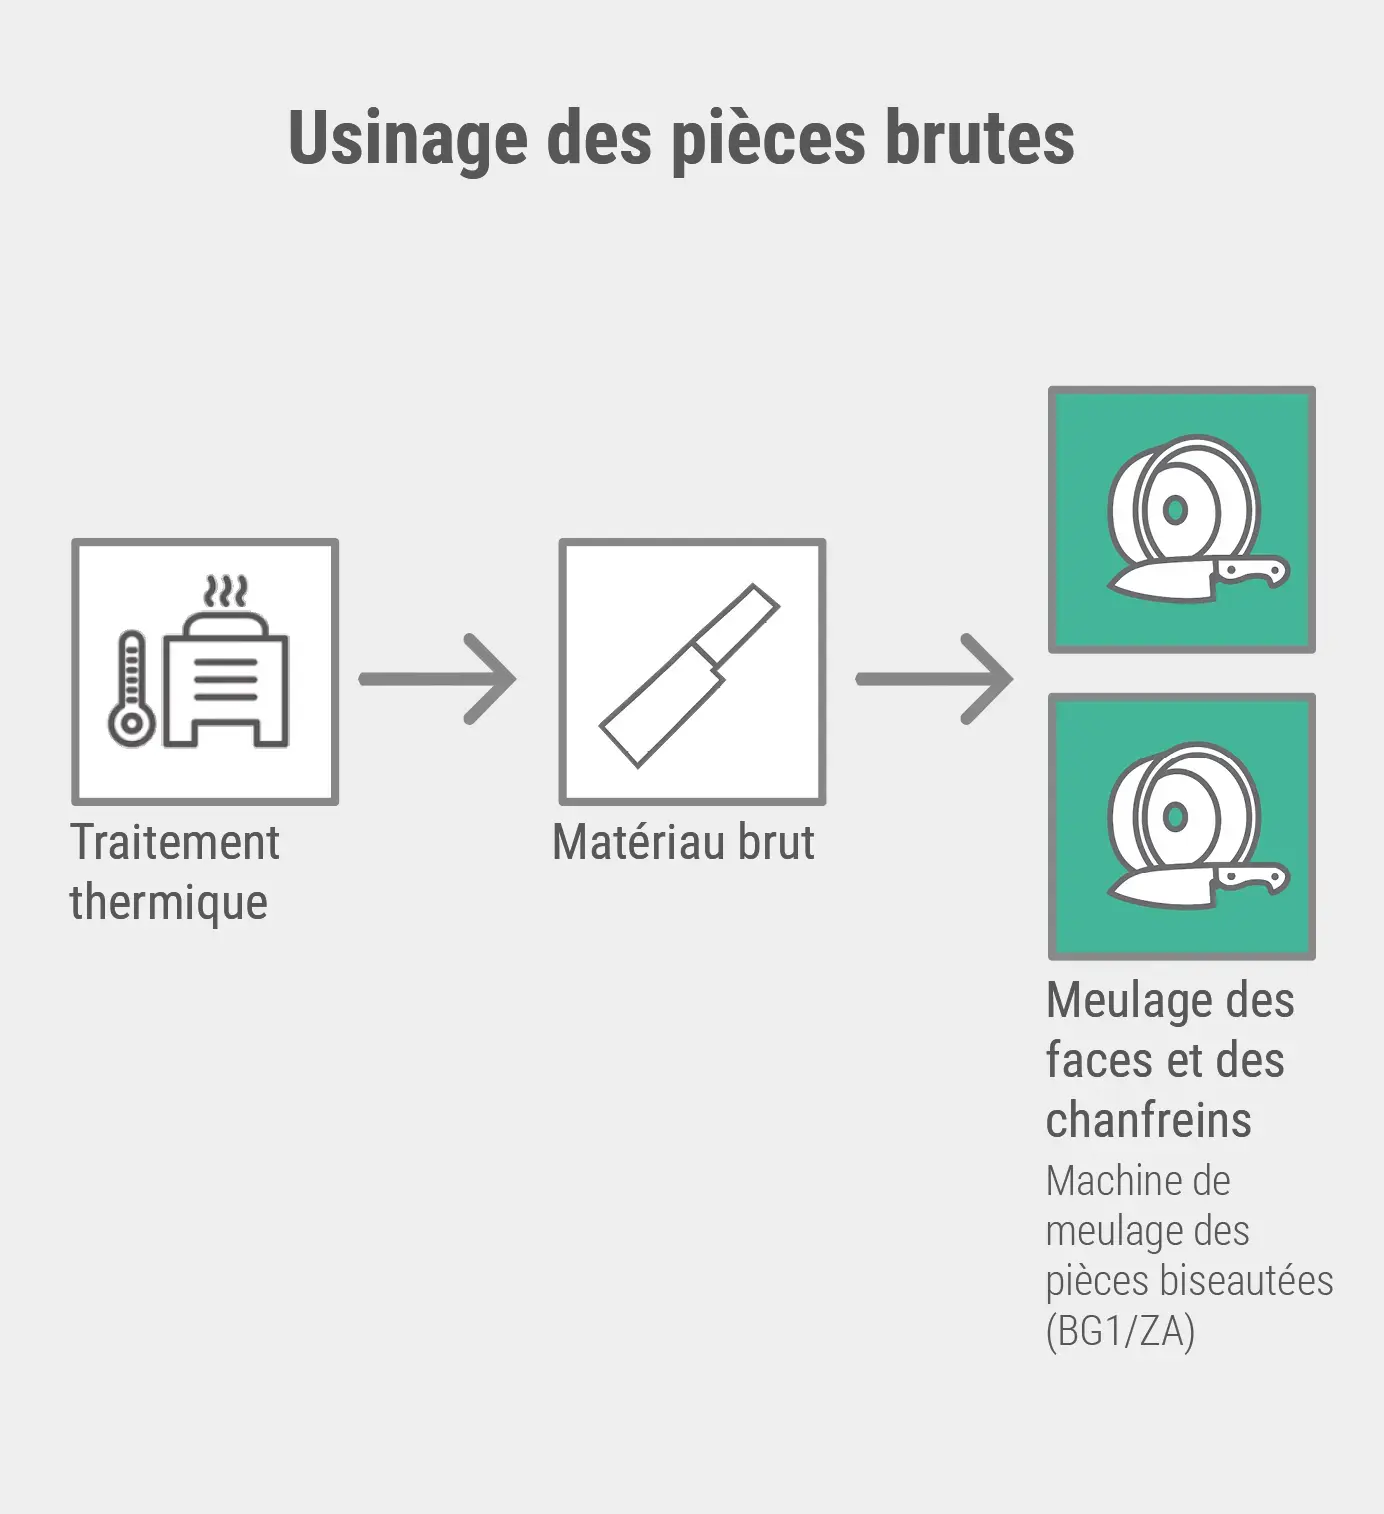
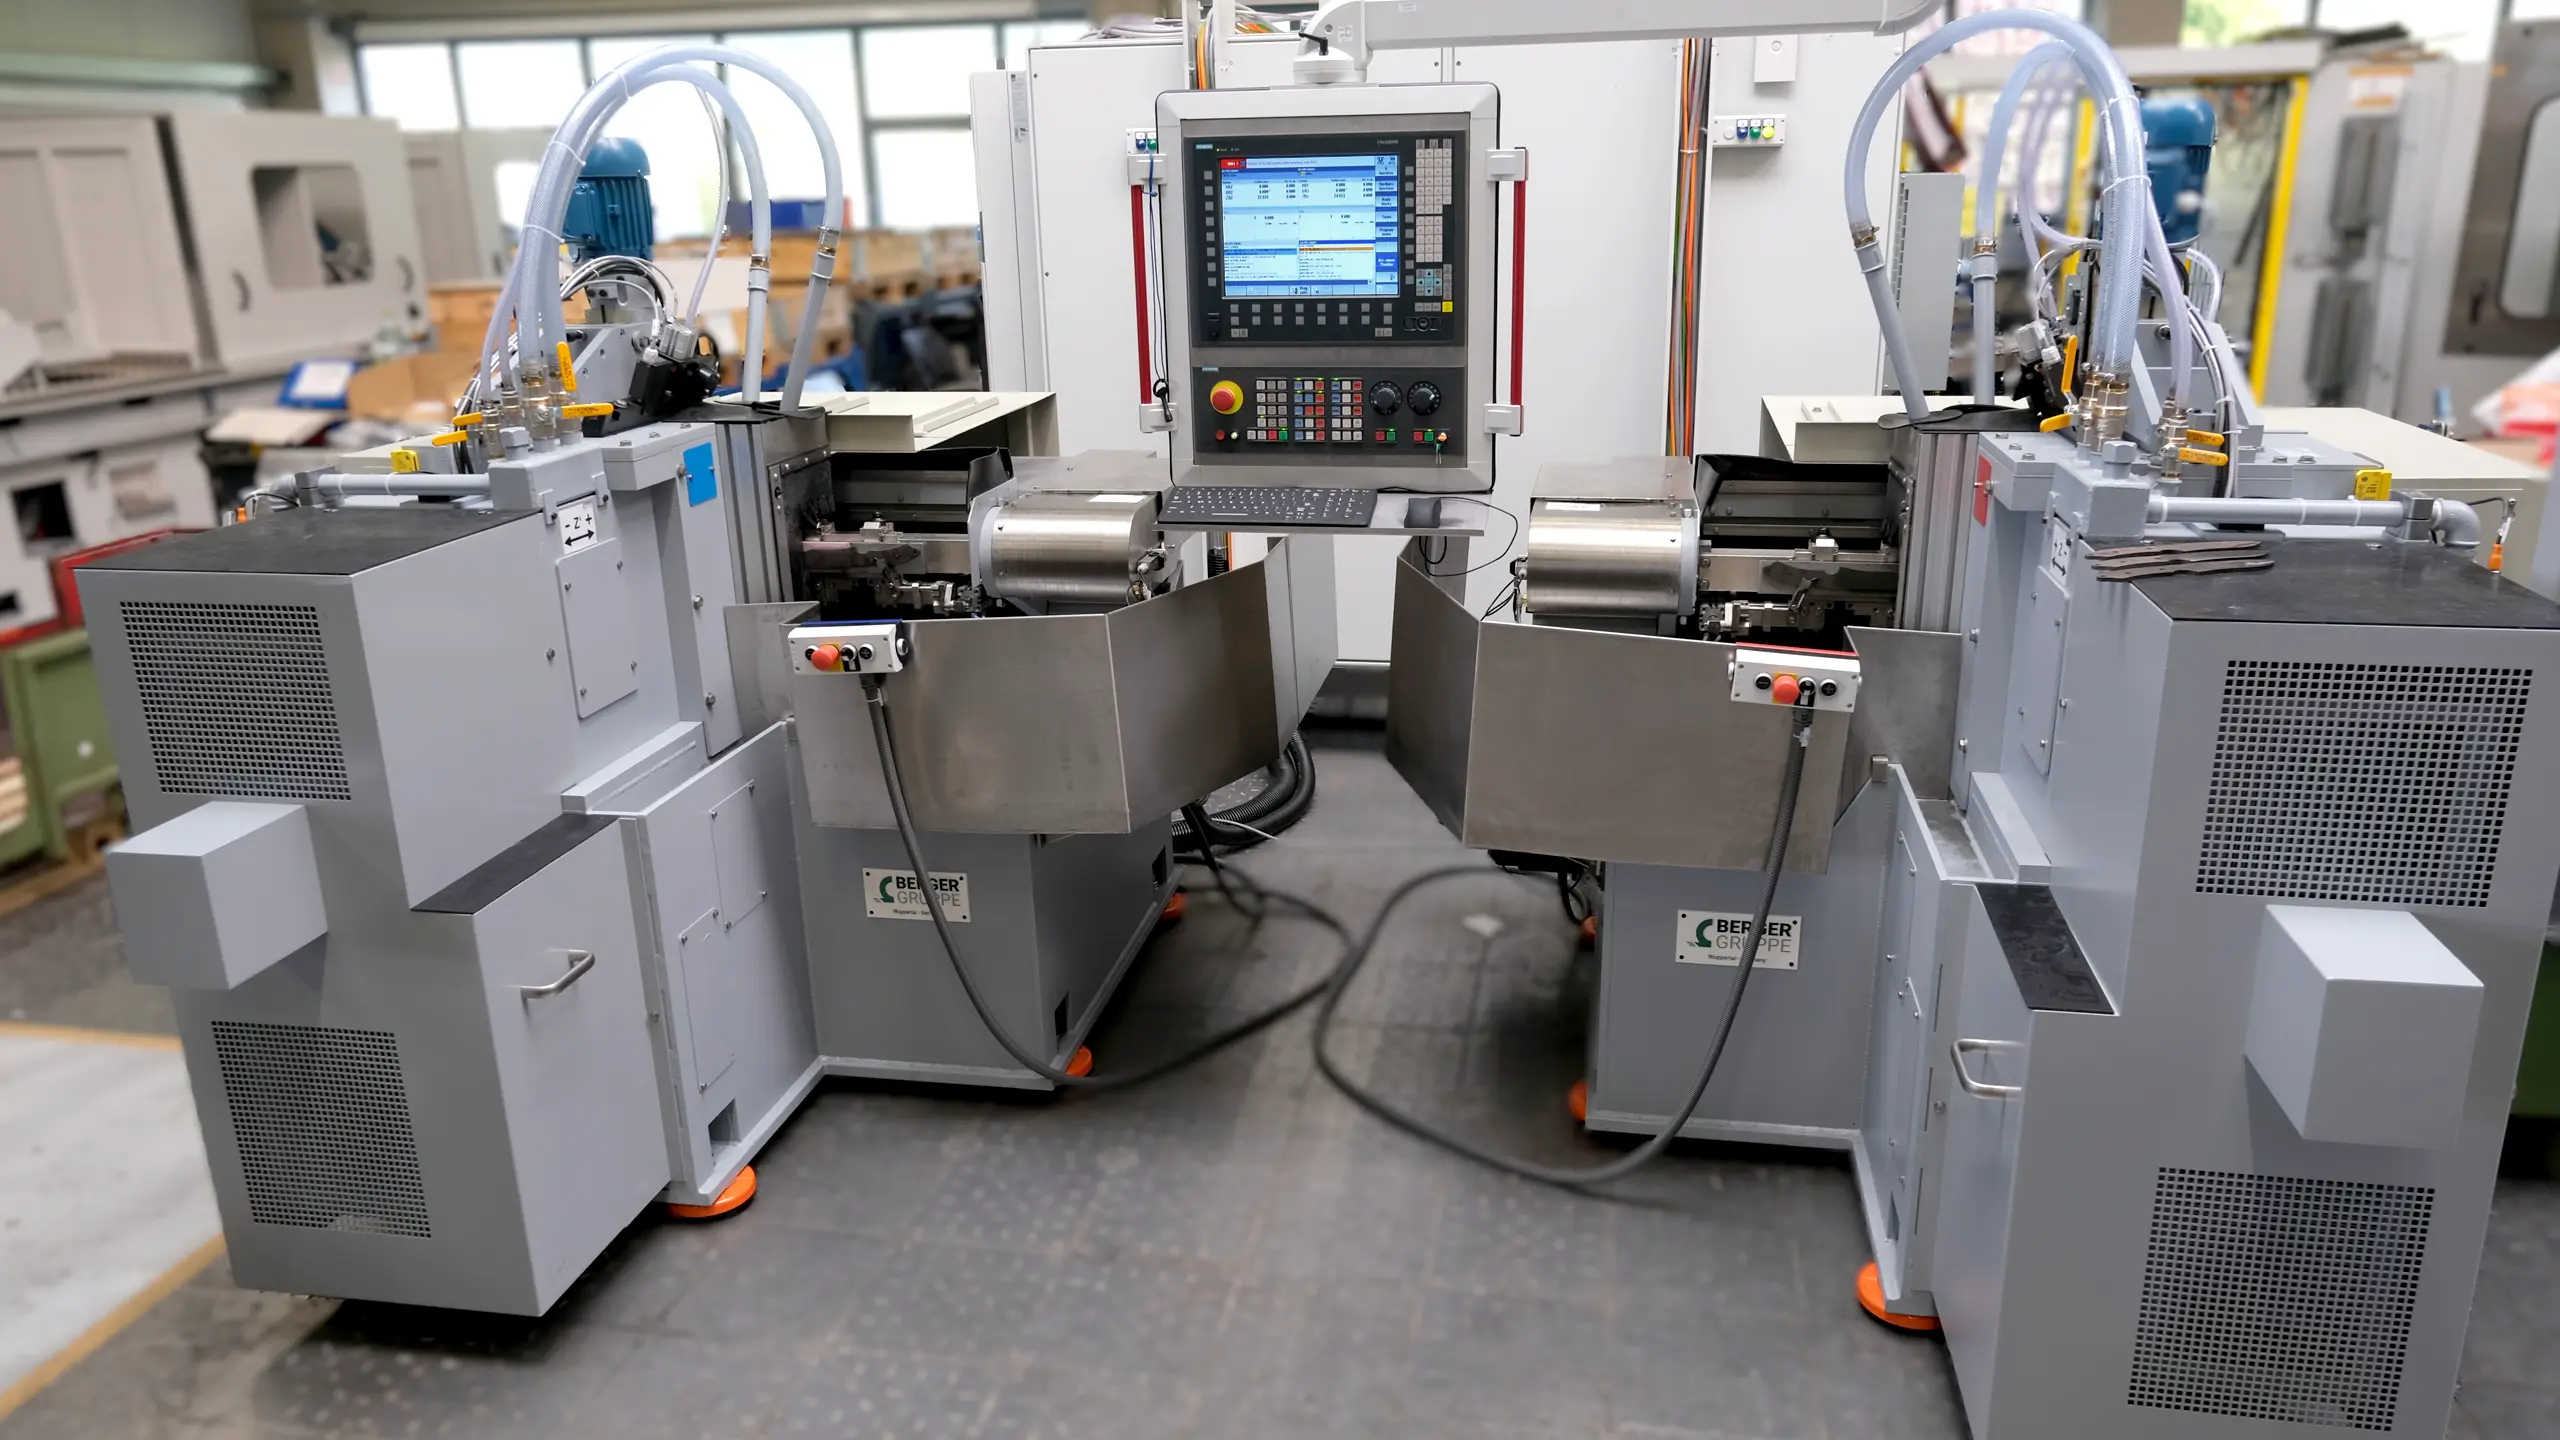
La machine de meulage des pièces biseautées à commande numérique de la série BG/ZA est conçue pour le meulage économique de pièces à géométrie simple. La rectifieuse est équipée de trois axes donnant les contours.
Dans l’industrie de la coutellerie, la BG/ZA est notamment utilisée pour affûter les couteaux à kebab ou les couteaux longs.
- Longueur de ponçage 300-640 mm
- Bride de fixation pour meules 80-710 mm Ø
- Entraînement de broche 6.5-45 kW- Broche avec roulement de précision précontraint sans jeu, conçue pour une vitesse périphérique allant jusqu’à 50 m/s.
Plus l’épaisseur de la paroi est importante et plus le diamètre du tube est petit, plus l’angle en V sous lequel les bords du tube rond se rejoignent est grand. La section à souder qui s’entrechoque est de plus en plus petite et donc la zone à fluidifier nécessairement plus grande.
Il s’ensuit que la zone de refoulement, et donc la force de refoulement, augmente immédiatement après le soudage. Il en résulte des surélévations de plus en plus importantes de la soudure, qui doivent être rabotées de manière très coûteuse sur la surface supérieure et intérieure.
Affûtage du dos des lames de couteau
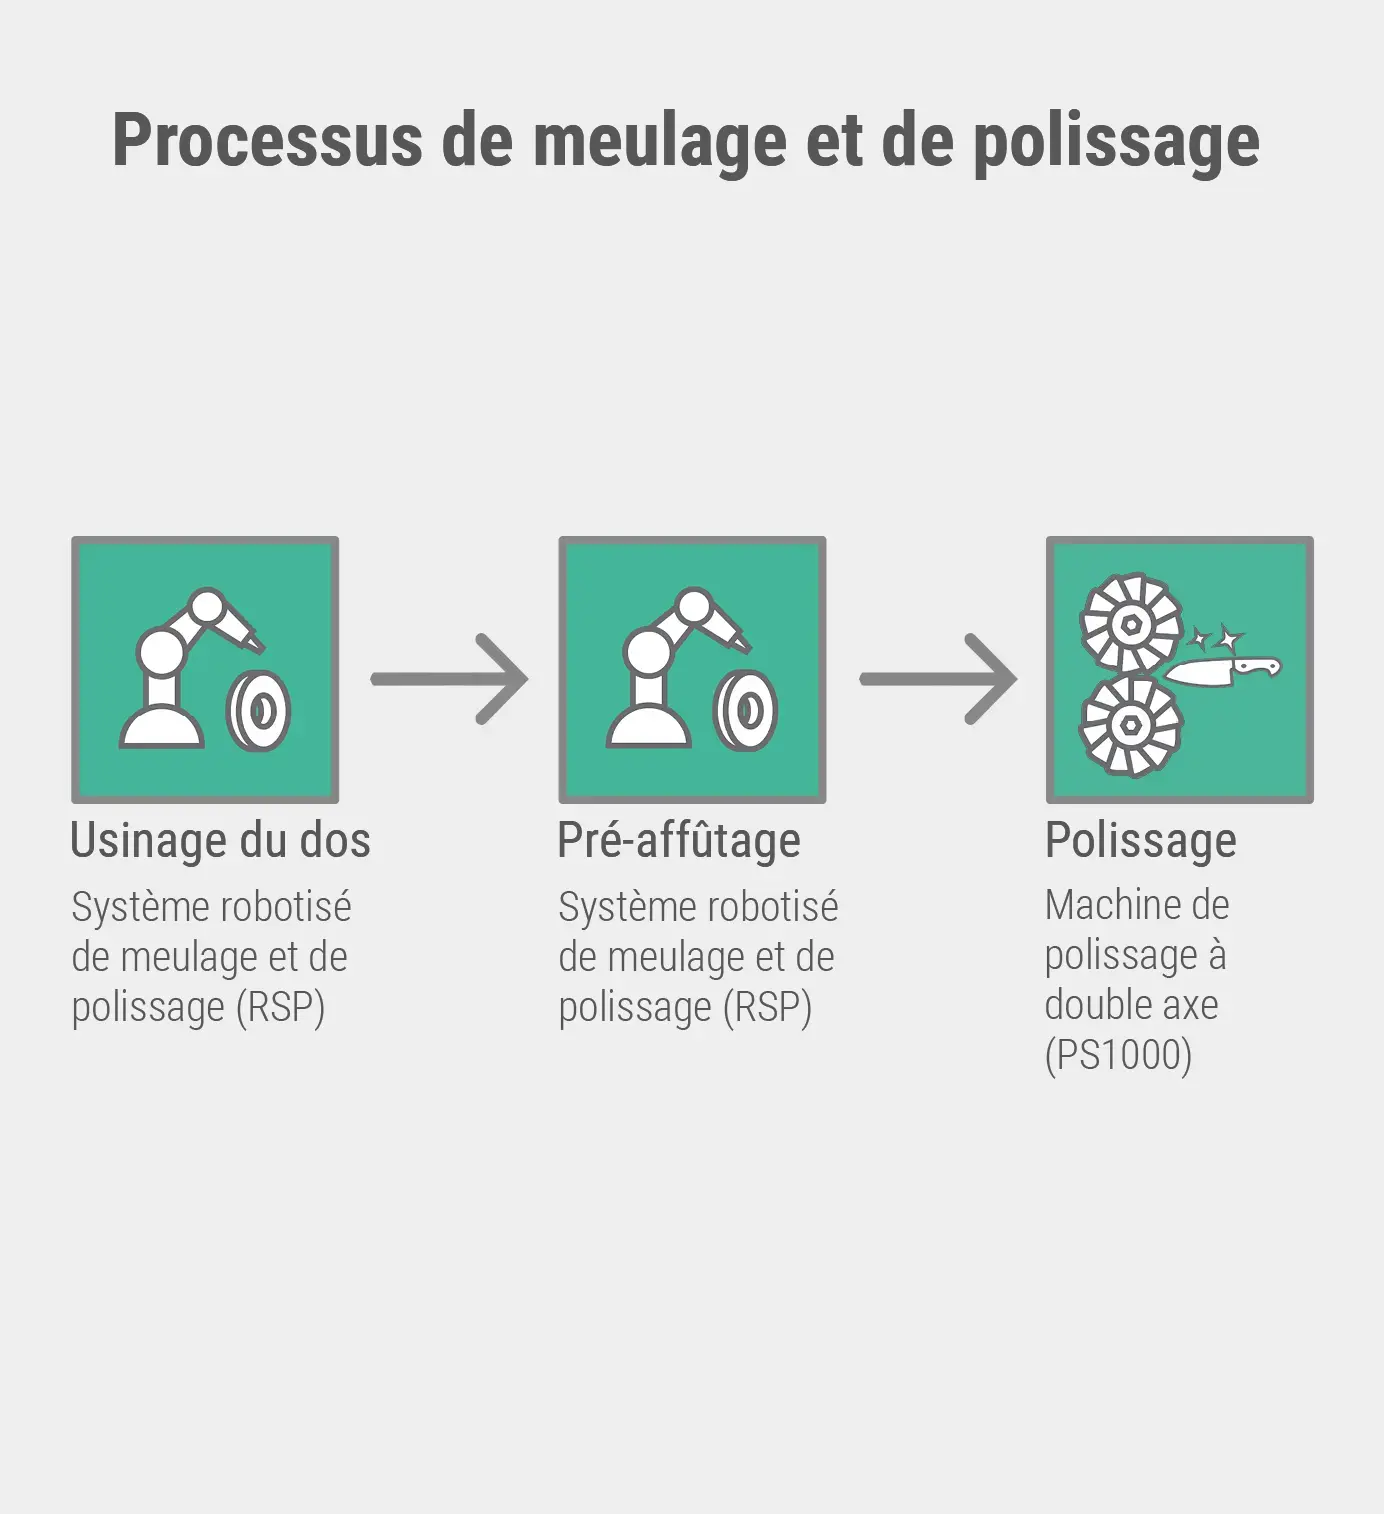
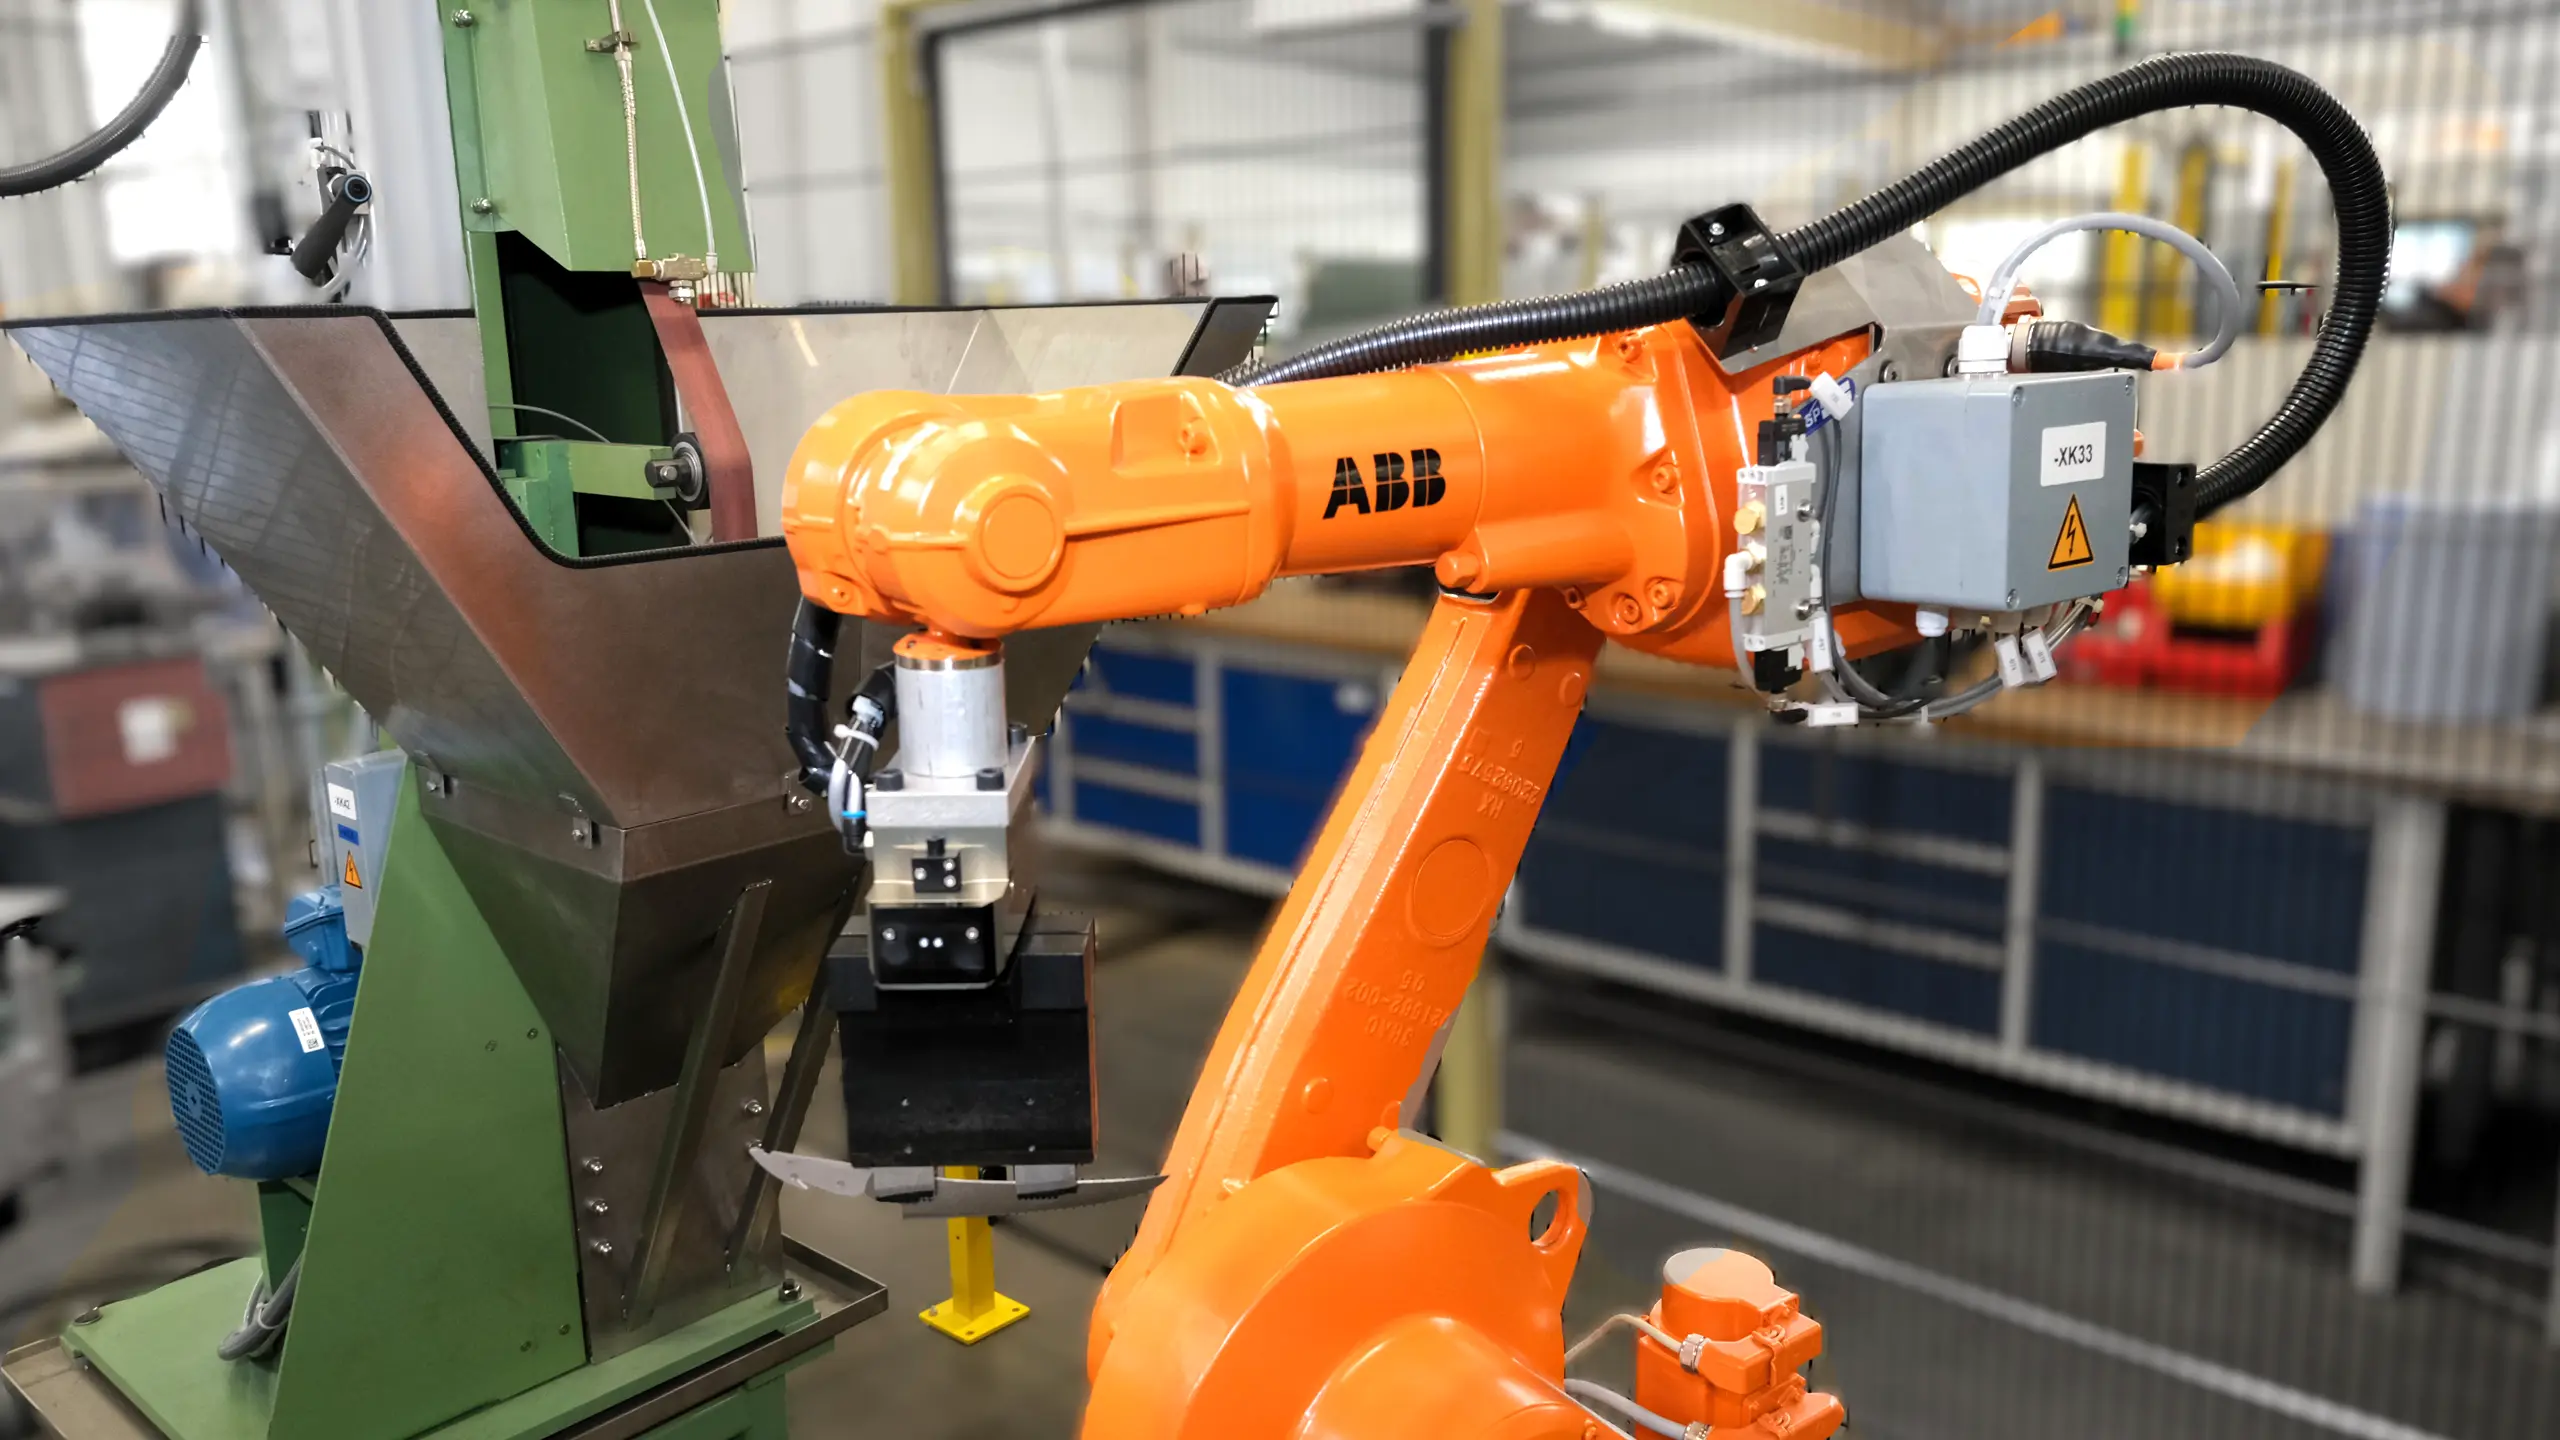
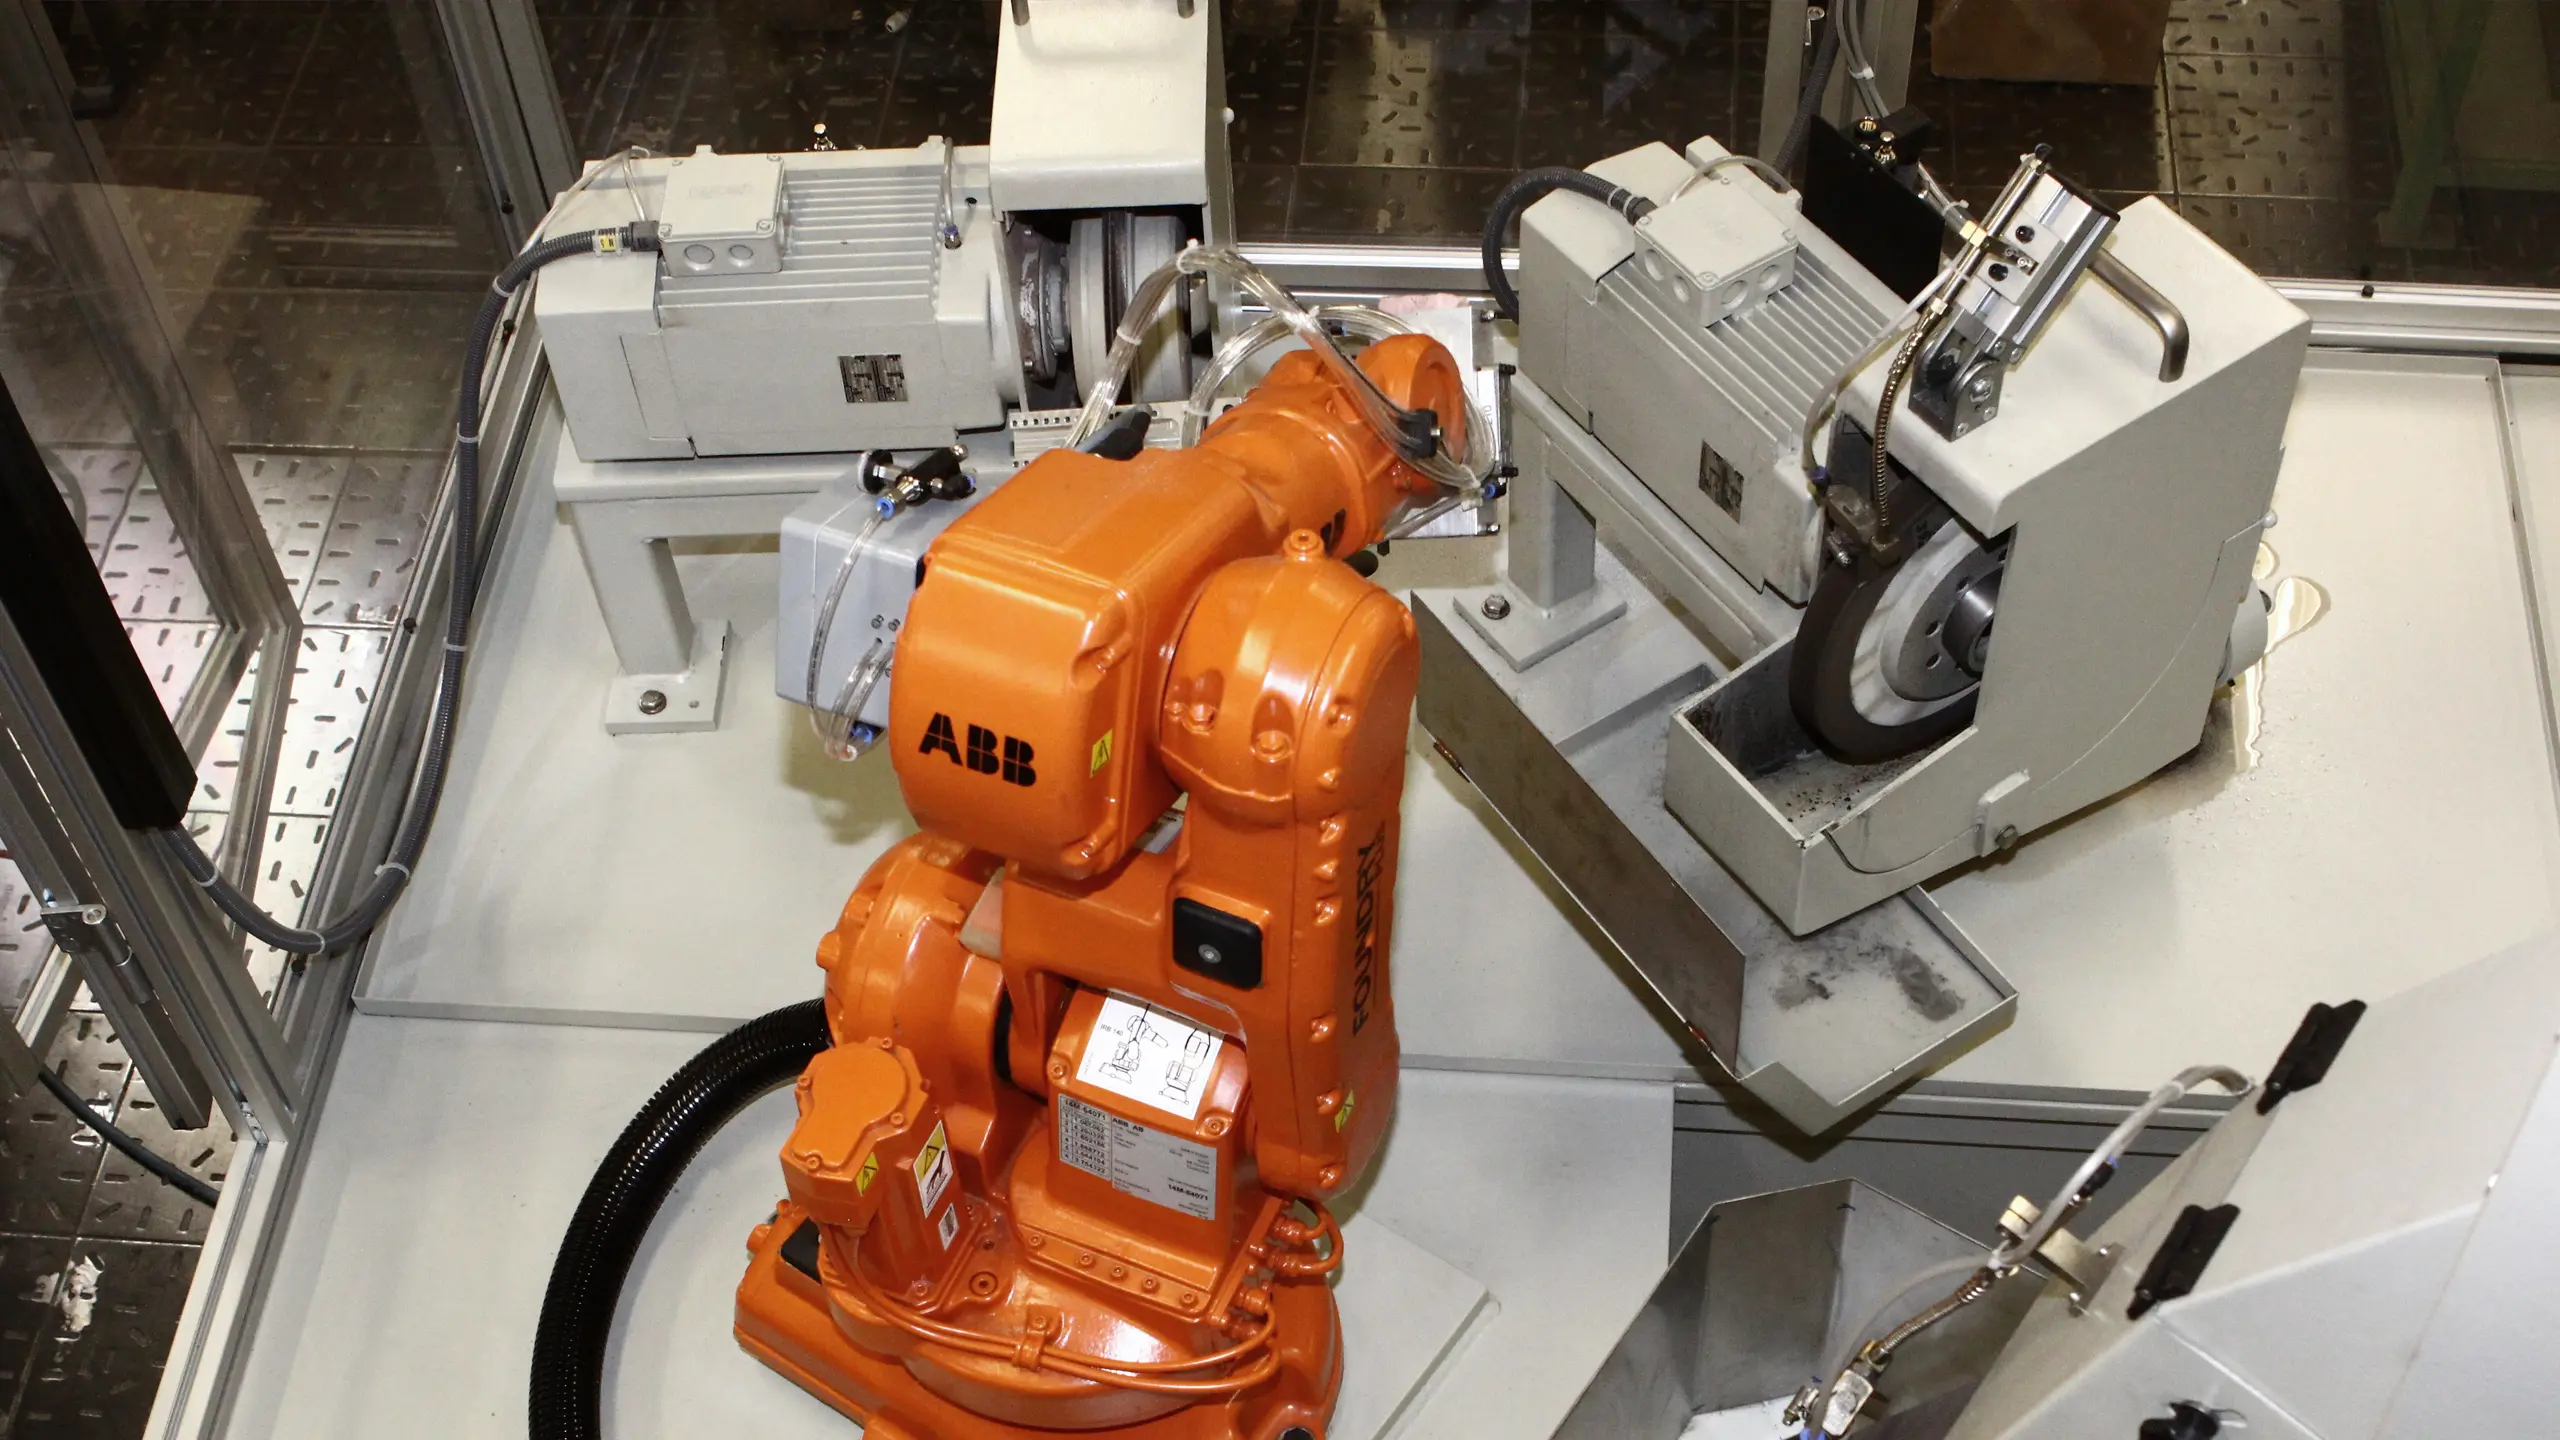
Le poste d’affûtage robotisé RSP/2B/1M est conçu pour l’affûtage et le scotching des dos de couteaux ainsi que pour la préparation des têtes de couteaux. La station de traitement est équipée de deux stations de meulage à bande abrasive et d’un système de magasin.
Pré-tirage sur Couteaux
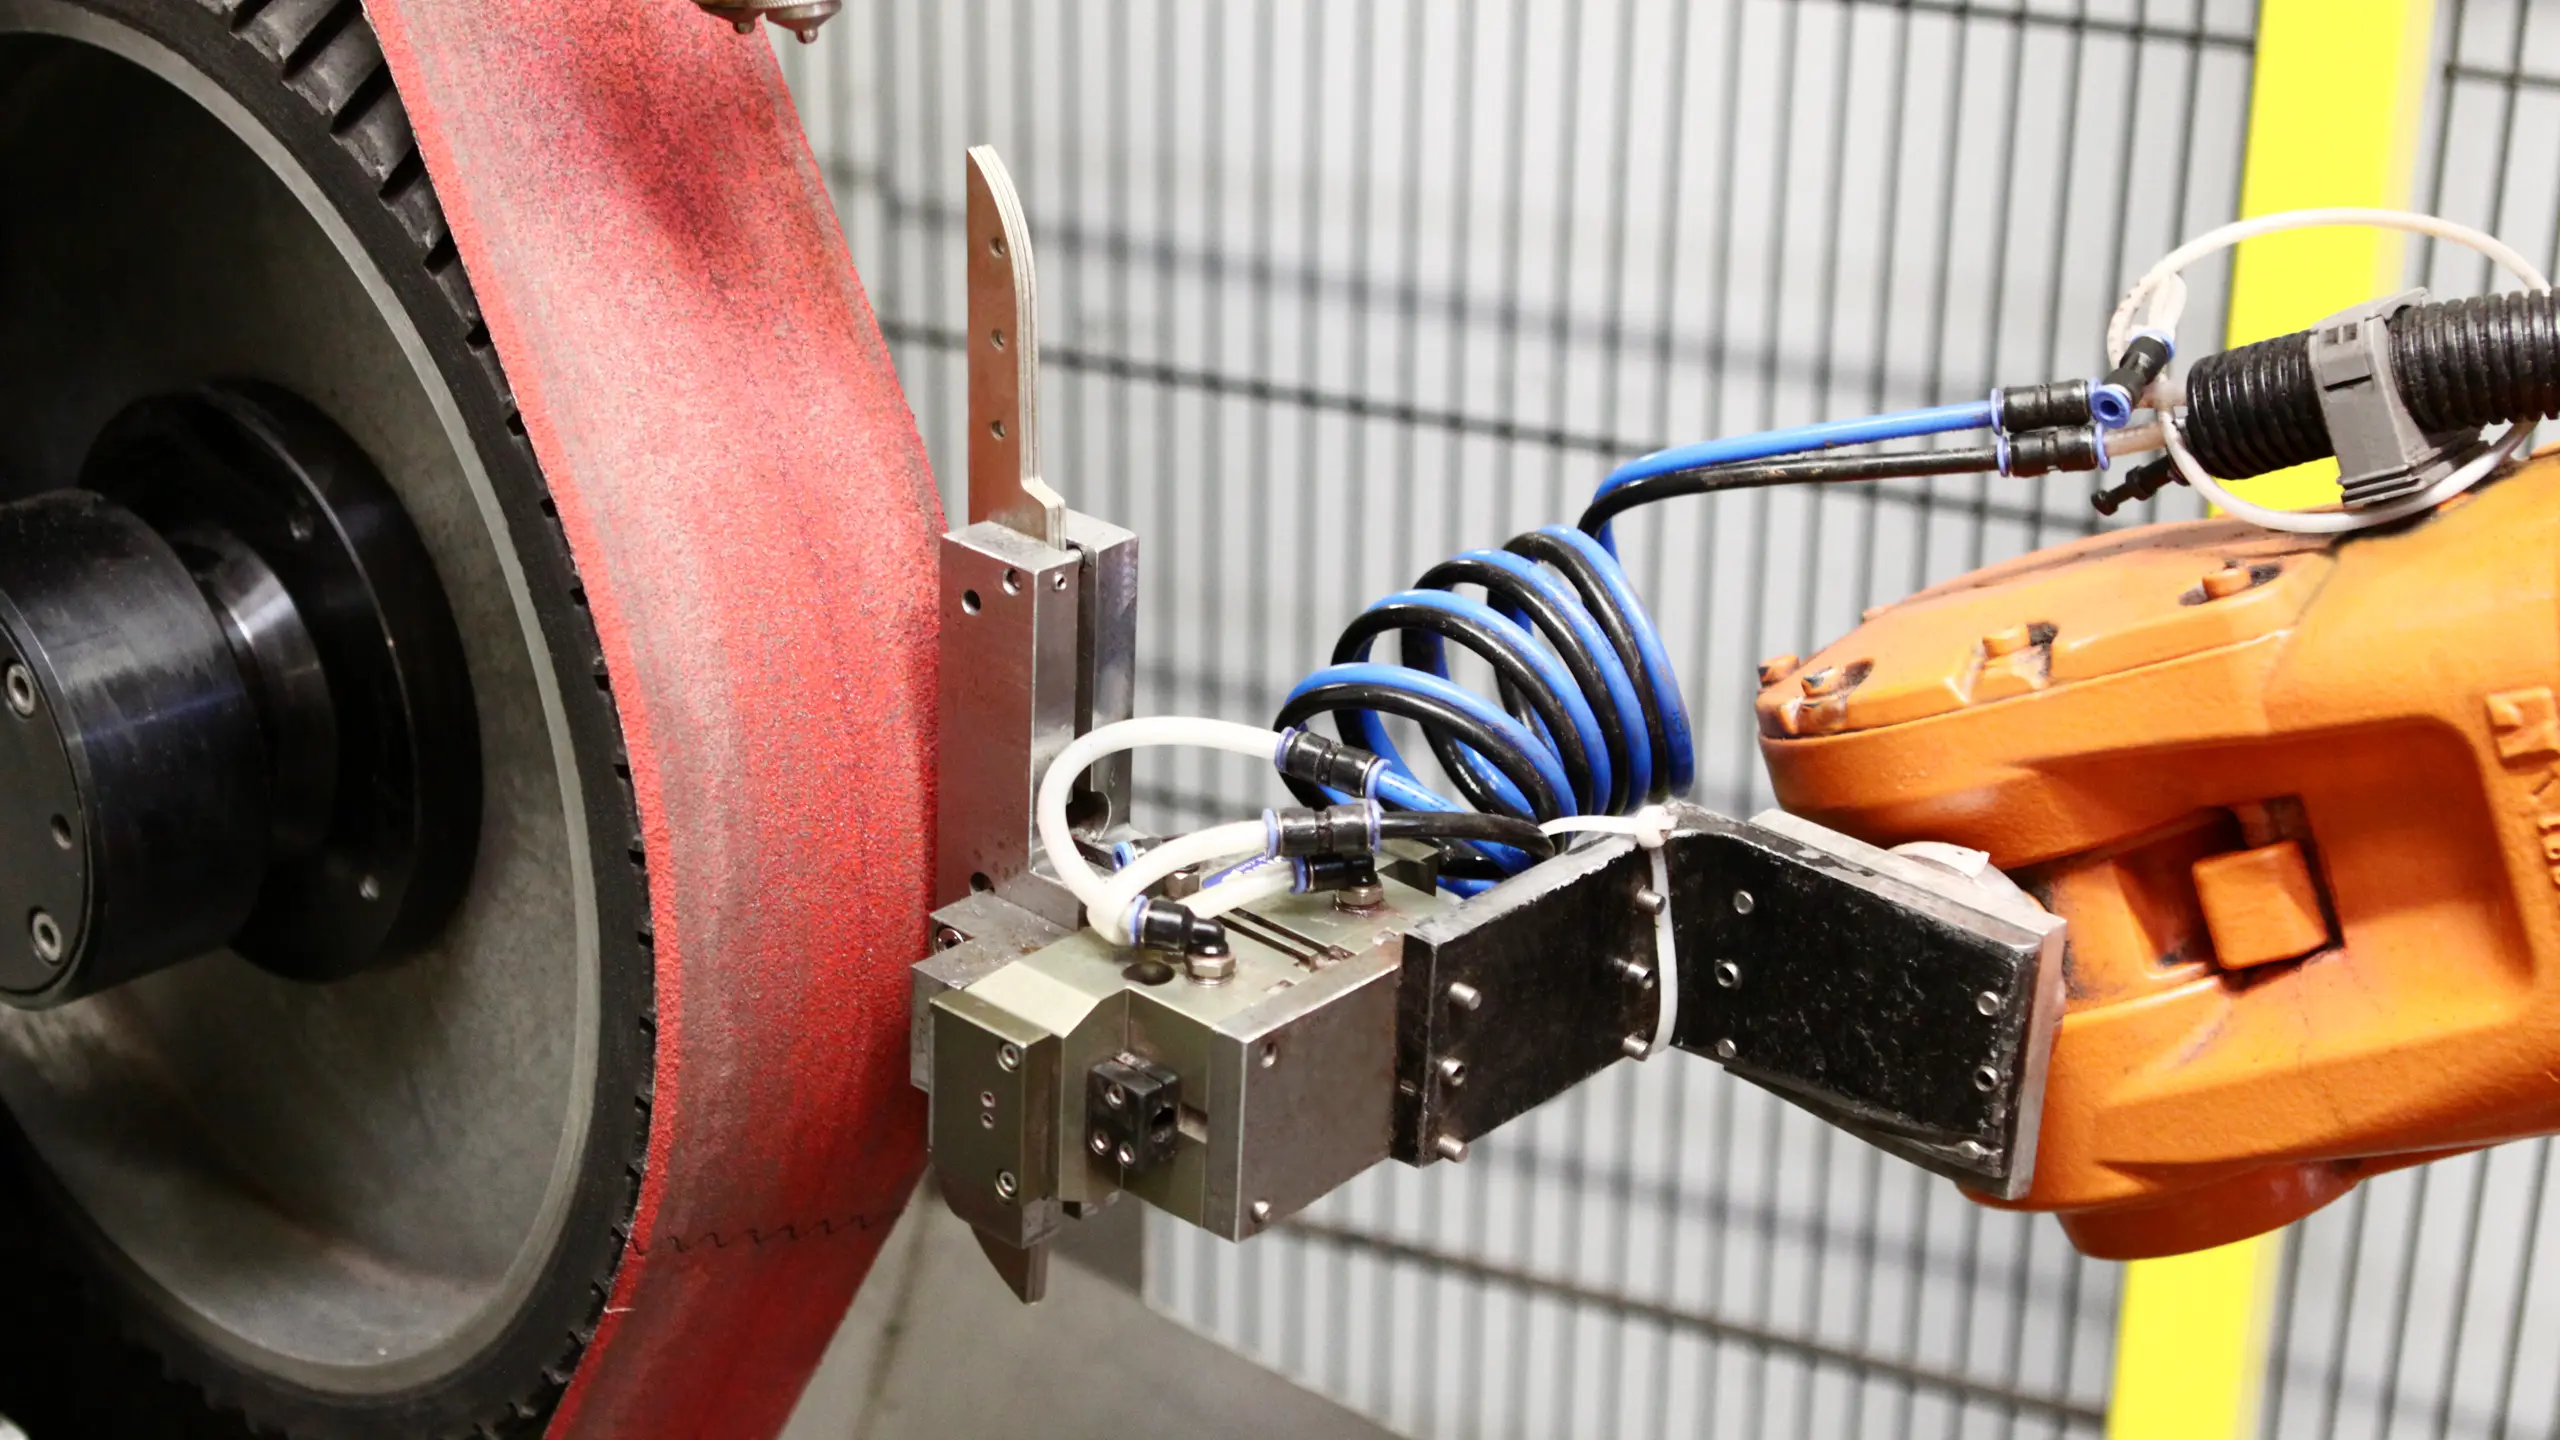
Le pré-étirage robotisé des lames de couteaux est un processus de haute précision dans la fabrication industrielle moderne de couteaux. Des cellules robotisées se chargent de l’affûtage de l’ébauche afin de définir la géométrie du tranchant avant l’affûtage final.
La lame de couteau est guidée par le robot et affûtée sur une station de meulage à bande abrasive. La pièce est ensuite déposée dans un magasin à plateau circulaire ou un magasin d’empilage.
Usinage de poignées
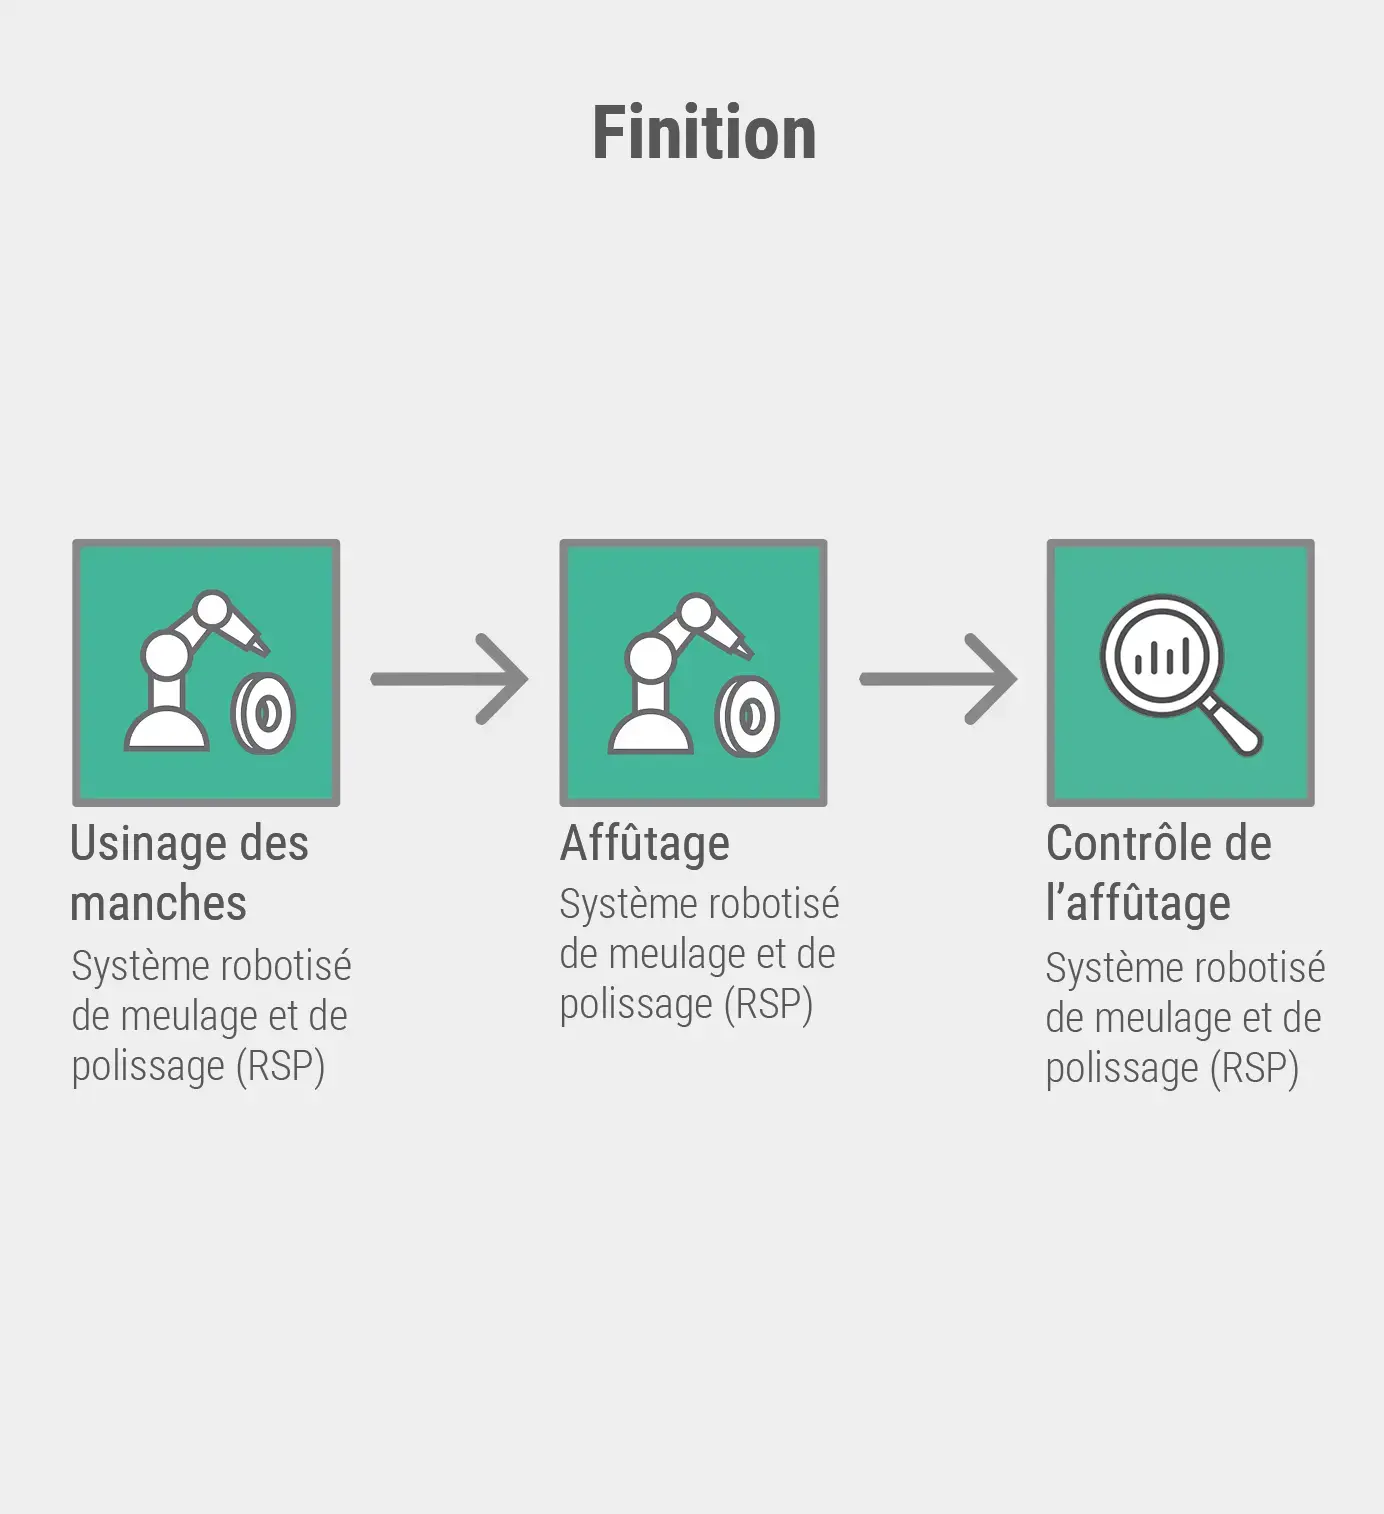
Une cellule robotisée spécialement configurée permet d’obtenir un surfaçage sur les manches de couteaux.
- Rectification plane des deux côtés des manches de couteaux grâce à deux stations de meulage à bande abrasive placées face à face.
- Stations reliées entre elles par un accessoire spécial pour le surfaçage des deux côtés
- Ponçage de poignées grâce à une meule profilée
Pour le polissage des manches de couteaux, on utilise des stations de polissage unilatérales. Selon le modèle, il est recommandé de les équiper d’un disque de polissage d’une largeur de 100 mm ou de 300 mm. L’alimentation en pâte à polir peut se faire sous forme liquide ou solide.
Polissage de couteaux de ménage
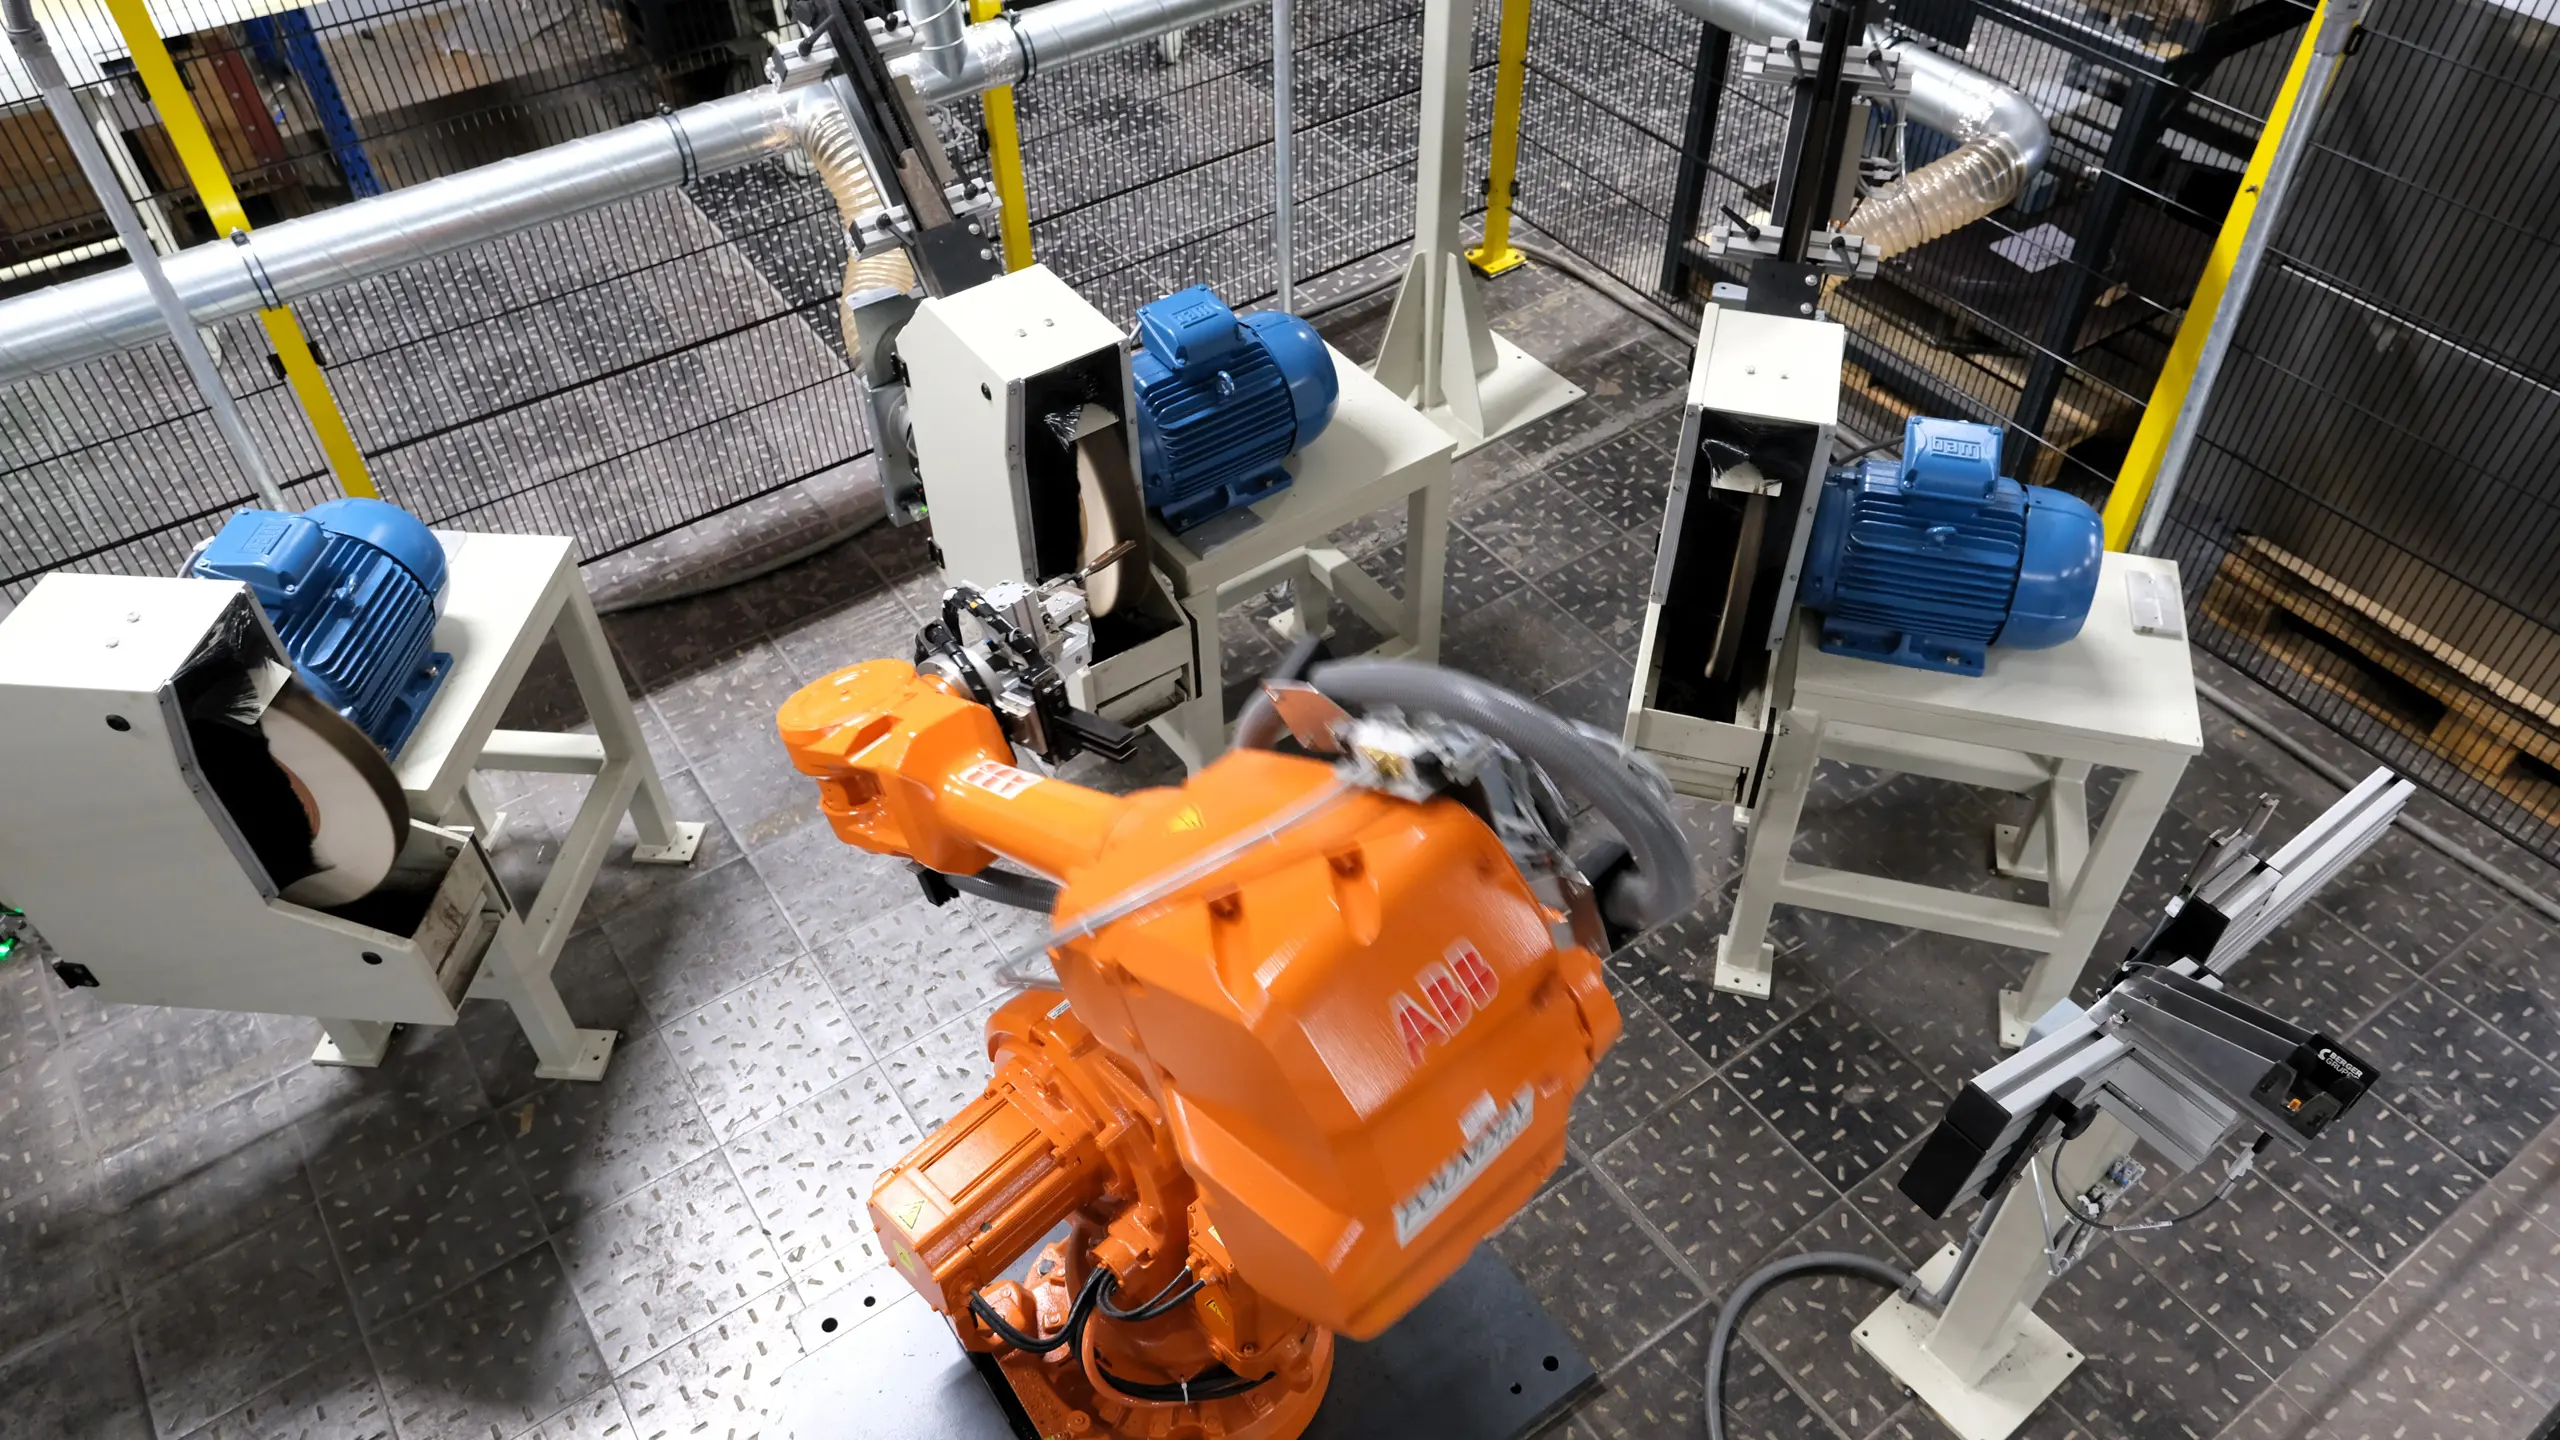
Pour le prépolissage et le polissage miroir des couteaux professionnels, une cellule d’usinage a été composée de quatre postes d’usinage, d’une table rotative et d’un poste de chargement et de déchargement.
La table rotative est équipée de quatre pinces de serrage rotatives.
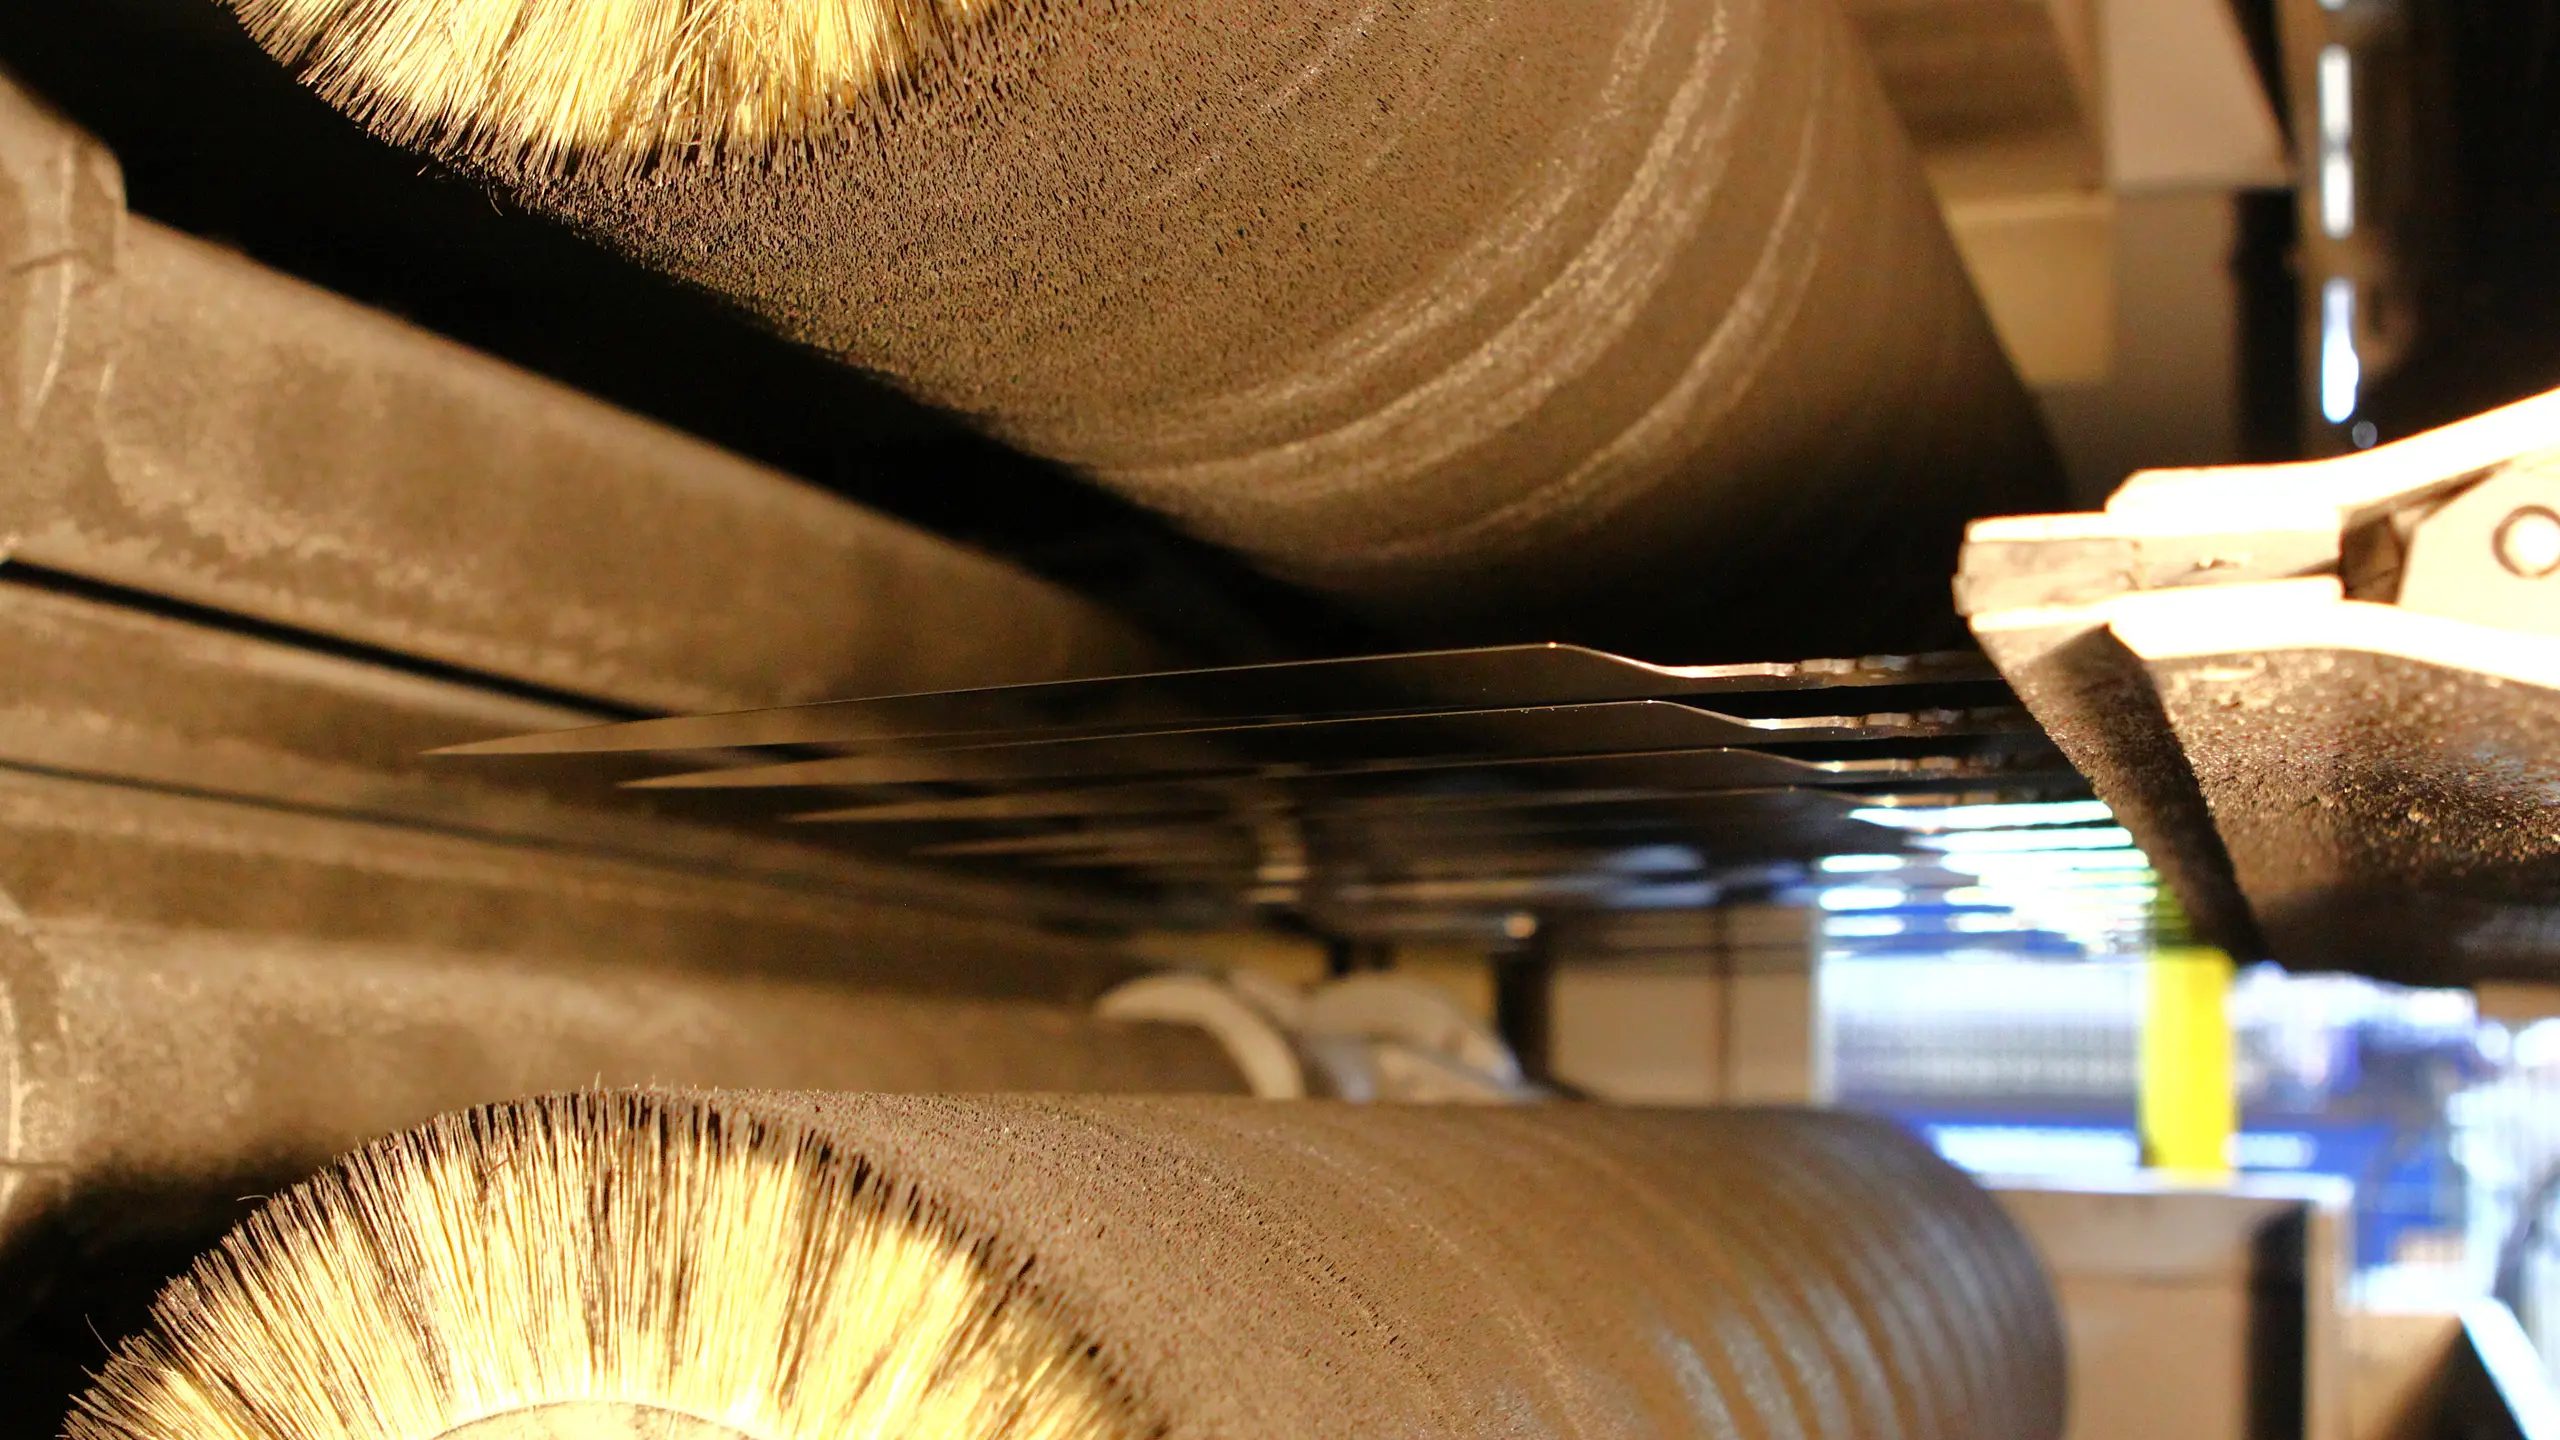
La machine de polissage à double arbre à commande numérique de la série PS est équipée d’une commande dans laquelle tous les paramètres de processus sont programmés de manière conviviale et enregistrés en fonction de la pièce à usiner. Grâce à un temps de changement de production réduit à quelques minutes, la machine peut également produire de petites séries.
- Entraînement des rouleaux de polissage à vitesse variable
- Contrôle de la trame de la pâte à polir
- Correction automatique de l’usure des rouleaux de polissage
Affûtage avec la technologie robotique
Ce concept universel permet d’affûter et de polir les tranchants des couteaux et des lames. La cellule robotisée de la série RSP4B/1K/1M présentée ici est équipée de :
- Optimisation de la conception du préhenseur : préhenseur robotisé pour la prise de la lame dans le dos et sur le manche
- Affûtage au choix avec une station de ponçage à bande ou à pierre
- Polissage du tranchant à l’aide d’une station de polissage unilatérale, par exemple en combinaison avec un disque en cuir.
- Mesure des pièces
- Programmation du contour optimisée pour l’usinage de l’affûtage et du polissage des couteaux
Contrôle du tranchant des lames de couteau
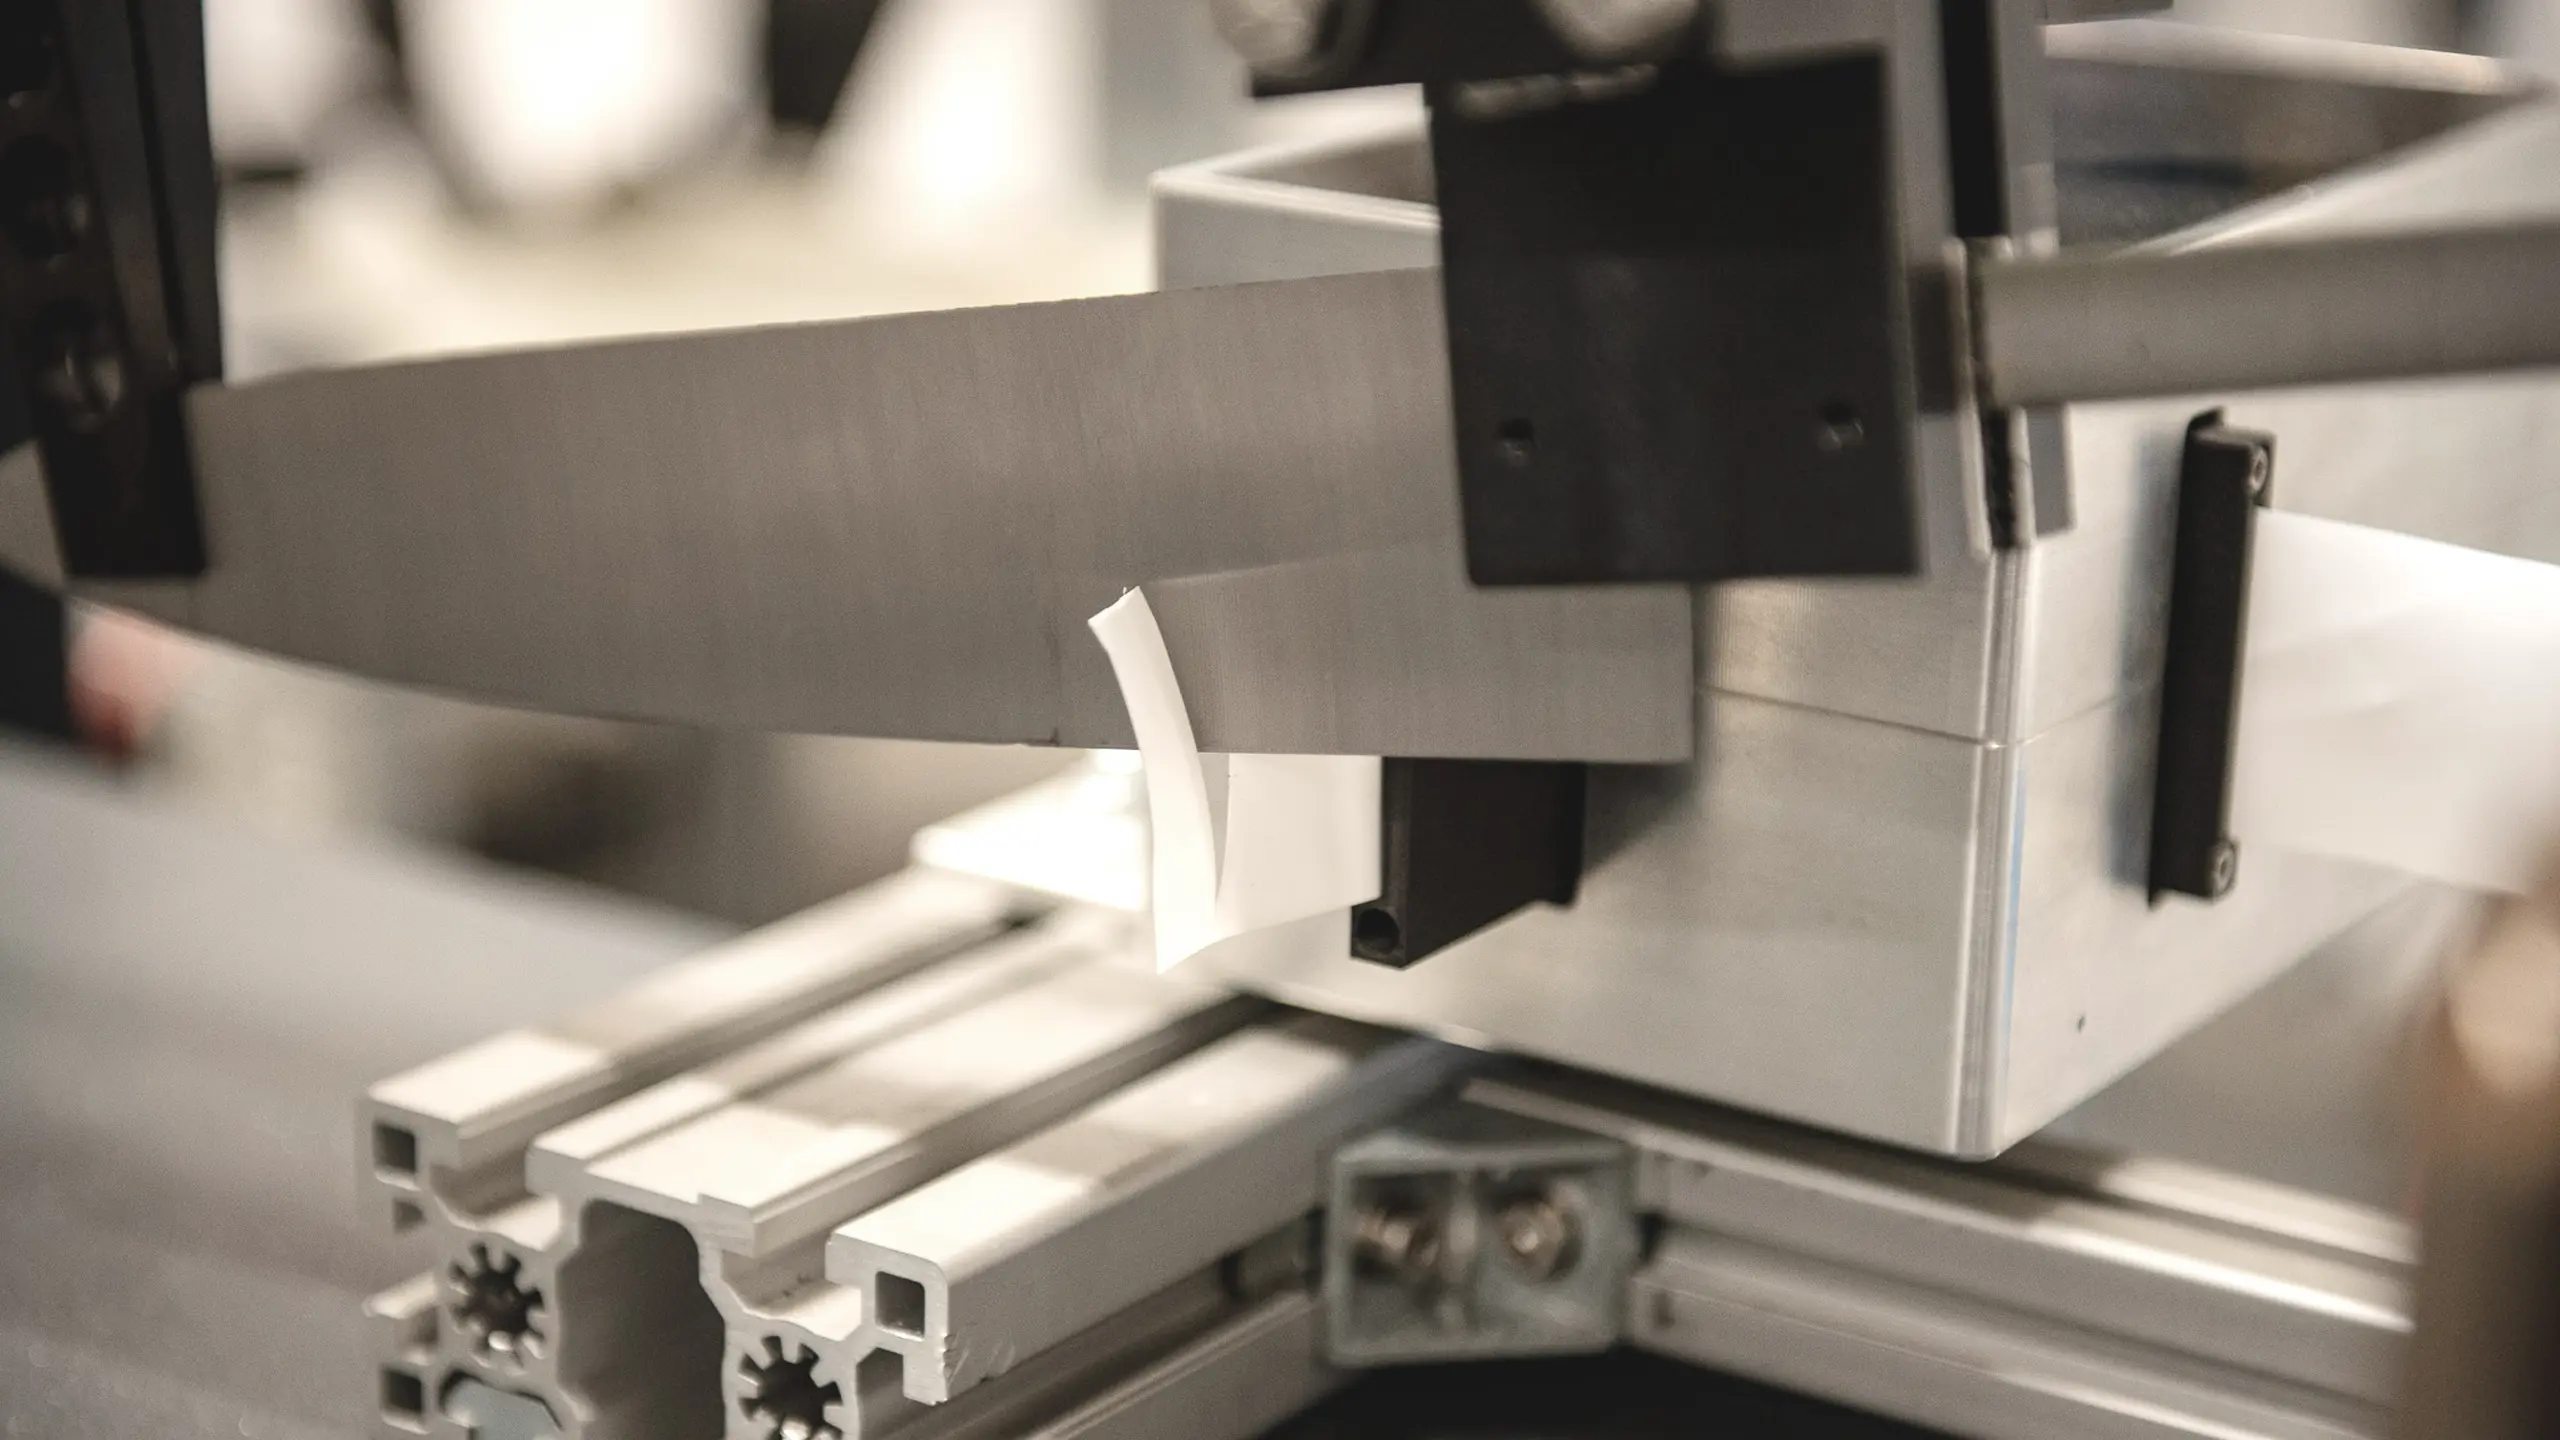
Un tirage de film permet de contrôler la capacité de coupe de la lame.
- Test non destructif
- Mesure la capacité de traction de la lame
- Mesure les propriétés « tranchant » et « acuité » de l’élément « arête de coupe » et « capacité de coupe » de l’élément « tranchant ».
- Identifie les défauts et les anomalies de polissage
- Mesure l’évolution du signal sur une section de coupe plus grande (ou complète) (selon l’appareil).
variable)
Retour aux solutions