


Avantages de
Traitement des rives de bandes
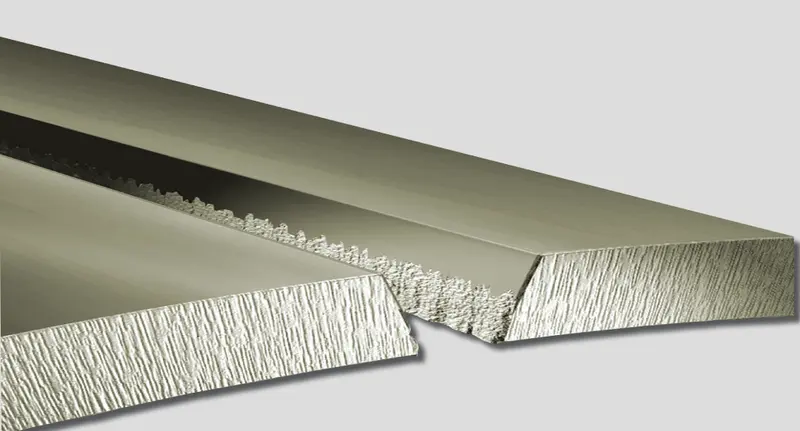
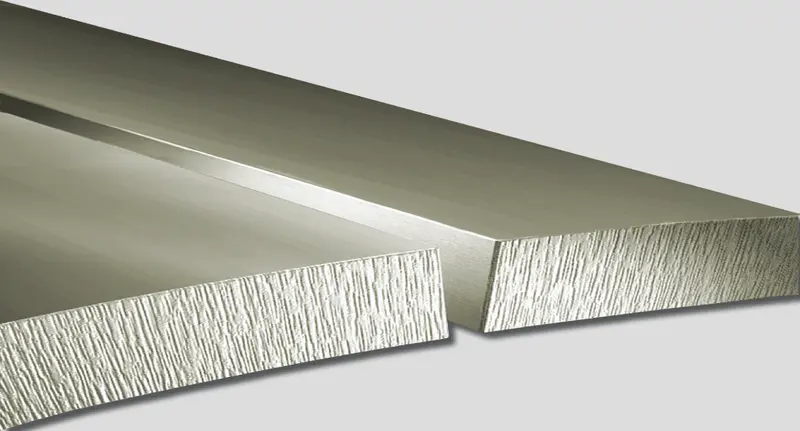
OPTIMISATION DU CORDON DE SOUDURE GRÂCE AU TRAITEMENT DES BORDS DE BANDE
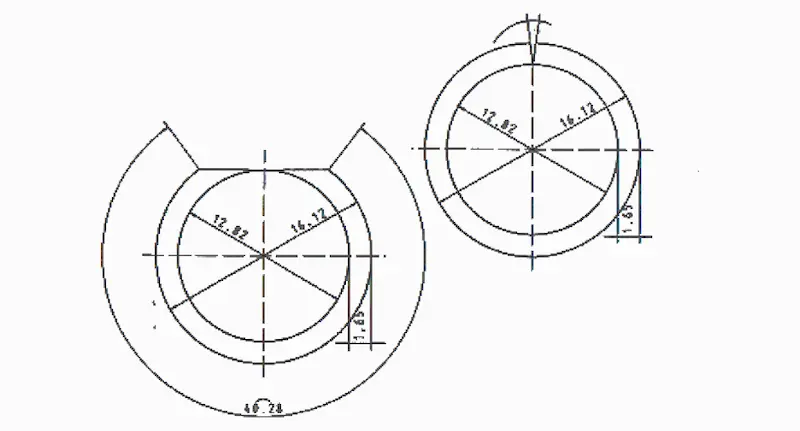
PROFILAGE CIRCULAIRE
La zone d’écrasement et la force d’écrasement qui se produit immédiatement après le soudage sont donc plus importantes. Il en résulte des bossages de soudure de plus en plus importants qui doivent être rabotés sur la surface supérieure et intérieure, ce qui prend beaucoup de temps.
PROCÉDÉ DE SOUDAGE
Les procédés de soudage modernes, tels que le soudage au laser, qui permettent aujourd’hui de souder correctement des matériaux spéciaux, exigent des qualités de bords et de contours plus élevées, faute de quoi ils ne sont pas rentables, par exemple en raison de taux de rebut élevés.
AVANTAGES DU TRAITEMENT DES RIVES DE BANDES
Les bords de la bande deviennent uniformément propres et droits et conservent leur structure interne, même en surface.
Les bords sont traités selon un angle réglable, ce qui permet de réduire l’angle en V pour le soudage et d’éliminer les revêtements sur le bord de la bande.
La section transversale d’intersection des bords est maximisée, de sorte qu’un plus petit volume de matériau doit être fluidifié.
- Moins de consommation d’énergie ou plus
- Vitesse de soudage
- Moins d’écrasement et donc moins de surélévation des soudures
- Moins de rabotage de la surface et de la surface intérieure
- Taux de rejet minimisé
- Économie de matériau, car moins d’ajout de largeur de bande est nécessaire en raison de la réduction de l’écrasement
- Structure de soudure plus homogène = amélioration de la qualité
- Possibilité d’utiliser des procédés de soudage spéciaux (par ex. laser)
- Meilleure qualité de moulage grâce à des forces d’écrasement réduites
- Bande passante plus constante grâce à la réduction de la tolérance de largeur
- Plus grande constance de l’écrasement et donc de la surélévation de la soudure
- Bords sans revêtement
Retour aux solutions