


Ventajas del recorte de bordes de la banda
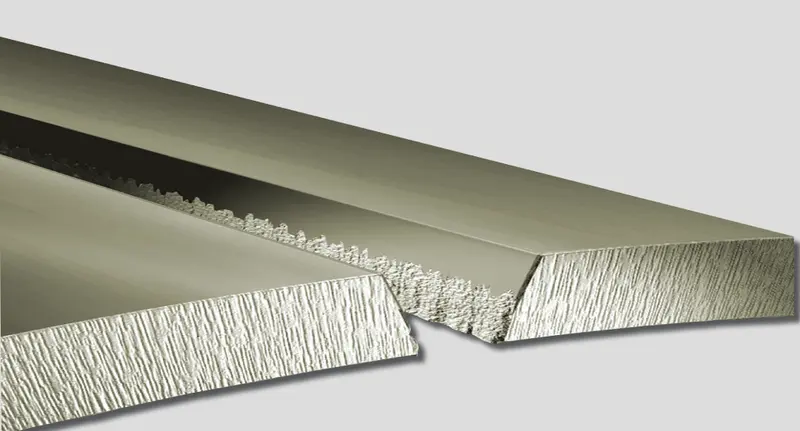
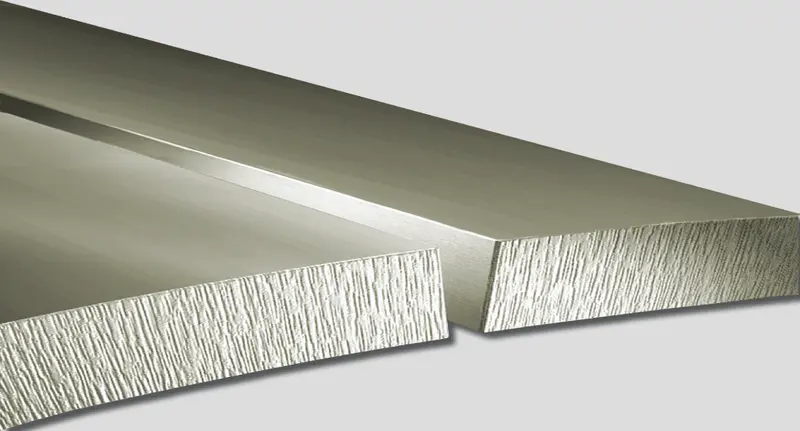
OPTIMIZACIÓN DEL CORDÓN DE SOLDADURA MEDIANTE EL MECANIZADO DEL BORDE DE LA BANDA
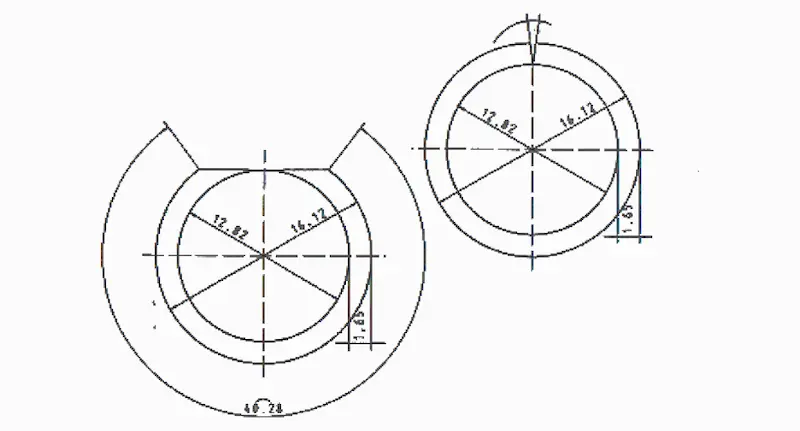
PERFIL REDONDO
Esto aumenta la zona de recalcado y la fuerza de recalcado que se produce inmediatamente después de la soldadura. El resultado son protuberancias cada vez mayores del cordón de soldadura, que deben cepillarse en las superficies superior e interior en un proceso que requiere mucho tiempo.
PROCESO DE SOLDADURA
Los procesos de soldadura modernos, como la soldadura láser, que es la única forma de soldar bien materiales especiales hoy en día, requieren calidades de borde y contorno superiores, ya que de lo contrario resultan antieconómicos debido, por ejemplo, a los altos índices de rechazo.
VENTAJAS DEL RECORTE DE BORDES
Los bordes de la banda quedan uniformemente limpios y rectos, y además conservan su estructura interna en la superficie.
Los bordes se procesan con un ángulo ajustable, de modo que se reduce el ángulo en V para la soldadura y se eliminan los revestimientos del borde de la banda.
La sección transversal de colisión de los bordes se maximiza para que haya que licuar un volumen menor de material.
- Menor consumo de energía o mayor
- Velocidad de soldadura
- Menos compresión y, por tanto, menos saliente del cordón de soldadura
- Menos cepillado superficial e interior
- Tasa de rechazo minimizada
- Ahorro de material, ya que es necesario añadir menos anchura de banda debido a un menor volteo
- Estructura más homogénea del cordón de soldadura = mejor calidad
- Posibilidad de utilizar procesos de soldadura especiales (por ejemplo, láser)
- Mejor calidad del molde gracias a las menores fuerzas de compresión
- Ancho de banda más constante reduciendo la tolerancia de anchura
- Mayor consistencia del recalcado y, por tanto, del peralte del cordón de soldadura
- Bordes sin revestimiento
Volver a las soluciones