


Produktionsprozess von Maschinenmessern
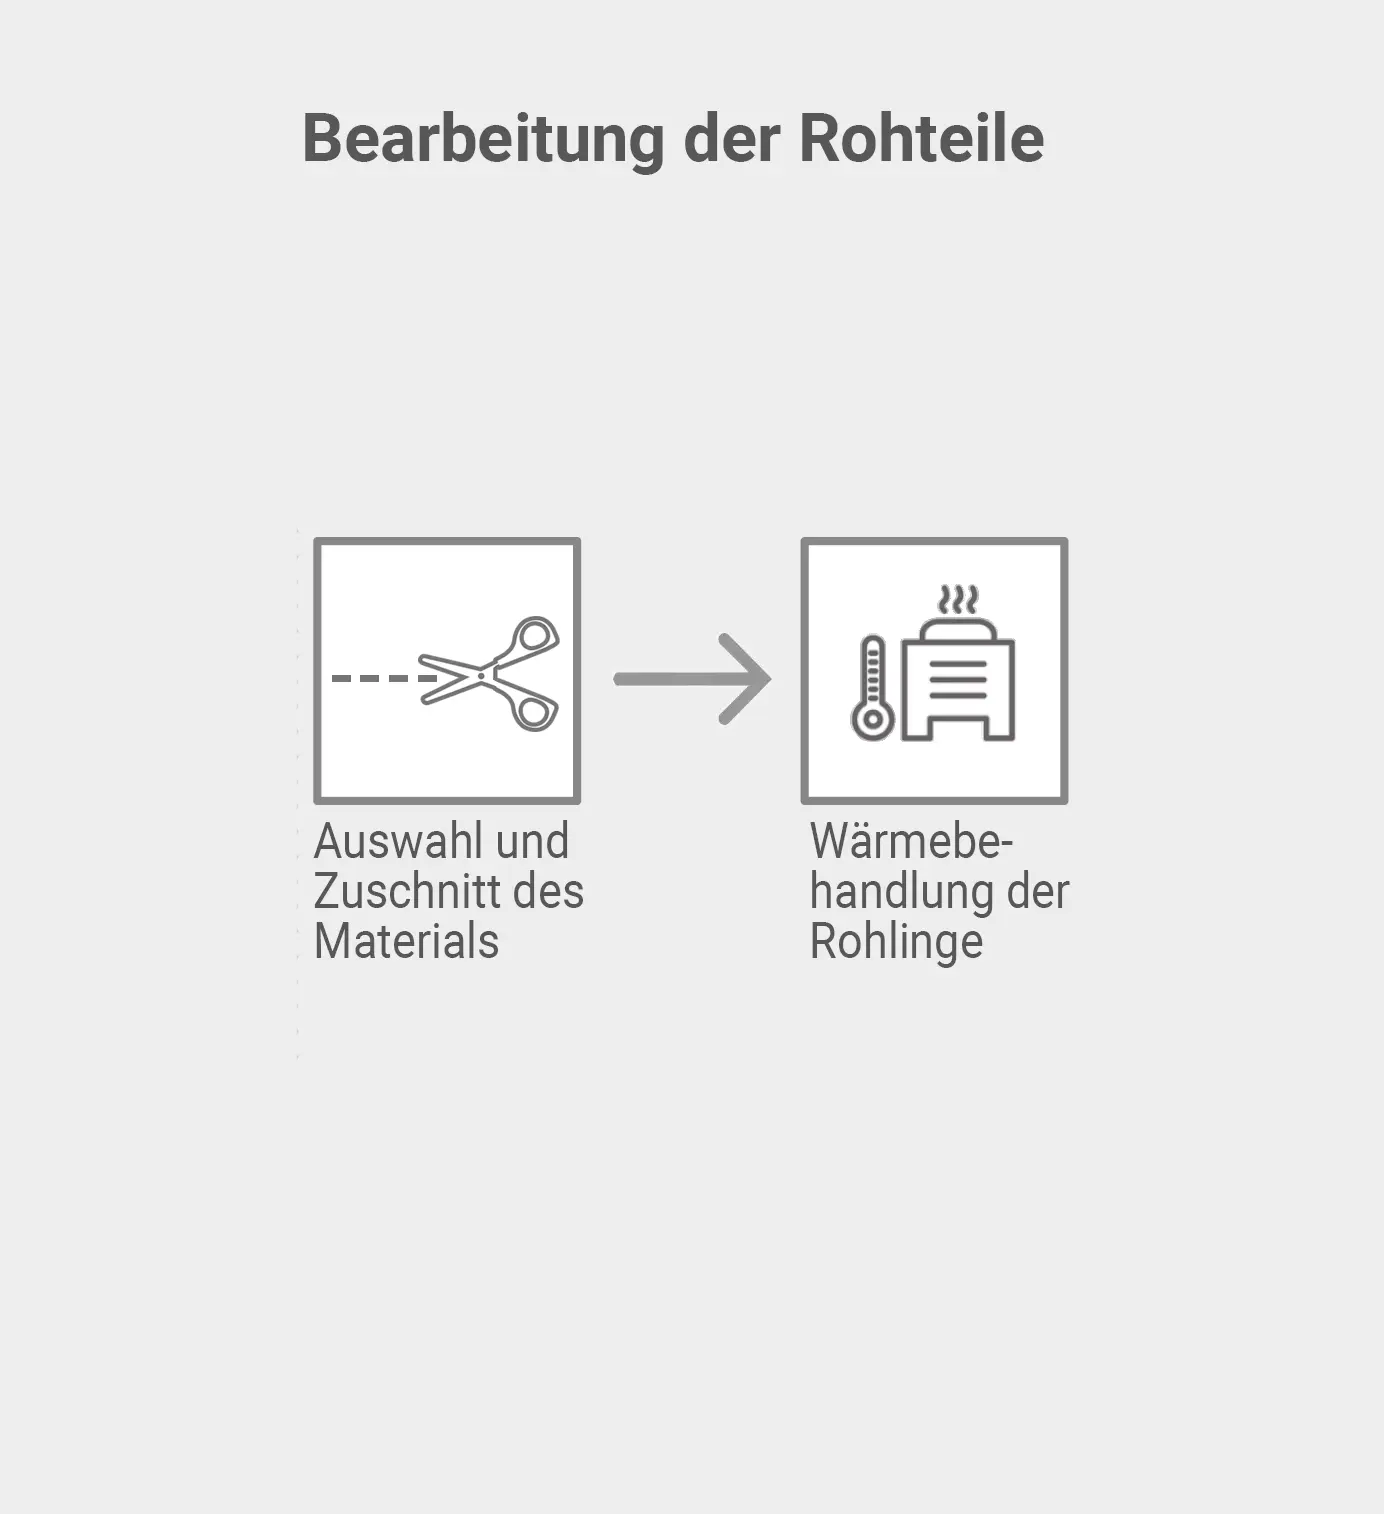
Im Rahmen der Prozesskette zur Herstellung von Maschinenmessern bietet die Berger Gruppe Lösungen für Automation sowie Schleif- und Entgratprozesse an.
Flächen-/Fasenschliff an Maschinenmessern
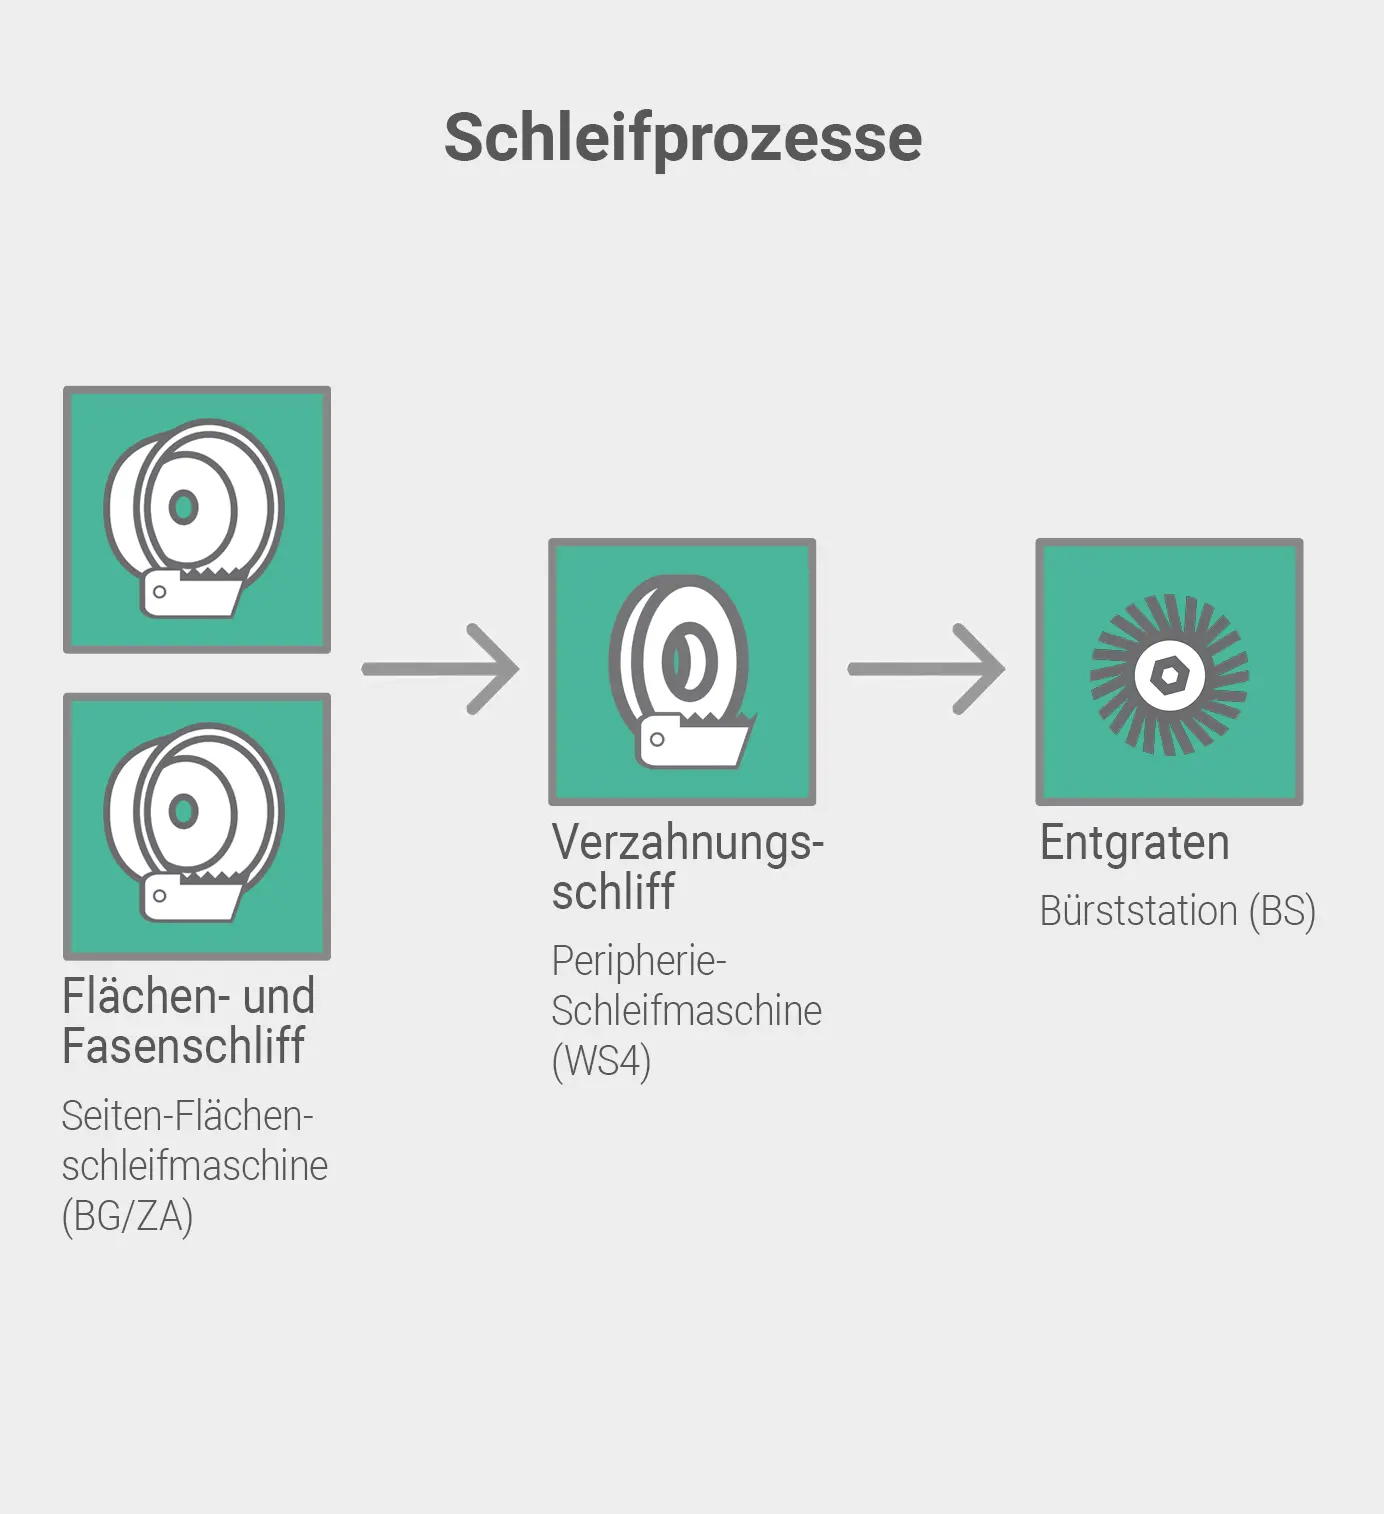
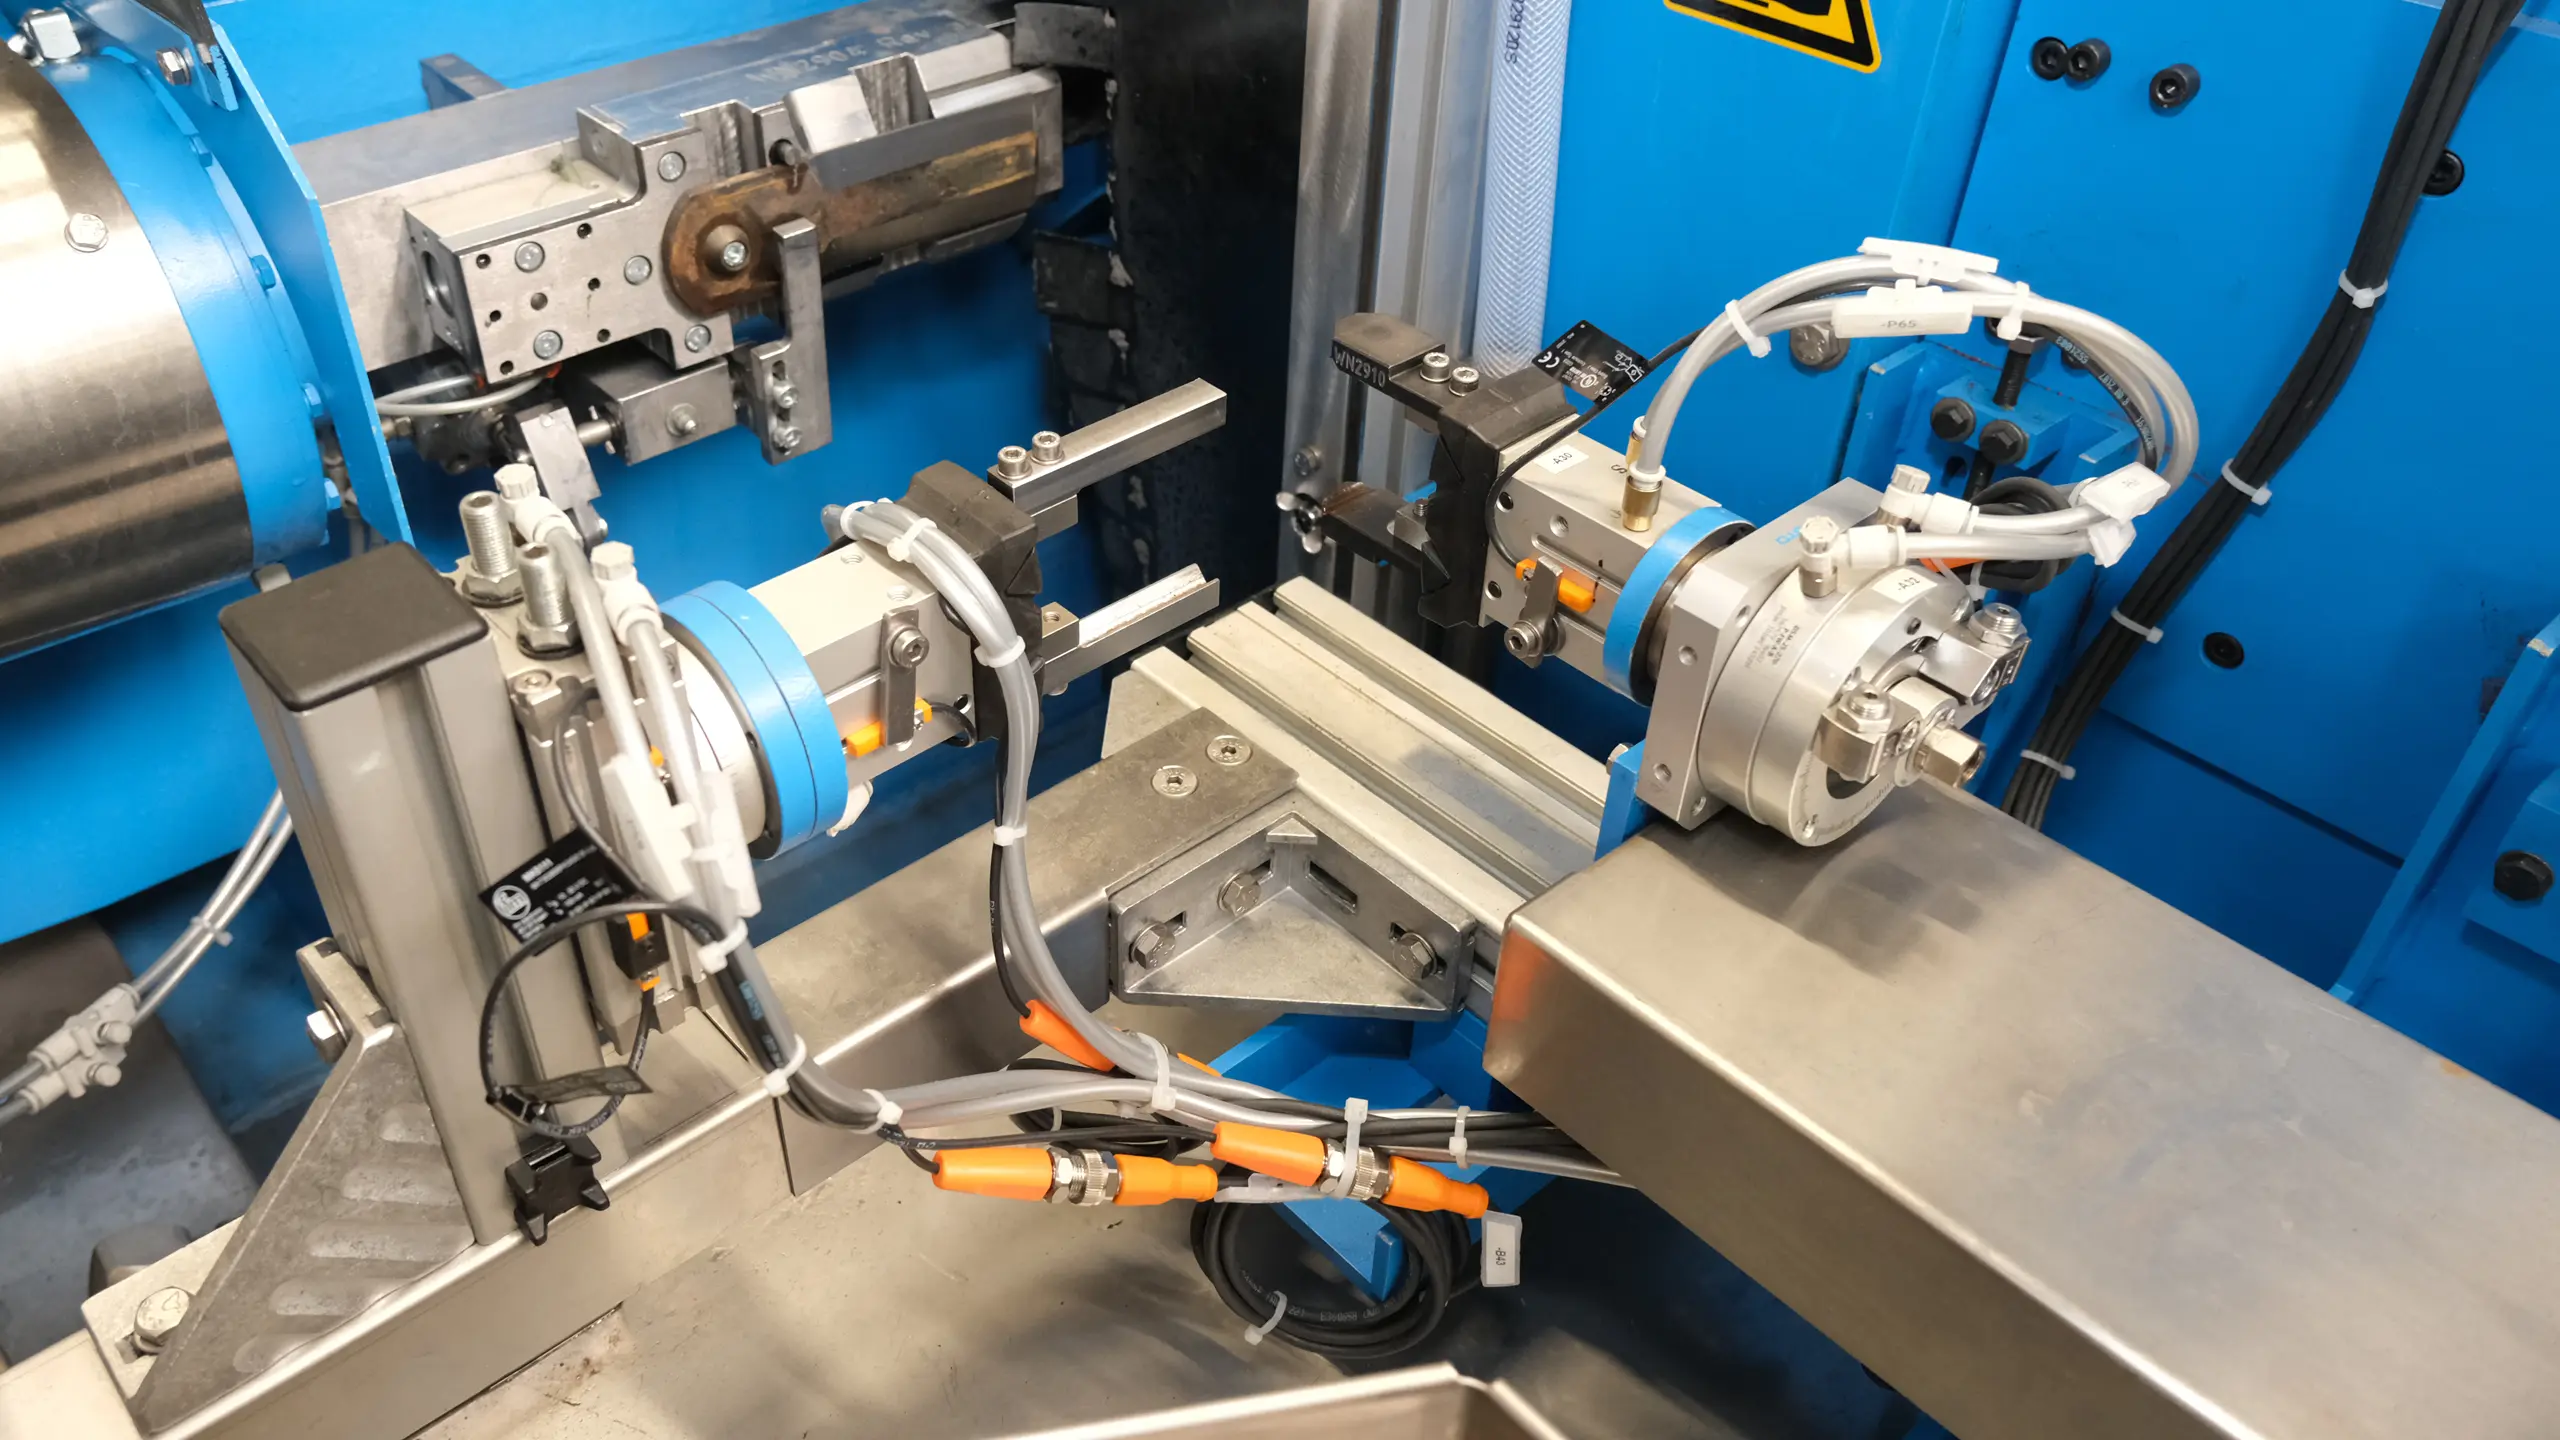
Die Werkstücke werden über Transportbänder zugeführt und nach der Bearbeitung wieder abtransportiert. Ein in die Anlage integriertes Kamera-Messsystem vermisst die Lage der Werkstücke und übergibt die Daten an den Bearbeitungsroboter. Dieser greift das Werkstück und führt es der Bearbeitungsstation zu.
Verzahnungsschliff an Maschinenmessern
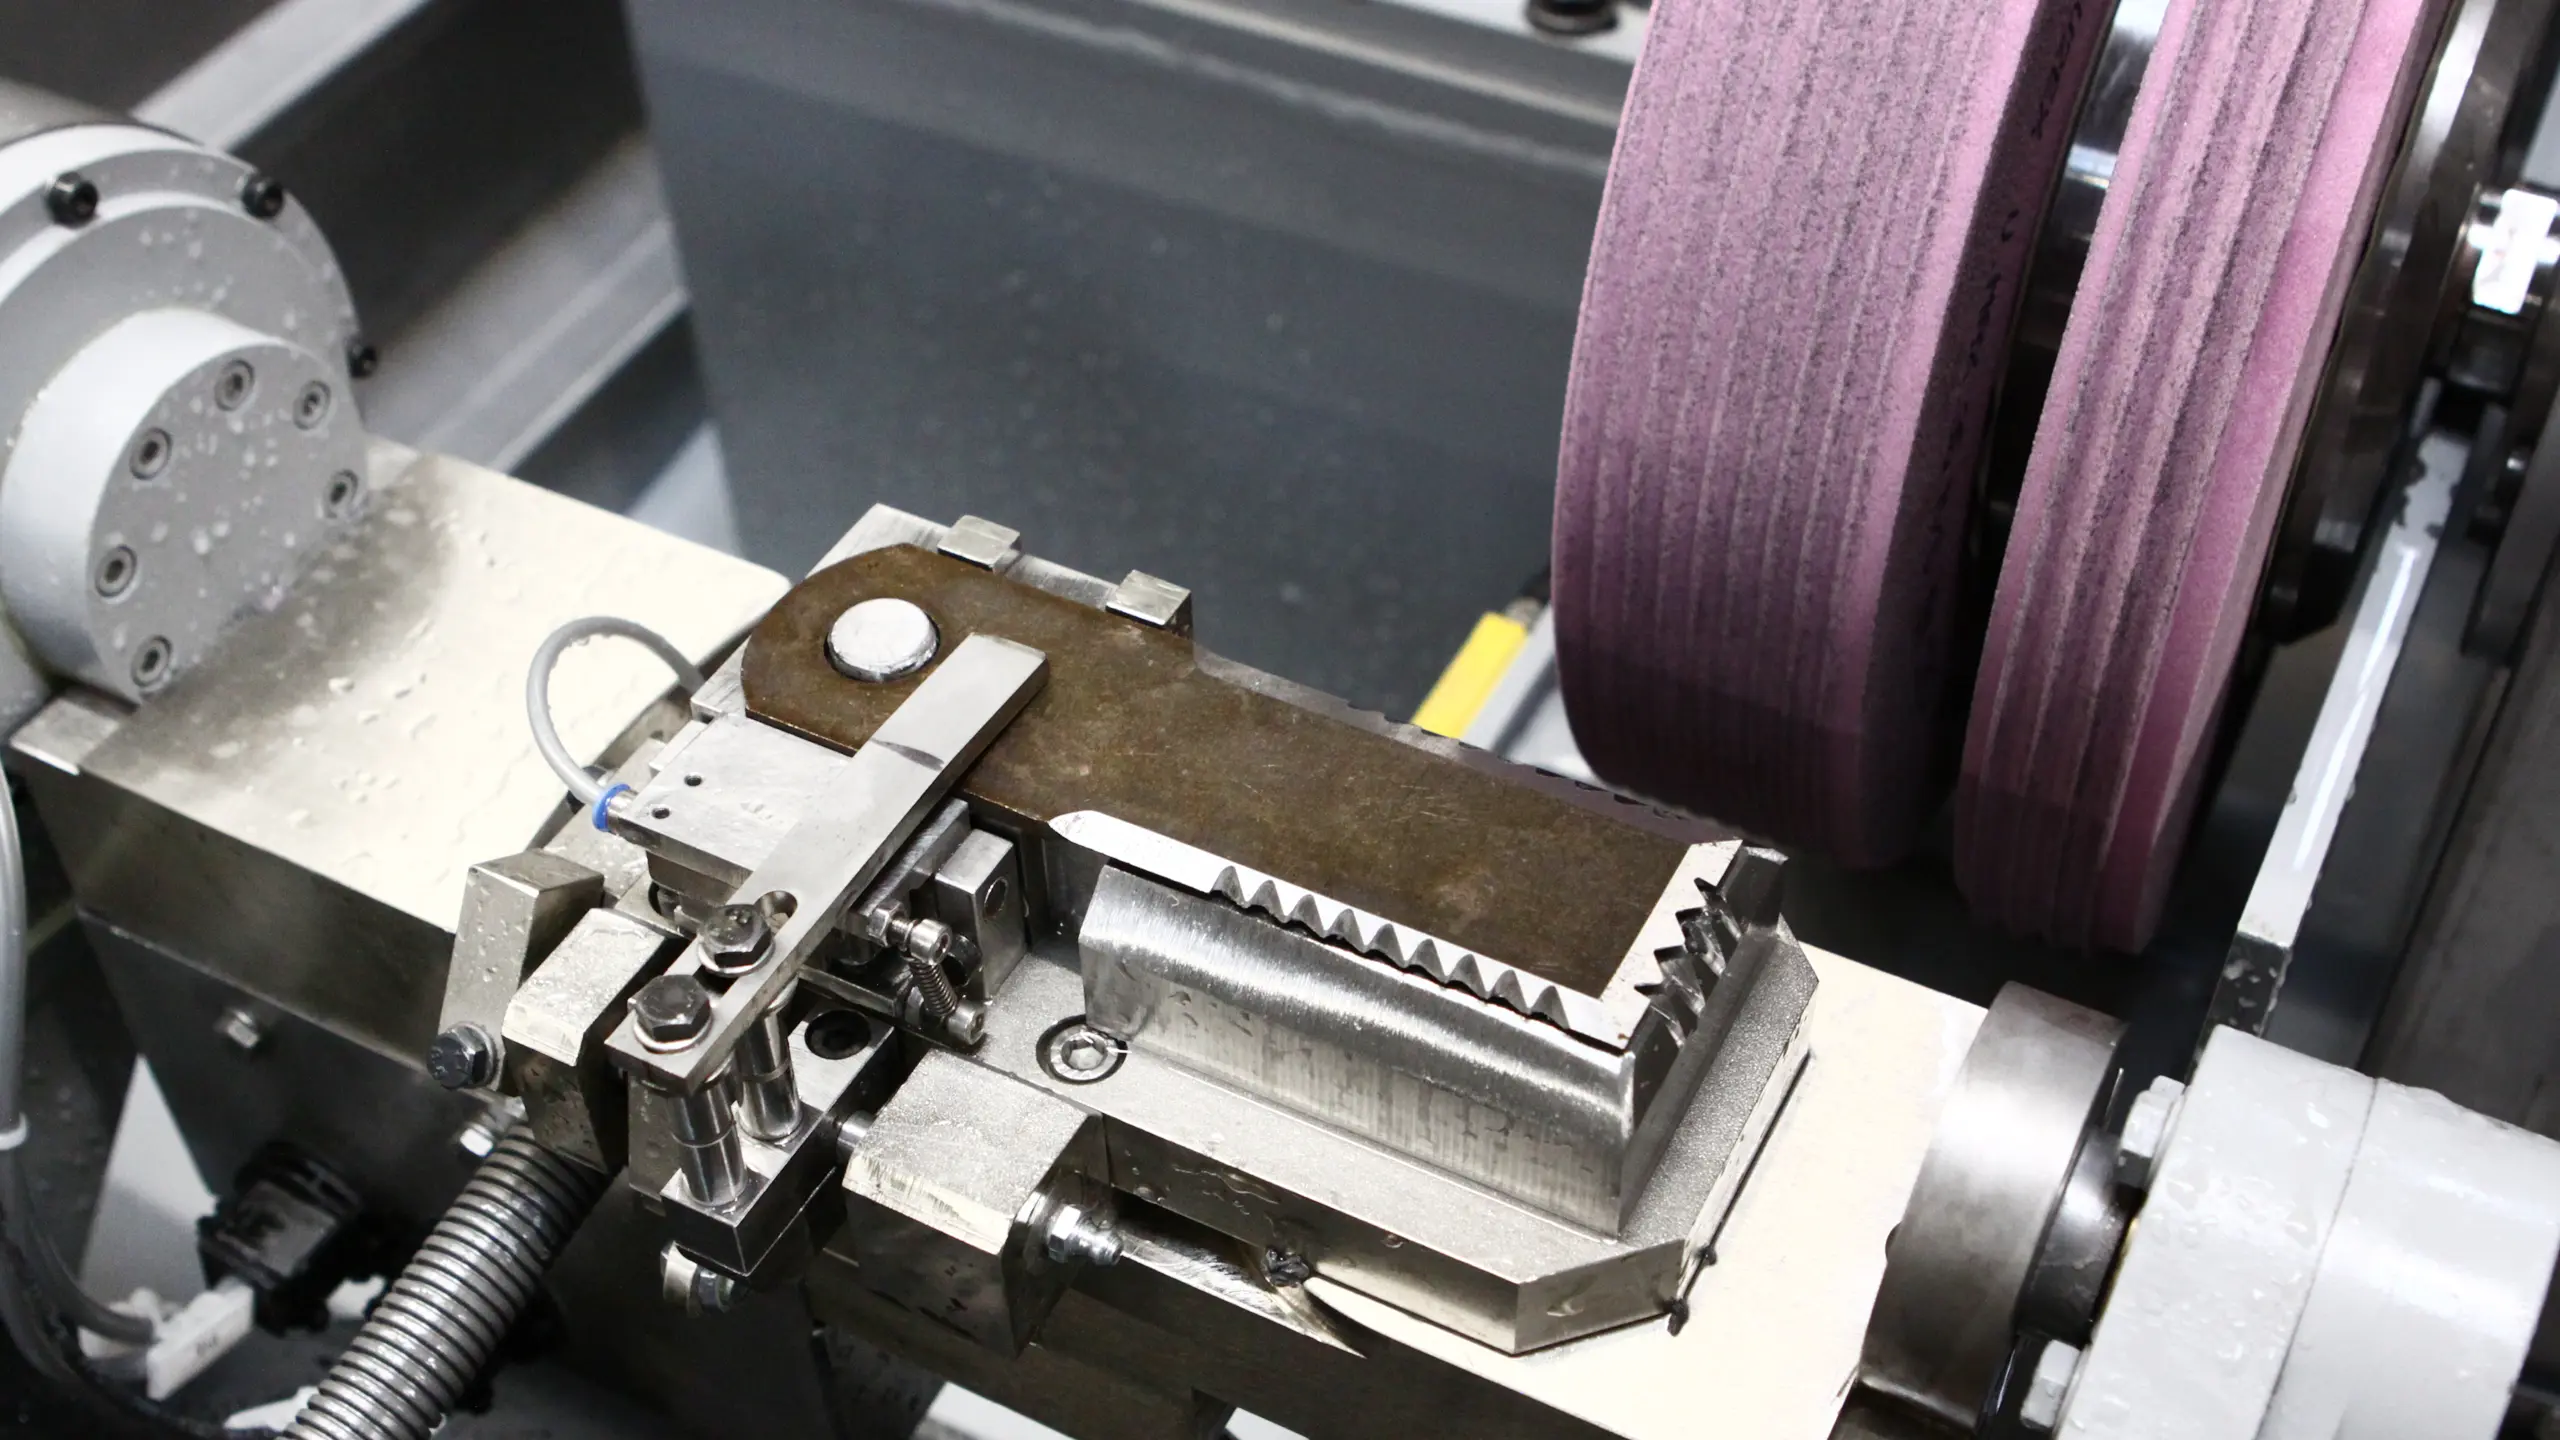
Die CNC-gesteuerte Peripherie-Schleifmaschine der Baureihe WS4 erzielt einen Verzahnungsschliff an Werkstücken wie z. B. Maschinenmesser. Sie arbeitet mit bis zu drei Achsen.
Entgraten von Maschinenmessern
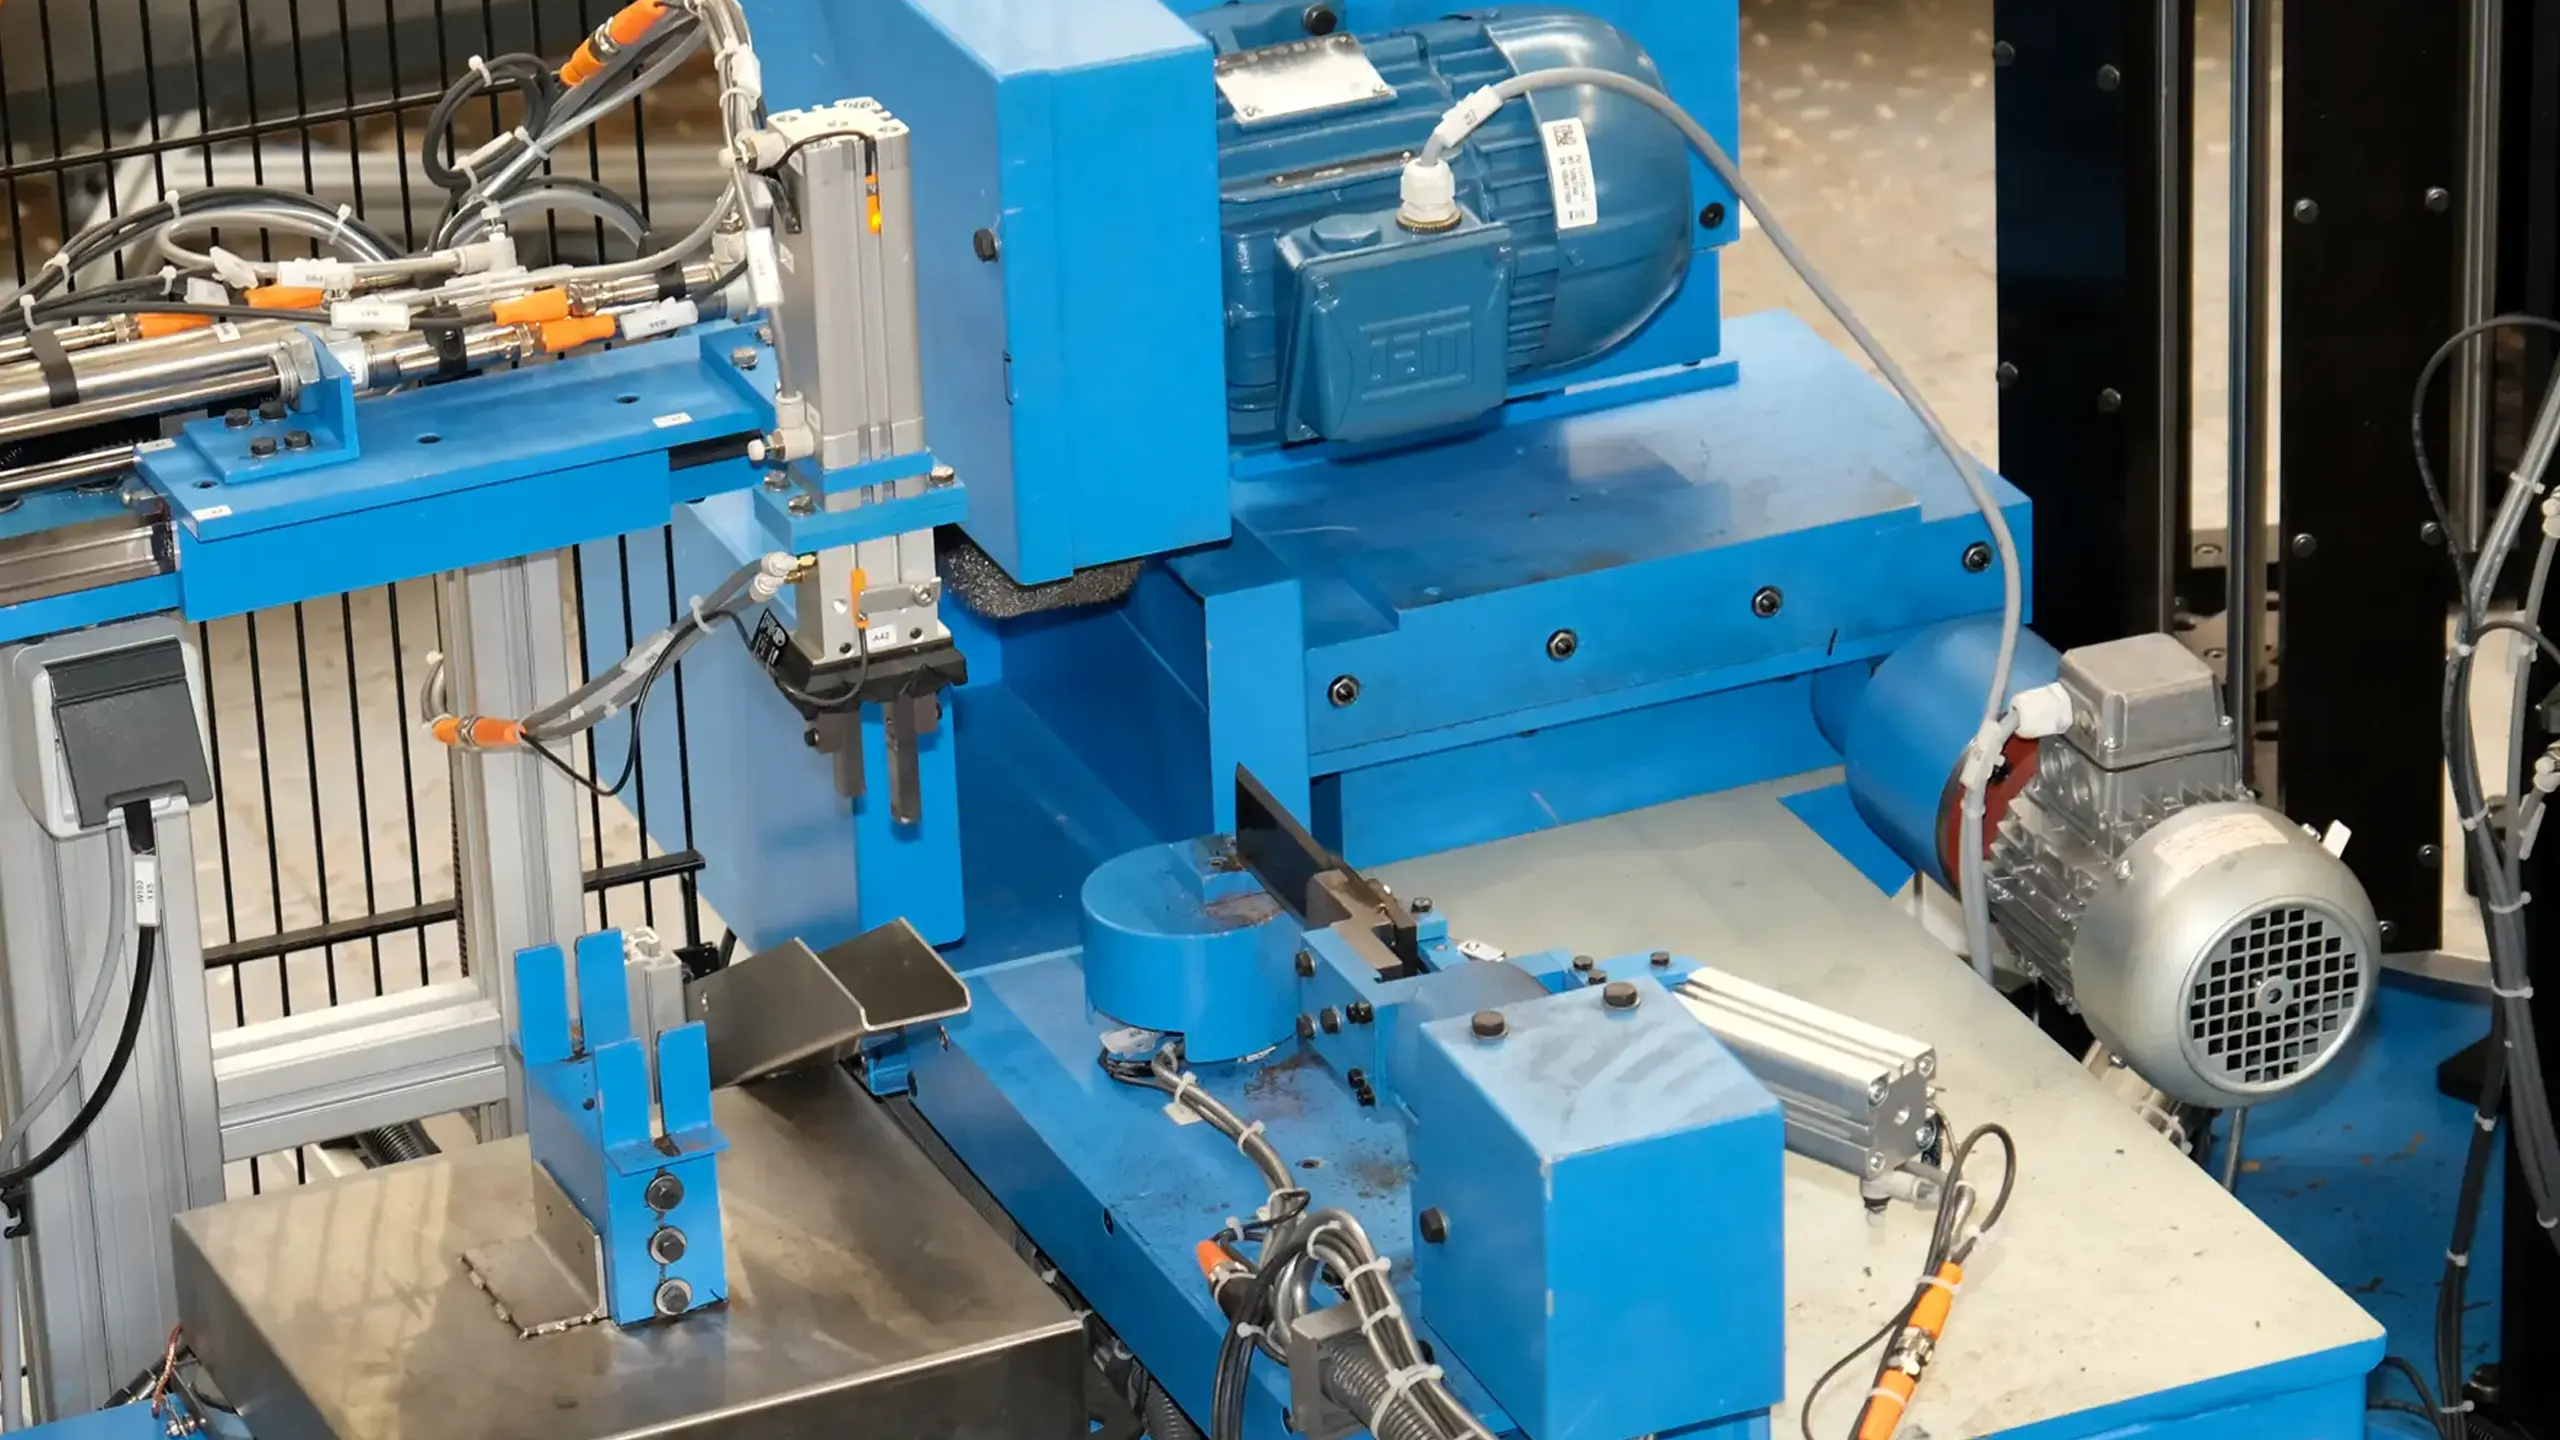
ine Bürstenstation entfernt den überstehenden Schleifgrat am Werkstück. Gegebenenfalls muss der Grat vom Werkstück entfernt werden, um weitere Produktionsprozesse wie z. B. das Messen der Werkstückbreite zu gewährleisten.
Reinigen von Maschinenmessern
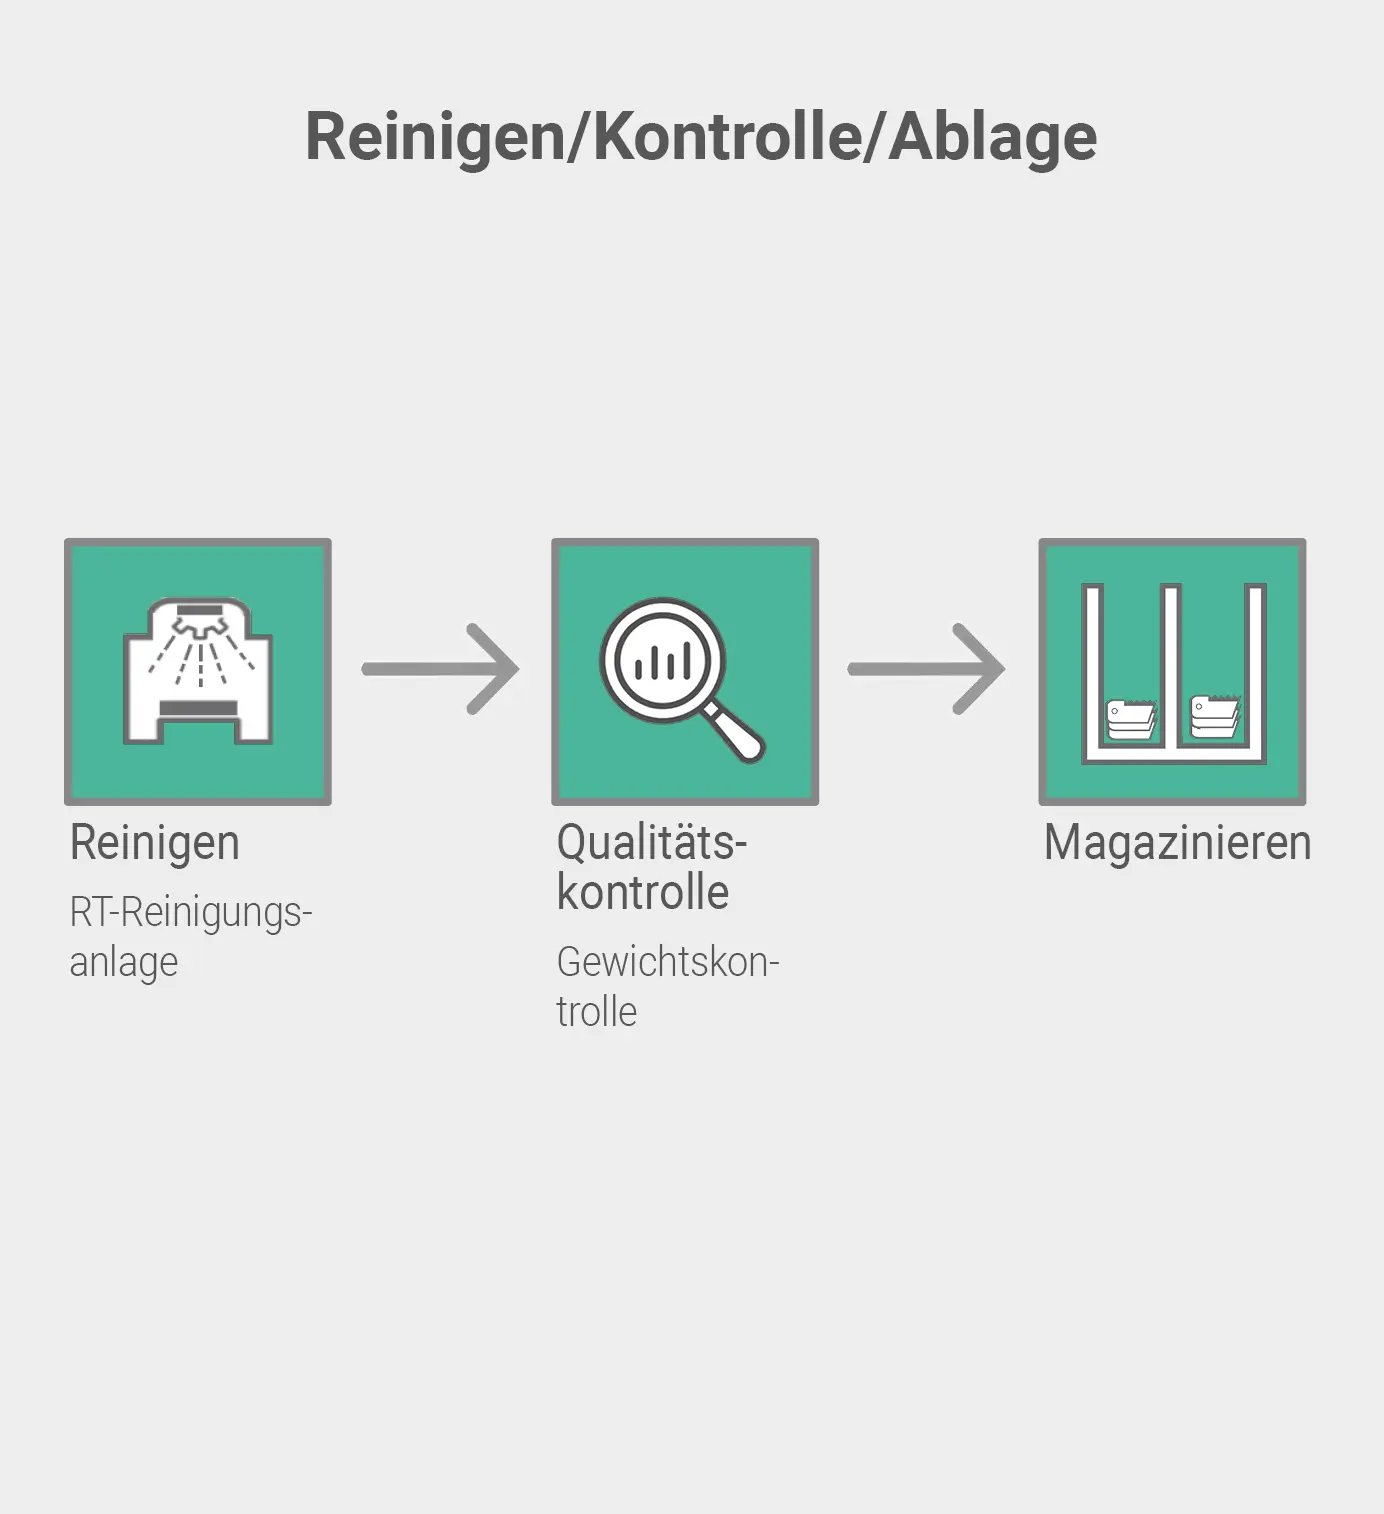
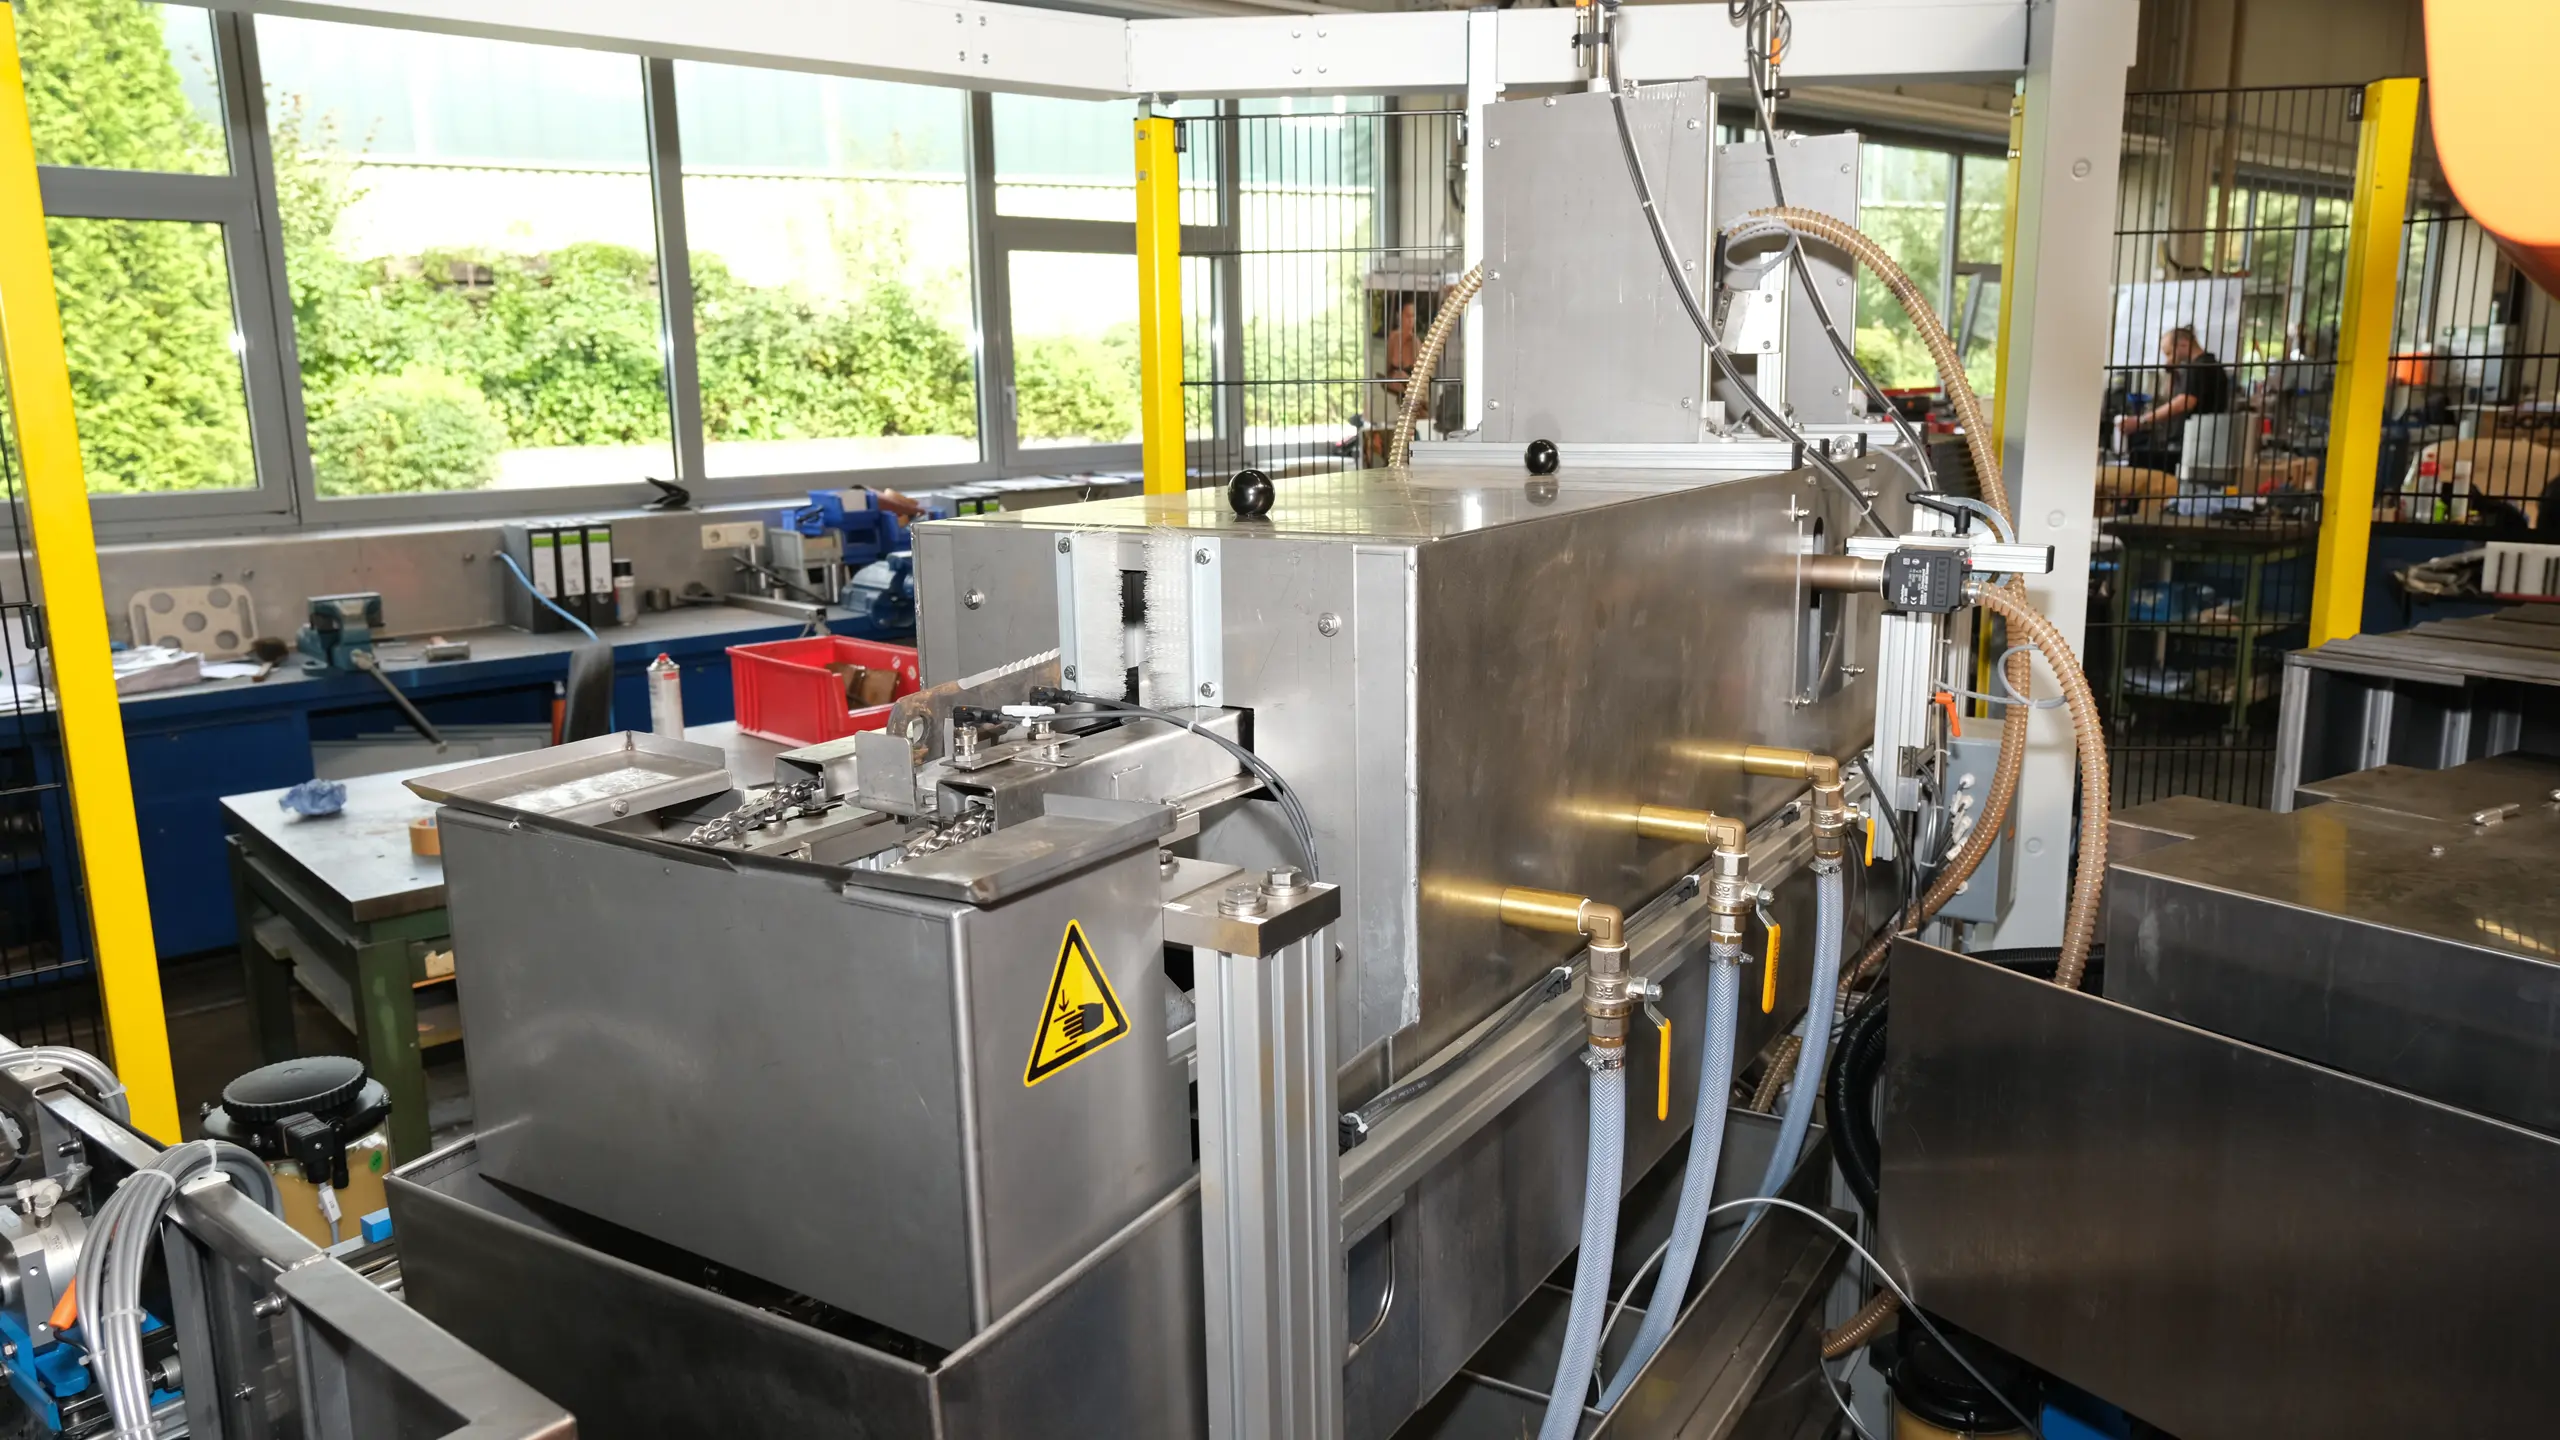
Zum Reinigen/Trocknen der Werkstücke kann eine Reinigungs- und Trockenstation in die Anlage integriert werden. Das Werkstück wird in der Transportkette positioniert. Reinigung und Trocknen erfolgen in verschiedenen Stufen.
Als Alternative kann das Werkstück auch über den Be-/Entladeroboter in einer Position abgelegt werden. Hier erfolgen eine Reinigung und Trocknung und anschließendes Abstapeln in ein Schiebemagazin.
Qualitätskontrolle durch Wiegen
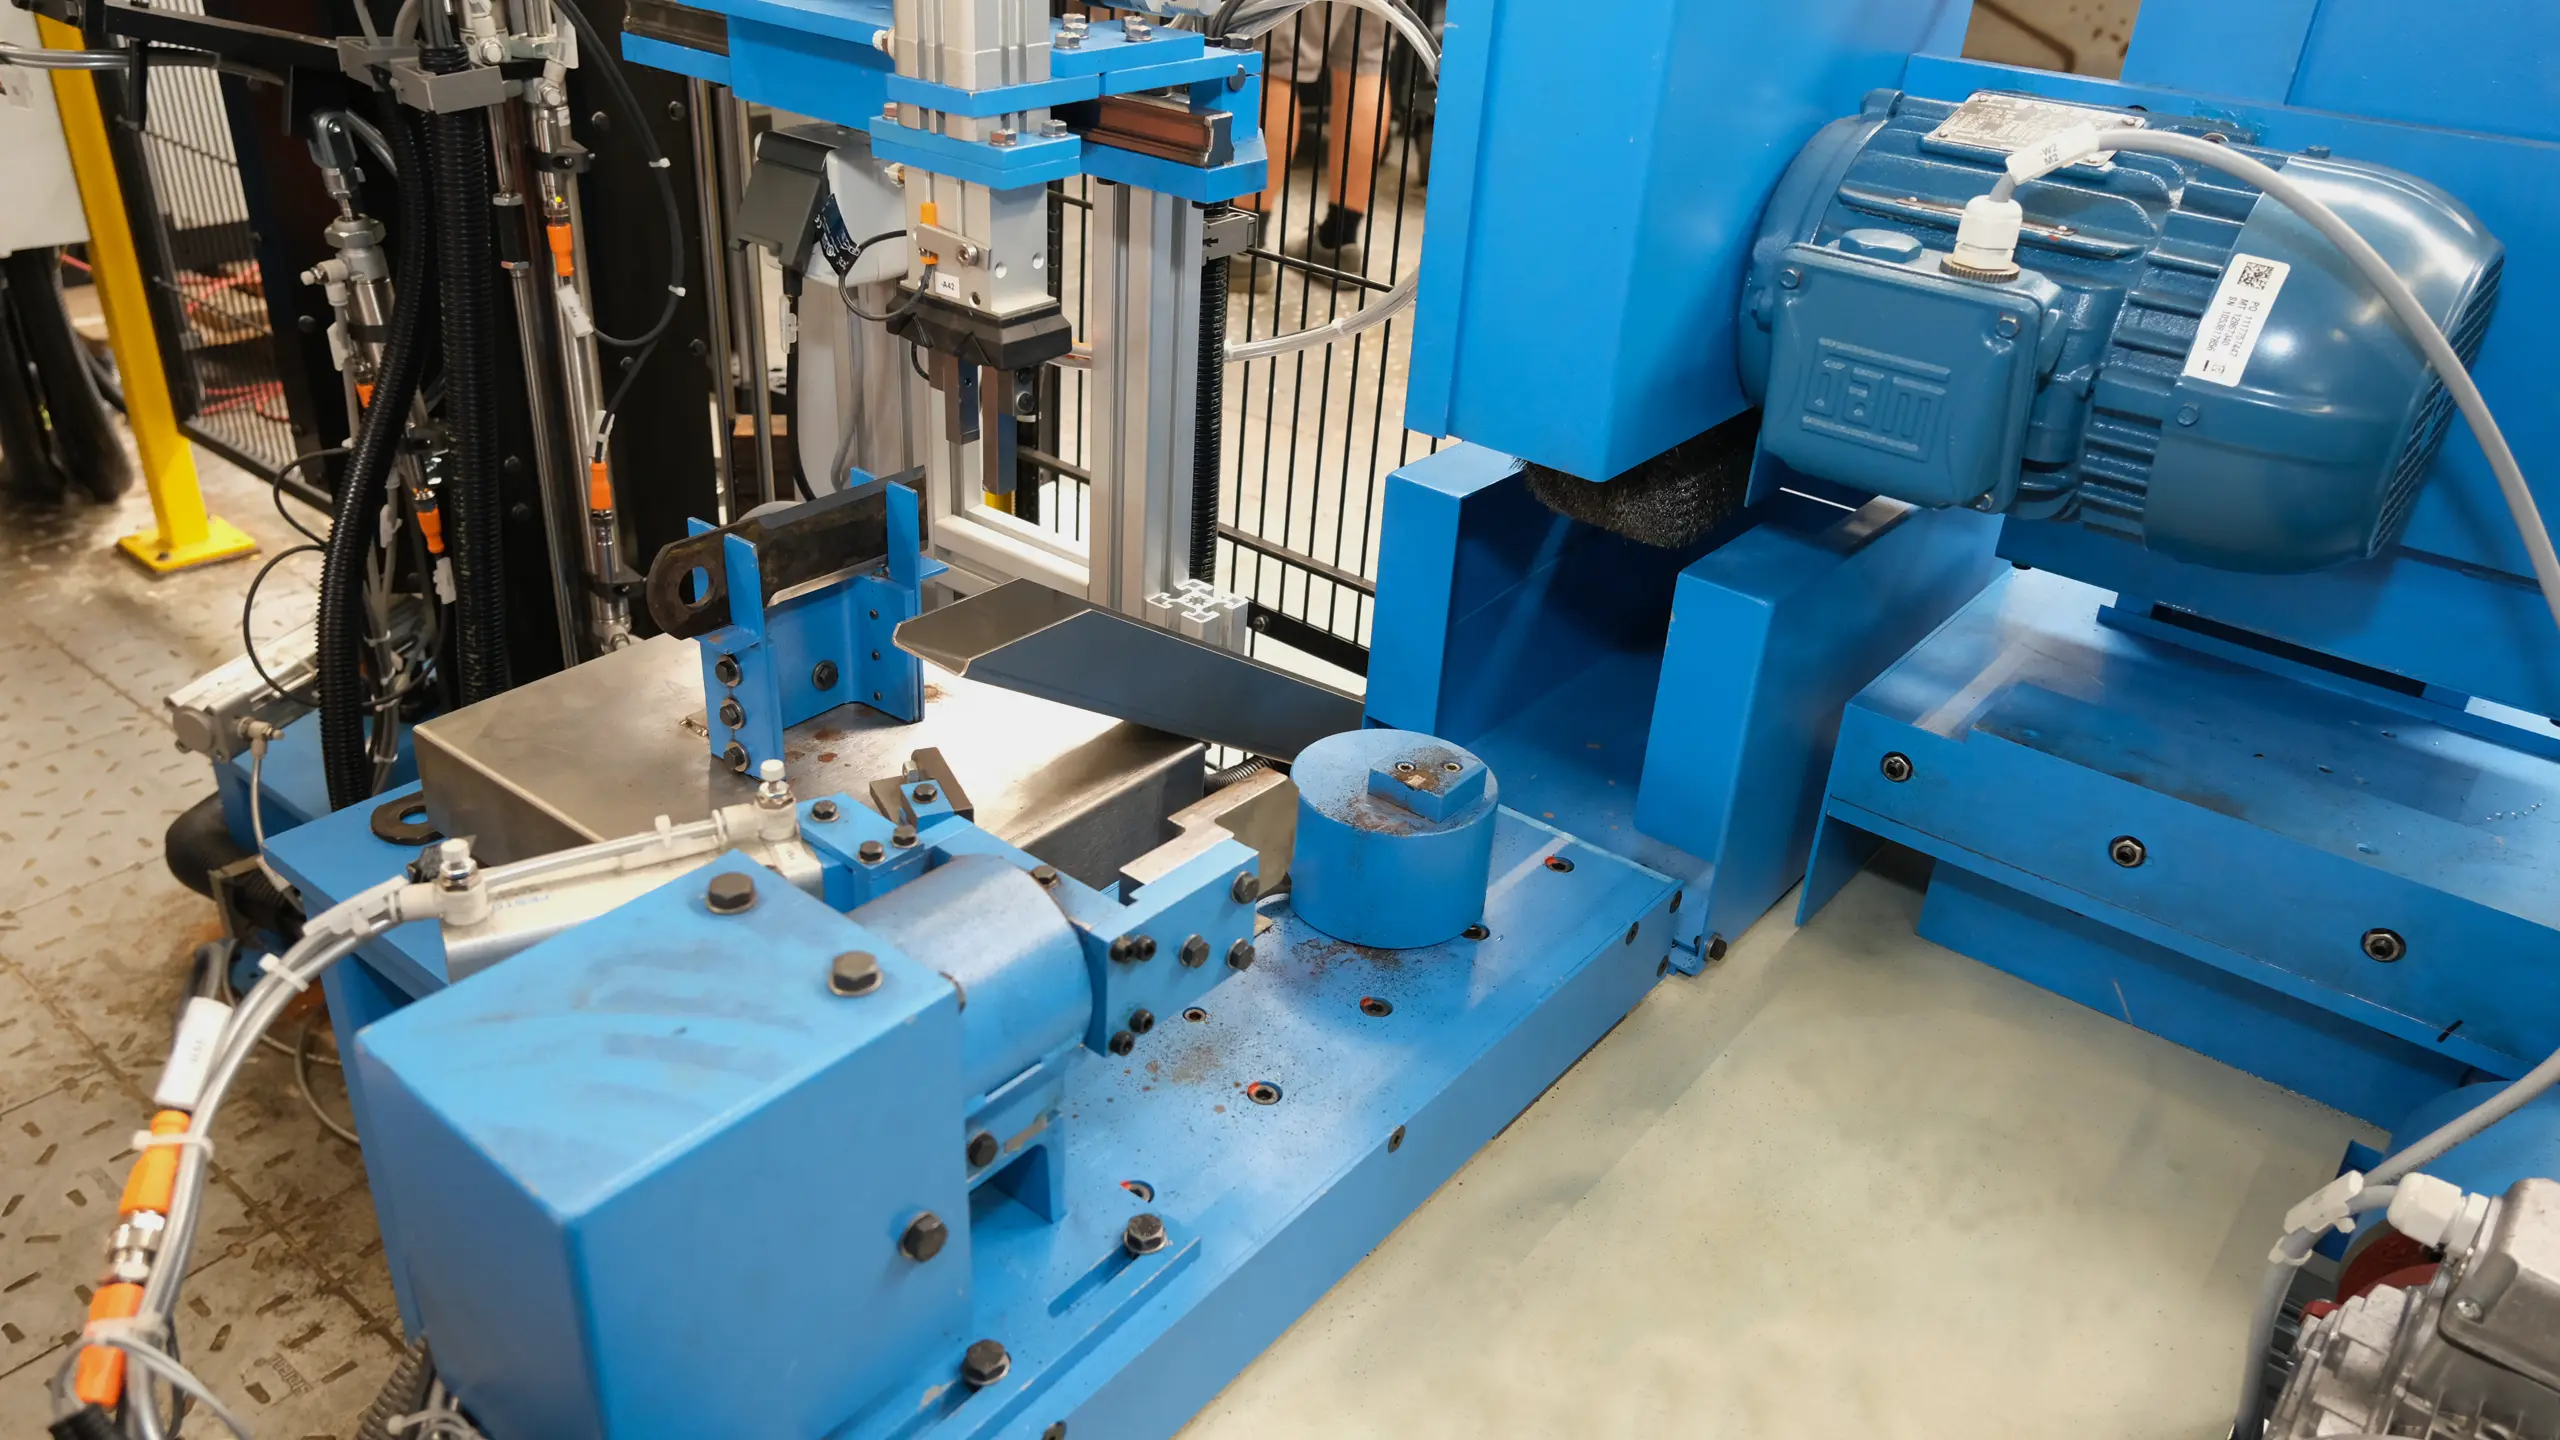
Das Werkstück wird nach dem Schleifprozess (Flächen-/Fasenschliff) und vor dem Verzahnungsprozess gewogen, um die Qualität des Schleifens zu kontrollieren.
Alle Werkstücke müssen das gleiche Gewicht haben, um eine Umwucht im Häcksler zu vermeiden.
Weitere Beispiele für Qualitätskontrolle:
- 3D-Vermessen mit Messtaster
- 3D-Vermessen mit Kamera
- Kompensation von Werkstücktoleranzen durch Kameramesssystem
- Kamera-Messsystem mit grafischer Schnittstelle für Teilevermessung
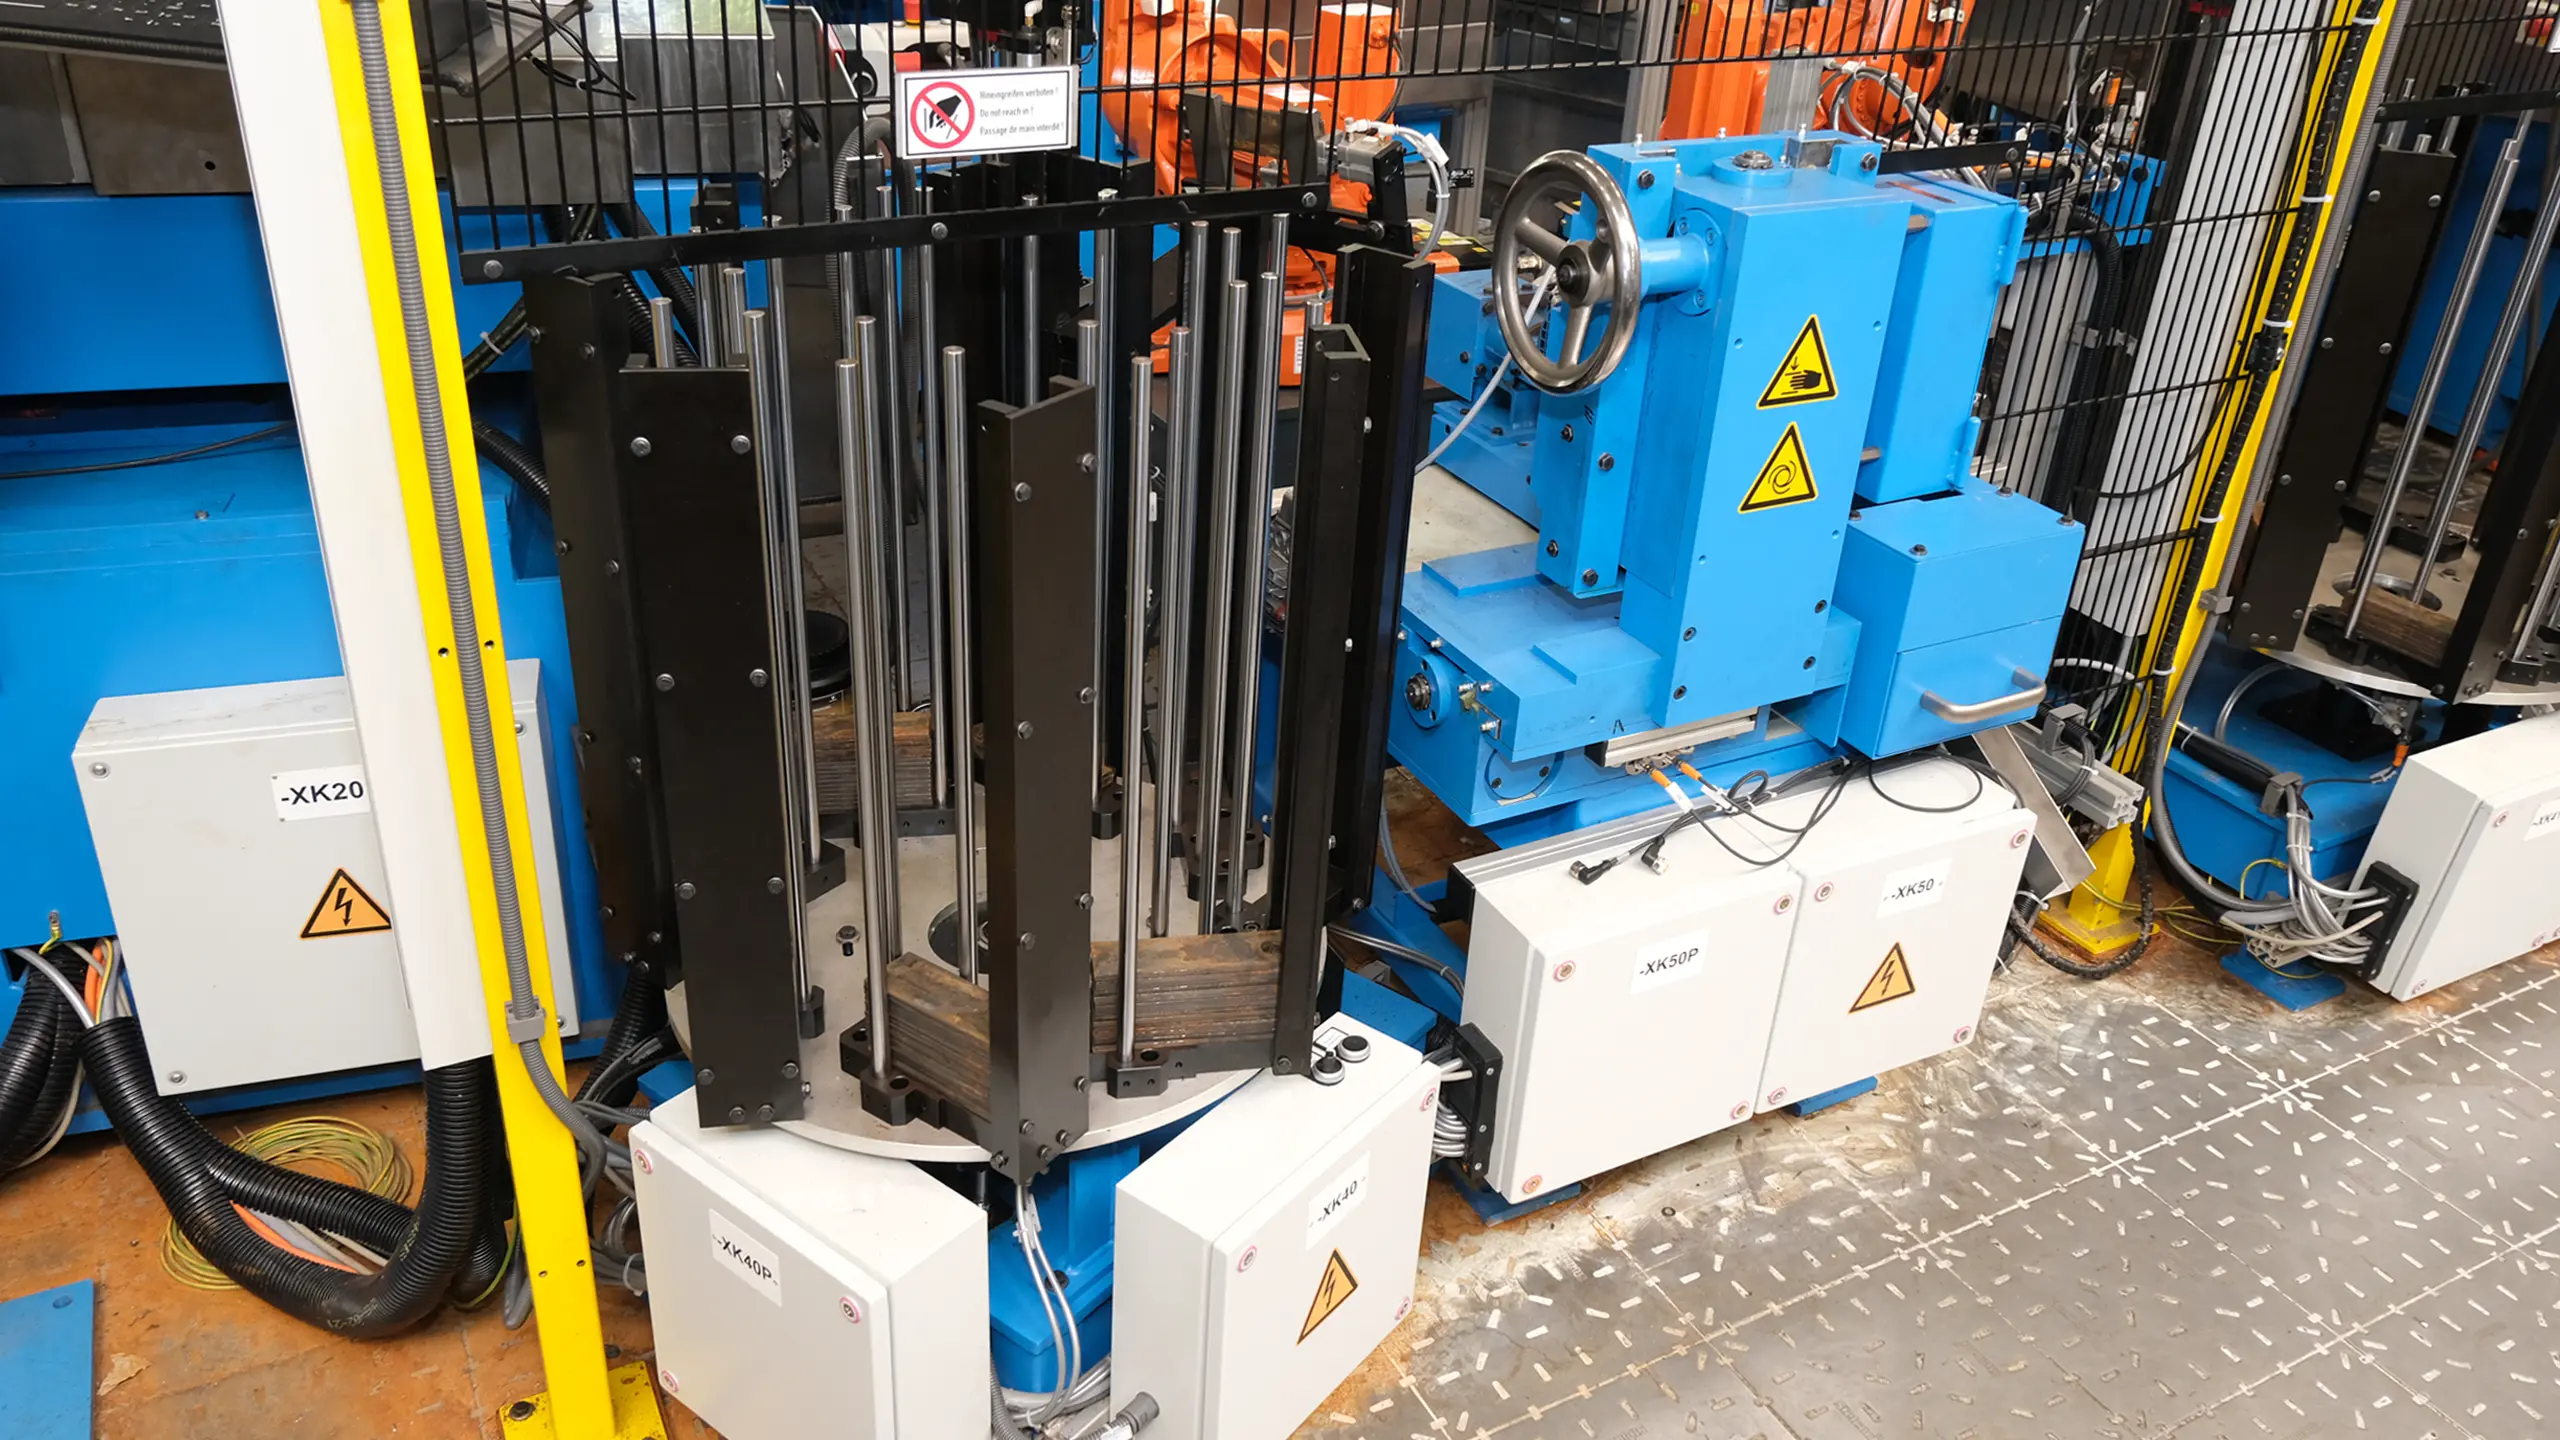
Magazinieren von Maschinenmessern
Die Werkstücke werden aus einem Stapelmagazin zur Bearbeitung entnommen und können bei Bedarf in einem weiteren Magazin nach der Bearbeitung wieder abgelegt werden.
Die Ausführung der Lade- und Entlademagazine ist von den Anforderungen an Magazinkapazität, Form der Werkstücke und anderen Parametern abhängig, wie z. B.
- Benötigte Magazinkapazität (z. B. eine Stunde oder eine komplette Schicht)
- Form der Werkstücke (geschmiedet, konisch oder Flachmaterial)
- Vielfalt der Werkstückformen/-abmessungen, die abgedeckt werden soll
Zurück zu den Lösungen