


Boletín Oficial de la Industria (30/05/2018), Uwe Böttger
Mucha gente habla de Industria 4.0 y hace muy poco. Heinz Berger Maschinenfabrik de Wuppertal se está tomando el tema en serio y ha ganado el Premio de Robótica con un sistema en el que 33 robots conectados en red toman sus propias decisiones.
No fue tan difícil ponerme al teléfono con Andreas Groß, Director General de Heinz Berger Maschinenfabrik en Wuppertal. El contacto inicial habitual se convirtió en una charla tecnológica de una hora sobre robots, pinzas, pasta de pulir, ollas y sartenes, y aprendí más y más sobre el enorme sistema con 33 robots con el que Heinz Berger ganó el Premio de Robótica de este año. Tras la conversación, me pregunté por qué este hombre estaba a mi disposición. Resultó que, durante la llamada telefónica, Andreas Groß no sólo es el director gerente, sino que también desarrolló el sistema como jefe de construcción y es el fotógrafo jefe de su empresa, que hace fotos y vídeos de los sistemas acabados y todavía relucientes de limpios. Y, obviamente, también se ocupa de la prensa especializada.
Pero, sobre todo, Andreas Groß es un especialista en robótica hasta la médula. «Heinz Berger Maschinenfabrik tiene sólo sesenta años», dice. «Y en los últimos veinte años hemos realizado unas 700 integraciones de robots». Cada año, la empresa de Wuppertal instala entre 40 y 70 de ellos. Y si eso incluye un proyecto con 33 máquinas, entonces es una cifra realmente grande para los especialistas de la región de Bergisches Land.
Desde que entregó el sistema al fabricante de menaje WMF de Geislingen (Suabia), Andreas Groß no sólo está familiarizado con los robots, sino también con las ollas y sartenes. Tiene en la cabeza todos los diámetros y alturas de camisa estándar, desde cacerolas hasta ollas para carne, conoce el volumen típico de una olla a presión y sabe que las sartenes tienen un diámetro de 280 mm. «Mi mujer está contenta por eso», bromea. «Pero antes de construir el sistema, no tenía ni idea de nada de esto».
El nuevo conocimiento de los utensilios de cocina era inevitable, ya que el sistema procesa toda la gama de ollas y sartenes de WMF. Por un lado, entran las ollas crudas sin procesar de la prensa de embutición profunda y, por otro, cada diez segundos sale un modelo básicamente listo para la venta, perfectamente lijado por dentro y por fuera y pulido a espejo. Sólo faltan las asas, la tapa y la etiqueta con el precio. Todo el proceso está totalmente automatizado. Dentro de la planta, supervisada por dos empleados, 33 robots conectados en red trabajan en condiciones difíciles de imaginar. «Pulir es ensuciar», resume Groß. «La pasta de pulido sucia se distribuye en las celdas las 24 horas del día». Y, sin embargo, la tecnología tiene que funcionar de forma fiable.
El difícil entorno fue una de las razones por las que se tardó unos tres años en desarrollar el sistema. «Muchos empleados participaron en el diseño, la preparación del trabajo y, más tarde, en la construcción», explica Groß. «Un ingeniero de procesos estuvo in situ casi dos años y supervisó la producción y la formación del personal». El propio Andreas Groß estuvo en Geislingen al menos veinte veces. «Por supuesto, no todo funcionó a la perfección desde el principio, eso está claro», admite el Director Gerente.
Eso también habría sido un milagro. Con 35 x 20 metros, el parque de máquinas tiene aproximadamente el tamaño de una pista de balonmano, lo que lo convierte en el mayor proyecto que la empresa de Wuppertal ha realizado nunca. El sistema consta de tres líneas, cada una con once robots que trabajan juntos secuencialmente. Todos los robots están conectados en red entre sí y procesan ollas y sartenes de forma totalmente automática. «Todo el mundo habla hoy de Industria 4.0 y tiene las soluciones correspondientes en su programa, pero no todas incluyen la Industria 4.0», dice Andreas Groß. «Pero en nuestro caso, hay 33 inteligencias en red que se organizan y cada unidad puede tomar decisiones».
Esto es exactamente lo que se entiende por Industria 4.0: inteligencia descentralizada que procesa las señales de entrada y deriva consecuencias de ellas. Podría tratarse de un cambio de herramienta, por ejemplo, si cambia la pieza de trabajo, es decir, la olla o la sartén. En este caso, el sistema se reequipa de forma totalmente automática en 2,5 minutos, sin que ningún trabajador de la nave tenga que girar un tornillo o pulsar un botón en ningún sitio. Un interruptor inteligente reconoce la pieza de trabajo suministrada, se realiza una comprobación de plausibilidad y, a continuación, los 33 robots cambian automáticamente uno tras otro. El sistema se adapta a la nueva pieza de trabajo, por así decirlo. La fórmula abreviada podría ser: Olla nueva, programa nuevo. Al mismo tiempo, sin embargo, se siguen procesando todas las piezas del sistema. El mecanizado y el reequipamiento discurren en paralelo. El sistema se rectifica, pule y reconstruye a sí mismo sin interrupción (ver también la entrevista).
Una pieza de chapa remodelada como ésta, recién salida de la prensa y aún completamente inacabada, sólo se parece remotamente a una olla de marca. Incluso el profano reconoce inmediatamente que aún queda mucho por hacer aquí. Sin embargo, el hecho de que once robots se abalancen inmediatamente sobre la pieza es notable. En la práctica, una olla o sartén pasa por una línea completa de robots. Las seis primeras máquinas procesan las piezas por fuera, mientras que los cinco robots restantes están destinados al procesamiento interno. Antes incluso de empezar, el robot tiene que empaquetar correctamente la olla para procesarla. La empresa de Wuppertal ha desarrollado una pinza combinada especial para el procesado exterior, que primero se introduce en la base de la olla mediante vacío y al mismo tiempo extiende una herramienta de extensión. «Imagina que metes la mano derecha en la olla y luego extiendes los dedos», explica Andreas Groß, ilustrando el proceso. «Así es más o menos como funciona nuestra pinza». Groß tiene razón al llamarla «nuestra pinza», ya que la pieza se desarrolló en el departamento de diseño de Heinz Berger Maschinenfabrik. Se tardó casi un año y medio en desarrollarla.
Una vez fijada la olla con la pinza combinada, comienza la primera ronda de mecanizado exterior. En la base de la olla y en las superficies laterales se rectifican las huellas inconfundibles de la embutición. Se trata de las típicas líneas onduladas de la superficie, causadas por irregularidades de la pieza bruta sobre las que no se puede influir durante el moldeo. Todo esto debe alisarse antes de la siguiente operación. El llamado borde de vertido de la olla también se lija para que el usuario no pueda hacerse daño con él y el producto tenga buen aspecto al final. Los robots realizan todas las operaciones en distintos procesos y con distintas herramientas.
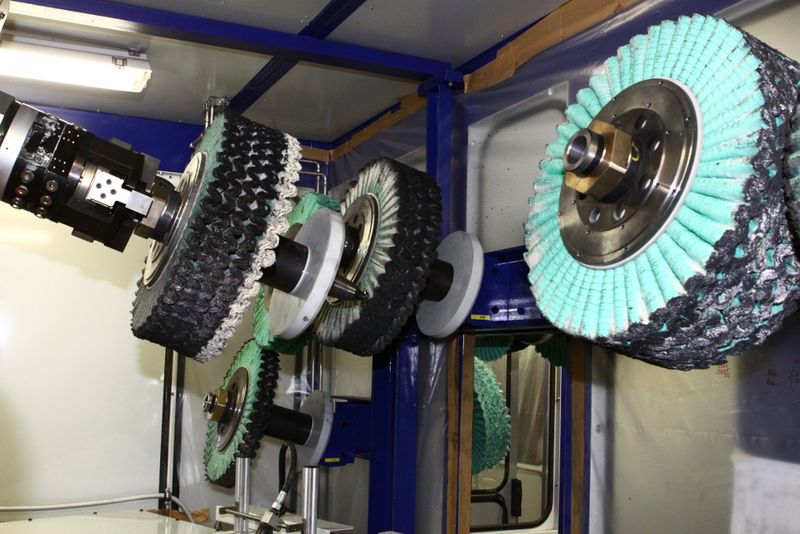
Al lijado le sigue el pulido y abrillantado de las superficies exteriores. Mientras que todos los componentes necesarios, como el abrasivo y el aglutinante, ya están presentes en el material de soporte durante el lijado, el pulido sólo funciona con una pasta pulidora adicional. El propio disco de pulido es guiado por el robot. La pasta contiene grasa y granos abrasivos que garantizan la eliminación deseada.
Por tanto, Andreas Groß y sus empleados tuvieron que encontrar la forma de introducir la pasta de pulir entre el disco de pulido y la pieza, y siempre en la cantidad y el lugar adecuados. El lugar adecuado, en particular, resultó ser un reto durante el desarrollo del sistema, porque un disco de pulido cambia con el tiempo. Al principio tiene un diámetro de 500 mm y cuando se agota después de unas mil ollas, el diámetro se ha reducido a 300 mm. Esto no es insignificante para la aplicación automática de la pasta de pulir.
Por eso, la empresa de Wuppertal instaló sobre el disco la llamada pistola de pulido de alta presión, que dispara entre 2 y 6 mm³ de pasta entre la olla y el disco de pulido a una presión de 15 bares. Esto tiene lugar a intervalos regulares, que se pueden programar. Sin embargo, la pistola debe disparar en el lugar adecuado y dar en el blanco con precisión. Como el disco de pulido se encoge durante su uso, también es un blanco móvil. En el ejemplo, el radio del disco se contrae 100 mm. Como la pasta de pulir siempre debe golpear el disco con precisión entre la pieza y la herramienta, esta distancia de desplazamiento se compensa con un ángulo de lanzamiento variable. Los robots también se encargan de ello. Cambian el ángulo con el que la pistola lanza la pasta.
Una olla o sartén viaja en el tren fantasma durante unos 30 segundos
Para Andreas Groß, se trata de «una tecnología completamente nueva y totalmente loca» que, por lo que él sabe, nunca se había visto antes. El ajuste controlado por robot de la pistola de pasta de pulir no sólo es único, sino también barato. «Nuestra solución cuesta menos de 10.000 euros y, con 33 robots, hay una gran diferencia entre que este detalle acabe costando 10.000 euros o el doble», subraya Groß, y con razón. Bien equipados con el disco de pulido adecuado y suficiente pasta de pulir en el lugar correcto, los robots se ponen manos a la obra y dan a la batería de cocina su superficie final y brillante.
Los cinco robots restantes están destinados al procesamiento interno de las ollas y sartenes. Aquí se repiten los pasos de procesamiento, desde el esmerilado hasta el pulido y bruñido. También hay una pinza especial desarrollada internamente para este paso de trabajo, que sujeta la olla en la base mediante vacío. La olla está en este tren fantasma unos 30 segundos. Y como hay tres de estas líneas, el sistema escupe un producto acabado cada 10 segundos. Como todo lo demás en el sistema, el cambio de herramienta es totalmente automático. Es obvio que se necesita un disco de pulido distinto para una cacerola pequeña con una altura de camisa de 70 mm que para una olla a alta presión de 300 mm. Los discos pulidores no sólo difieren en diámetro, sino también en peso. Mientras que el modelo estrecho pesa unos 25 kg, el disco ancho pesa 80 kg. También hay que cambiar las herramientas de pulido con las que el robot procesa las distintas regiones de las piezas.
Los discos de pulir nunca son completamente redondos, es decir, se tambalean durante el proceso. Por eso hay que presionar la herramienta contra la pieza con una presión considerable. «Si sujetas el disco por delante como una niña, puedes pulir hasta el día del juicio final y no llegar a ninguna parte», dice Groß. Por eso el sistema está equipado con «robots de gran potencia» que aplican una presión de contacto de entre 50 y 80 kg. En este caso concreto, se trata de los modelos KR 180 del fabricante Kuka, diseñados para una carga útil máxima de 180 kg.
Los robots no sólo son fuertes, sino que se reequipan automáticamente y se encargan de ajustar la pistola pulidora. También implican a sus colegas de carne y hueso. Esto significa que los robots siempre saben cuántas personas hay en la sala. Normalmente, dos trabajadores se ocupan del sistema. Su trabajo consiste en suministrar los discos de pulido, que luego agarran los robots. Cada robot sabe cuánto durará su suministro de herramientas, pero también conoce los suministros de los demás modelos. Y como todos los robots están conectados en red y se comunican entre sí, pueden coordinar sus niveles de existencias y evitar conflictos.
Un ejemplo: Como el robot número 13 puede prever que su suministro de discos de pulido se agotará al mismo tiempo que el del robot 17, envía a un trabajador al almacén dos horas antes como medida de precaución para ir a buscar suministros. De este modo se optimiza la capacidad del sistema y, al mismo tiempo, se evita el escenario más temido: una costosa paralización. El robot puede ponerse en contacto con el trabajador de varias formas. Una es a través del teléfono móvil. También hay pantallas en la sala donde se pueden leer los pedidos.
A pesar de todas las condiciones adversas en las que trabajan los robots, la empresa de Wuppertal ha conseguido garantizar la disponibilidad requerida del 95% para todo el sistema. Esto significa que cada robot debe trabajar con una fiabilidad del 99%. «Y por último, pero no por ello menos importante, los husillos de los discos de pulido también tienen que trabajar con toda la suciedad, y tienen que hacerlo durante años», subraya Groß. Pero los especialistas de la región de Bergisches Land también acabaron controlando este problema.
«El sistema cambia constantemente»
SR. JOHANN, HUBO QUE SUPERAR MUCHOS OBSTÁCULOS DURANTE EL DESARROLLO DEL SISTEMA. ¿HUBO SIN EMBARGO ALGO ASÍ COMO EL MAYOR RETO? ¿CUÁL FUE EL MAYOR RETO AL QUE TE ENFRENTASTE DURANTE LA REALIZACIÓN?
En realidad, todo el proyecto fue un gran reto, sobre todo para nosotros, una empresa mediana que no suele construir sistemas tan grandes. La tarea de garantizar que cada robot sepa qué olla está presente en cada momento fue, sin duda, especialmente emocionante. A continuación, todo el sistema se ajusta a esta olla y se reequipa automáticamente. La olla determina el programa.
¿PERO AL MISMO TIEMPO SE TERMINAN LAS MACETAS QUE AÚN ESTÁN EN EL SISTEMA?
Correcto. El sistema está constantemente reorganizando y procesando las piezas al mismo tiempo. Mientras un robot está puliendo una olla, el otro está cambiando la herramienta o la pinza para la siguiente olla. El reequipamiento recorre el sistema como una ola, que es también lo que lo hace tan fascinante. Te pones a su lado y ves cómo todo se reorganiza como por arte de magia. Por supuesto, no hay ningún fantasma detrás, sino una sofisticada tecnología de control.
¿ESTE CONCEPTO FUE SOLICITADO POR EL CLIENTE?
Tuvimos que proceder así, pues de lo contrario no habríamos podido cumplir el plazo de cambio de producto exigido. No podemos vaciar el sistema antes de introducir un nuevo producto.
EL DESARROLLO DEL SISTEMA DURÓ TRES AÑOS. DURANTE ESTE LARGO PERIODO, ¿TUVISTE ALGUNA DUDA SOBRE LA CONSECUCIÓN DE LOS OBJETIVOS QUE TE HABÍAS MARCADO?
Nuestro director general nunca tuvo dudas. Todos colaboramos, miramos hacia delante, dividimos las tareas en paquetes y las distribuimos por toda la empresa. Al final, pudimos gestionar este gran proyecto gracias a una cooperación coordinada.
CON LA MANO EN EL CORAZÓN: ¿SE QUEDARON EN EL CAMINO LAS ESPECIFICACIONES?
Buena pregunta. El cliente nos facilitó un amplio pliego de condiciones. En el tiempo de que dispusimos, acabamos realizándolo todo. Incluso cosas para las que no conocíamos la solución al principio. También desarrollamos ideas completamente nuevas a lo largo de los tres años.
¿QUÉ, POR EJEMPLO?
El sistema de alimentación de la pasta de pulir. Hemos estado posponiendo esta historia durante mucho tiempo. El robot básicamente coge la boquilla de pasta con la mano y la empuja hasta la posición correcta. Y no necesitamos ningún accionamiento adicional. Durante mucho tiempo, no podíamos imaginar cómo íbamos a resolver esto y temíamos que fuera un gran problema. Pero entonces surgió la brillante idea.
¿CUÁNTO TIEMPO FUNCIONARÁ EL SISTEMA?
Al menos diez, posiblemente veinte años. Puede que incluso más. Llevo trabajando en Heinz Berger desde 2005 y todos los sistemas que he construido siguen funcionando.
INDUSTRIA 4.0 EN REINKULTURA
El jurado demostró una vez más un instinto certero al seleccionar al ganador del Premio de Robótica 2018. Después de todo, era casi imposible mostrar lo que el complejo sistema de Heinz Berger Maschinenfabrik puede hacer realmente con las limitadas posibilidades de una aplicación. Incluso el vídeo proporcionado sólo podía dar una primera impresión. Durante mi investigación para este reportaje, me di cuenta: ¡Vaya! La solución es Industria 4.0 en estado puro y merece con razón la medalla de oro.