


Bulletin de l’industrie (05/30/2018), Uwe Böttger
Beaucoup parlent de l’industrie 4.0 et font peu de choses. L’usine de machines Heinz Berger de Wuppertal prend le sujet au sérieux et a remporté le Robotics Award avec une installation dans laquelle 33 robots en réseau prennent leurs propres décisions.
Il n’a pas été difficile d’avoir Andreas Groß au téléphone, le directeur général de Heinz Berger Maschinenfabrik à Wuppertal. Le premier contact habituel s’est transformé en une discussion technique d’une heure sur les robots, les pinces, la pâte à polir, les casseroles et les poêles, et j’en ai appris toujours plus sur l’énorme installation de 33 robots qui a permis à Heinz Berger de remporter le Robotics Award de cette année. Après l’entretien, je me suis demandé pourquoi cet homme était disponible pour moi. En effet, il s’est avéré au cours de l’entretien téléphonique qu’Andreas Groß n’est pas seulement le directeur général, mais qu’il a développé l’installation en tant que responsable de la construction, qu’il est le photographe en chef de son entreprise, qu’il photographie et tourne des vidéos à la fin des installations terminées et encore impeccables. Et visiblement, il s’occupe aussi de la presse spécialisée.
Mais avant tout, Andreas Groß est un spécialiste de la robotique jusqu’au bout des ongles. « Heinz Berger Maschinenfabrik vient d’avoir soixante ans », raconte-t-il. « Et au cours des 20 dernières années, nous avons réalisé près de 700 intégrations de robots ». Chaque année, l’entreprise de Wuppertal installe entre 40 et 70 de ces ouvriers d’acier. Et lorsqu’il s’agit d’un projet comportant 33 machines, c’est un véritable exploit pour les spécialistes du Bergisches Land.
Depuis que l’installation a été livrée au fabricant d’articles ménagers WMF à Geislingen, en Souabe, Andreas Groß ne s’y connaît pas seulement en robots, mais aussi en casseroles et poêles. Il a en tête tous les diamètres et hauteurs d’enveloppe courants, des casseroles à manche aux marmites à viande, il connaît le volume typique d’un autocuiseur et sait que les poêles ont un diamètre de 280 mm. « Ma femme s’en réjouit », plaisante-t-il. « Mais avant la construction de l’installation, je n’avais aucune idée de tout cela ».
Les nouvelles connaissances en matière d’ustensiles de cuisine sont venues inévitablement, car l’installation traite la gamme complète de casseroles et de poêles de WMF. D’un côté, les casseroles brutes non traitées sortent de la presse d’emboutissage et de l’autre, toutes les dix secondes, un modèle en principe prêt à la vente sort, parfaitement aiguisé et poli à l’intérieur et à l’extérieur. Il ne manque plus que les poignées, le couvercle et l’étiquette de prix. Le tout est entièrement automatisé. A l’intérieur de l’installation, dont s’occupent deux employés, 33 robots en réseau s’affairent dans des conditions que l’on a du mal à imaginer. « Le polissage, c’est de la saleté », résume Groß. « De la pâte à polir sale est distribuée 24 heures sur 24 dans les cellules ». Et pourtant, la technique doit fonctionner de manière fiable.
L’environnement difficile a été l’une des raisons pour lesquelles le développement de l’installation a pris environ trois ans. « De nombreux collaborateurs ont participé à la conception, à la préparation du travail et plus tard à la construction », raconte Groß. « Un ingénieur de processus a passé près de deux ans sur place pour accompagner la production et la formation du personnel ». Andreas Groß s’est lui-même rendu au moins vingt fois à Geislingen. « Bien sûr, tout n’a pas fonctionné sans problème dès le début, c’est évident », admet le directeur.
Cela aurait également été un miracle. Avec ses 35 x 20 m, le parc de machines a à peu près les dimensions d’un terrain de handball, ce qui en fait le plus grand projet jamais réalisé par la société de Wuppertal. L’installation se compose de trois lignes de onze robots chacune, qui travaillent ensemble de manière séquentielle. Tous les robots sont reliés entre eux et traitent les casseroles et les poêles de manière entièrement automatique. « Tout le monde parle aujourd’hui d’industrie 4.0 et a des solutions correspondantes dans son programme, mais toutes ne contiennent pas d’industrie 4.0 », sait Andreas Groß. « Mais chez nous, il s’agit très concrètement de 33 intelligences en réseau qui s’organisent elles-mêmes et chaque unité peut prendre des décisions ».
C’est exactement ce que l’on entend par Industrie 4.0 : des intelligences décentralisées qui traitent les signaux d’entrée et en déduisent les conséquences. Il peut s’agir par exemple d’un changement d’outil, si la pièce à usiner, c’est-à-dire la casserole ou la poêle, change. Dans ce cas, l’installation se rééquipe de manière entièrement automatique en l’espace de 2,5 minutes, sans qu’aucun ouvrier ne tourne une vis ou n’appuie sur un bouton quelque part dans le hall. Un aiguillage intelligent reconnaît la pièce à usiner mise à disposition, un contrôle de plausibilité s’ensuit, puis les 33 robots se réarment l’un après l’autre, de manière autonome. L’installation s’adapte en quelque sorte à la nouvelle pièce à usiner. La formule courte pourrait être la suivante : Nouveau pot, nouveau programme. Mais en même temps, toutes les pièces qui se trouvent dans l’installation continuent à être traitées. L’usinage et le rééquipement se déroulent en parallèle. L’installation rectifie, polit et se reconstruit en même temps sans interruption (voir aussi l’interview).
Un tel morceau de tôle transformé, tout juste sorti de la presse et encore totalement brut, ne ressemble que de loin à un pot de marque. Même le profane reconnaît immédiatement qu’il y a encore beaucoup à faire ici. Mais que onze robots se jettent sur la pièce est tout de même remarquable. En pratique, une casserole ou une poêle passe par une chaîne complète de robots. Les six premières machines traitent les pièces à l’extérieur, les cinq robots restants sont destinés au traitement intérieur. Avant de pouvoir commencer, le robot d’usinage doit saisir correctement la casserole. L’entreprise de Wuppertal a développé un préhenseur combiné spécial pour l’usinage extérieur, qui aspire d’abord le fond du pot par le vide et déploie en même temps un outil d’écartement. « Imaginez que vous entrez dans le pot avec la main droite et que vous écartez ensuite les doigts », explique Andreas Groß pour illustrer le processus. « C’est à peu près ainsi que fonctionne notre pince ». Andreas Groß parle à juste titre de « notre pince », car cette pièce a été créée dans le bureau d’études de Heinz Berger Maschinenfabrik. Elle a nécessité près d’un an et demi de développement.
Une fois le pot fixé à l’aide de la pince combinée, la première étape de l’usinage extérieur commence. Sur le fond du pot et sur les surfaces de l’enveloppe, les traces d’emboutissage sont éliminées par ponçage. Il s’agit de lignes ondulées typiques à la surface, causées par des irrégularités dans le rond, sur lesquelles on n’a aucune influence lors du formage. Tout cela doit être poli avant l’opération suivante. Le bord verseur du pot est également poli pour éviter que l’utilisateur ne se blesse et pour que le produit final ait un bel aspect. Les robots se partagent toutes les opérations selon différents processus et avec différents outils.
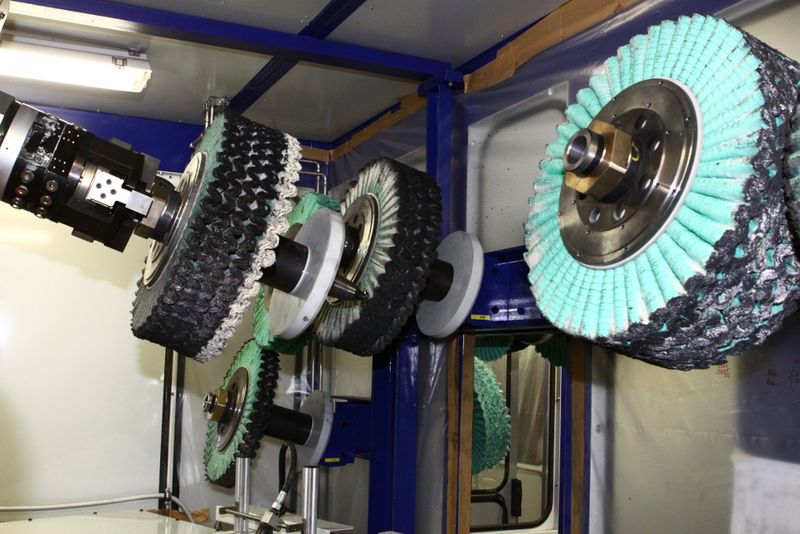
Le ponçage est suivi du polissage et du lustrage des surfaces extérieures. Alors que lors du ponçage, tous les composants nécessaires tels que l’abrasif et le liant sont déjà présents sur le support, le polissage ne fonctionne qu’avec une pâte de polissage supplémentaire. Le disque de polissage lui-même est guidé par le robot. La pâte contient de la graisse et des grains abrasifs qui assurent l’enlèvement de matière souhaité.
Andreas Groß et ses collaborateurs ont donc dû trouver un moyen de placer la pâte à polir entre le disque de polissage et la pièce à usiner, et ce toujours dans la bonne quantité et au bon endroit. C’est surtout le bon endroit qui s’est avéré être un défi lors du développement de l’installation, car un disque de polissage évolue au fil du temps. Au début, il a un diamètre de 500 mm et lorsqu’il est usé, après un millier de pots, son diamètre se réduit à 300 mm. Pour l’application automatique de la pâte à polir, ce n’est pas négligeable.
L’entreprise de Wuppertal a donc installé au-dessus du disque un pistolet de polissage à haute pression qui injecte entre 2 et 6 mm³ de pâte entre le pot et le disque de polissage à une pression de 15 bars. Cela se fait à intervalles réguliers, qui peuvent être programmés. Toutefois, le pistolet doit tirer au bon endroit et atteindre sa cible avec précision. Comme le disque de polissage rétrécit au cours de son utilisation, il s’agit également d’une cible en mouvement. Dans l’exemple, le rayon du disque se raccourcit de 100 mm. Comme la pâte à polir doit toujours arriver exactement entre la pièce et l’outil, ce déplacement est compensé par un angle de lancement variable. Les robots s’en chargent également. Ils modifient l’angle avec lequel le pistolet tire la pâte.
Une casserole ou une poêle voyage pendant environ 30 secondes dans le train fantôme.
Pour Andreas Groß, il s’agit d’une « technique toute nouvelle et totalement folle » qui, à sa connaissance, n’a jamais été utilisée auparavant. Le réglage robotisé du pistolet de pâte à polir n’est pas seulement unique, il est également bon marché. « Notre solution coûte moins de 10.000 euros et avec 33 robots, la différence est énorme, que ce détail coûte finalement 10.000 euros ou le double », souligne Groß à juste titre. Bien équipés avec le bon disque de polissage et suffisamment de pâte à polir au bon endroit, les robots se mettent au travail et donnent aux ustensiles de cuisine leur surface brillante finale.
Les cinq robots restants sont destinés au traitement intérieur des casseroles et poêles. Ici, les étapes de traitement se répètent, du ponçage au polissage en passant par l’ébarbage. Pour cette opération également, il existe un préhenseur spécial, développé en interne, qui maintient la casserole par le vide au fond. L’ustensile de cuisine passe environ 30 secondes dans ce train fantôme. Et comme il y a trois lignes de ce type, l’installation crache un produit fini toutes les 10 secondes. Comme tout dans l’installation, le changement d’outillage est entièrement automatique. Il est évident qu’un disque de polissage différent est nécessaire pour une petite casserole à manche avec une hauteur d’enveloppe de 70 mm et pour un autocuiseur de 300 mm de haut. Les disques de polissage ne se distinguent pas seulement par leur diamètre, mais aussi par leur poids. Alors que le modèle étroit pèse environ 25 kg, le disque large atteint 80 kg. De même, il faut changer les outils de polissage avec lesquels le robot travaille sur différentes régions des pièces.
Les meules de polissage ne sont jamais tout à fait rondes, c’est-à-dire qu’elles ont tendance à se déformer pendant l’usinage. C’est pourquoi l’outil doit être pressé contre la pièce avec une pression considérable. « Si vous tenez le disque devant comme une fillette, vous pouvez polir jusqu’au dernier jour, mais vous n’irez pas plus loin », explique M. Groß. C’est pourquoi l’installation est équipée de « robots lourds » qui exercent une pression de 50 à 80 kg. Dans ce cas précis, il s’agit des modèles KR 180 du fabricant Kuka, qui sont conçus pour une charge maximale de 180 kg.
Les robots ne sont pas seulement puissants, ils s’équipent automatiquement et s’occupent du réglage du pistolet de polissage. Ils intègrent également leurs collègues en chair et en os. Ainsi, les robots savent toujours combien de personnes se trouvent dans l’atelier. Habituellement, deux opérateurs s’occupent de l’installation. Leur travail consiste notamment à préparer les disques de polissage, qui sont ensuite saisis par les robots. Chaque robot sait combien de temps son stock d’outils est encore suffisant, mais il connaît également les stocks des autres modèles. Et comme tous les robots sont en réseau et se parlent entre eux, ils peuvent se coordonner pour l’approvisionnement et éviter les conflits.
Un exemple : Comme le robot numéro 13 sait que son stock de disques de polissage va s’épuiser en même temps que celui du robot 17, il envoie par précaution un ouvrier à l’entrepôt deux heures plus tôt pour se réapprovisionner. Cela permet d’optimiser la capacité de l’installation tout en évitant le scénario le plus redouté : un arrêt coûteux. Il existe plusieurs façons pour le robot d’entrer en contact avec l’opérateur. L’une d’entre elles est le téléphone portable. De plus, des écrans sont suspendus dans le hall et permettent de lire les commandes.
Malgré toutes les conditions défavorables dans lesquelles les robots travaillent, l’entreprise de Wuppertal a réussi à garantir la disponibilité requise de 95 % pour l’ensemble de l’installation. Cela signifie que chaque robot doit fonctionner avec une fiabilité de 99 %. « Sans oublier que les broches pour les disques de polissage doivent également fonctionner avec toute cette saleté, et ce pendant des années », souligne Groß. Mais les spécialistes du Bergisches Land ont fini par maîtriser ce problème.
« L’installation se reconstruit en permanence »
MONSIEUR JOHANN, LE DÉVELOPPEMENT DE L’INSTALLATION A ÉTÉ SEMÉ D’EMBÛCHES. Y A-T-IL EU MALGRÉ TOUT UNE SORTE DE PLUS GRAND DÉFI ? QU’EST-CE QUI A ÉTÉ LE PLUS DIFFICILE POUR VOUS LORS DE LA RÉALISATION ?
L’ensemble du projet était en fait un grand défi, surtout pour nous qui sommes une entreprise de taille moyenne et qui ne construisons généralement pas de grandes installations. La tâche de veiller à ce que chaque robot sache au bon moment quel est le pot en cours a été particulièrement passionnante. L’installation complète s’adapte alors à ce pot et se rééquipe automatiquement. Le pot détermine le programme.
MAIS EN MÊME TEMPS, LES POTS QUI SONT ENCORE DANS L’INSTALLATION FINISSENT D’ÊTRE TRAITÉS ?
C’est exact. L’installation se reconstruit en permanence et traite les pièces en même temps. Pendant qu’un robot polit un pot, l’autre est en train de changer d’outil ou de pince pour le pot suivant. Le rééquipement se déroule comme une vague à travers l’installation, c’est aussi ce qui est fascinant. Vous vous tenez à côté et voyez comment tout se transforme, comme guidé par une main fantôme. Bien sûr, il n’y a pas de fantôme derrière tout cela, mais une technique de commande sophistiquée.
CE CONCEPT ÉTAIT-IL DEMANDÉ PAR LE CLIENT ?
Nous devions procéder ainsi, sinon nous n’aurions pas pu respecter le temps de changement de produit demandé. Nous ne pouvons pas faire tourner l’installation à vide avant d’introduire un nouveau produit.
LE DÉVELOPPEMENT DE L’INSTALLATION A DURÉ TROIS ANS. AU COURS DE CETTE LONGUE PÉRIODE, AVEZ-VOUS EU DES DOUTES QUANT À LA RÉALISATION DES OBJECTIFS FIXÉS ?
Notre directeur général n’a jamais douté. Nous avons tous tiré à la même corde, regardé vers l’avant, divisé les tâches en paquets et les avons réparties dans l’entreprise. C’est ainsi qu’en travaillant de manière coordonnée, nous avons finalement pu mener à bien ce grand projet.
SOYONS HONNÊTES : LES OBJECTIFS ONT-ILS ÉTÉ NÉGLIGÉS ?
C’est une bonne question. Il y avait un cahier des charges très complet de la part du client. Dans le temps qui nous était imparti, nous avons fini par tout réaliser. Y compris des choses dont nous ne connaissions pas la solution au départ. Au cours de ces trois années, nous avons également développé des idées totalement nouvelles.
QUOI PAR EXEMPLE ?
Le système d’alimentation de la pâte à polir. C’est une histoire que nous avons longtemps repoussée. Le robot prend en quelque sorte la buse de pâte dans sa main et la pousse dans la bonne position. Et nous n’avons pas besoin d’entraînements supplémentaires. Pendant longtemps, nous ne pouvions pas imaginer comment nous allions résoudre ce problème et nous craignions que cela ne devienne encore un gros problème. Mais c’est alors que nous avons eu une idée lumineuse.
COMBIEN DE TEMPS L’INSTALLATION SERA-T-ELLE EN SERVICE ?
Au moins dix ans, peut-être vingt. Peut-être même plus. Je travaille maintenant chez Heinz Berger depuis 2005 et toutes les installations que j’ai construites fonctionnent encore.
INDUSTRIE 4.0 EN REINKULTUR
En désignant le lauréat du Robotics Award 2018, le jury a une fois de plus fait preuve de tact. En effet, les possibilités limitées d’une candidature ne permettaient guère de présenter ce que l’installation complexe de Heinz Berger Maschinenfabrik peut réellement faire. Même la vidéo fournie ne pouvait donner qu’une première impression. En faisant des recherches sur cette histoire, je me suis rendu compte que, tonnerre de Dieu ! La solution est l’industrie 4.0 à l’état pur et mérite à juste titre la médaille d’or.