BEARBEITUNGSBEISPIEL:
HORIZONTAL-WÄLZSCHLAGSYSTEM
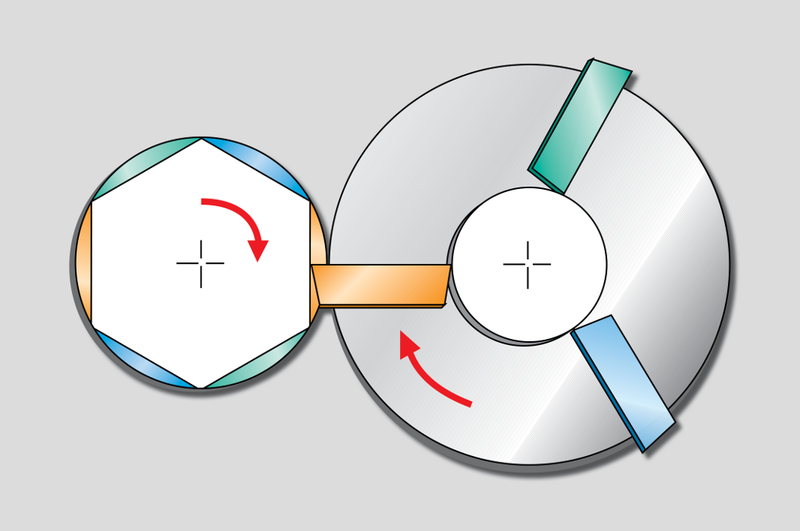
Baureihen LP110 und LP130
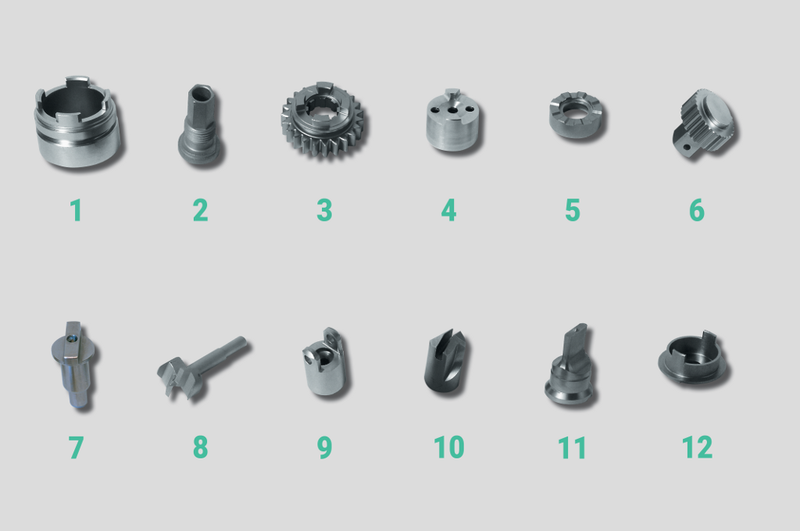
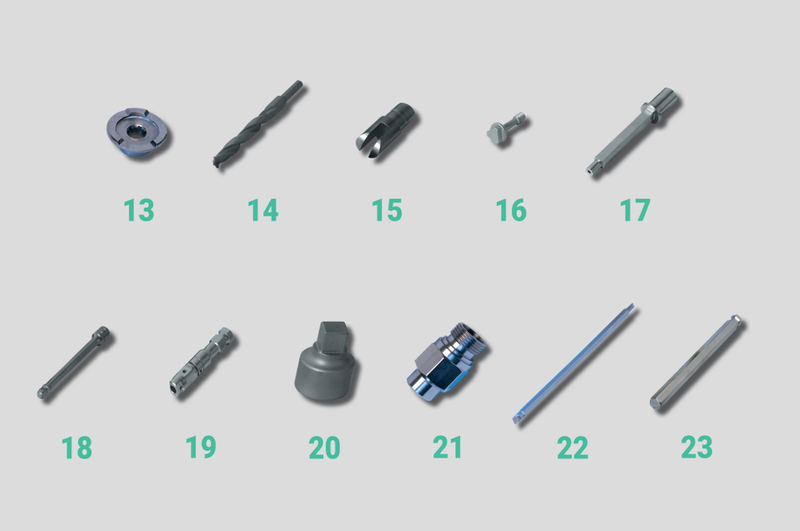
TYPISCHE WERKSTÜCKE FÜR DAS HORIZONTAL-WÄLZSCHLAGSYSTEM
Die hier gezeigten Werkstücke sind beispiele einer bearbeitung mit dem horizontal-Wälzschlagsystem.
ZERSPANUNGSZEIT FÜR VERSCHIEDENE BEARBEITUNGEN
- Stirnnocken: 10.0 s
Sechskant SW 15 mm: 9.0 s - Stirnnocken mit Hinterschnitt 5°: 10.0 s
- Stirnnocken: 11.7 s
- Stirnnocken: 8.0 s
- Vierkant SW 1/2″: 6.0 s
- Zweiflach SW 13 mm (Sonderlegierung): 18.0 s
- Komplette Schneidengeometrie ø 35 mm mit Vorschneider: 20.0 s
- Außenkontur – Stirnnute – Bohrung ø 6,5 mm: 25.0 s
- Schneidengeometrie und Stirnnute: 11.0 s
- Stirnnocken: 9.0 s
- Zweiflach SW 7 mit Radienfacetten und Radiusauslauf: 18.0 s
- Stirnnocken: 8.0 s
- Komplette Schneidengeometrie (ø 12 mm): 9.0 s
- Stirnnute 10 mm × 20 mm: 6.0 s
- Dreikant: 5.0 s
- Vierkant SW 12 mm: 20.0 s
- Kopierter Vierkant SW 1/2″: 8.0 s
- Tieferliegender Vierkant SW 16 mm: 12.0 s
- Vierkant SW 20 mm: 10.0 s
- Sechskant SW 30 mm [Nirosta]; 9.0 s
- Schlitzschraubendrehklinge – Zweiflach: 5.0 s
- Kugelkopf-Sechskant SW 8 mm: 6.0 s