


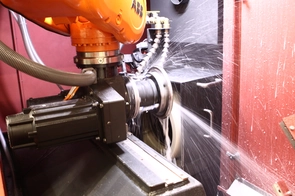
Affûtage de l’arête de coupe des couteaux circulaires
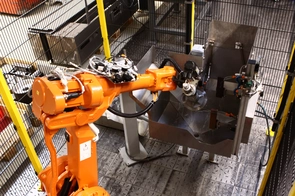
(Ré)affûtage des couteaux circulaires
Différentes méthodes d’affûtage pour un traitement précis des tolérances des couteaux ronds et circulaires
Ponçage + polissage, juin 2020
Pour la fabrication de lames circulaires, de lames de scie, de lames de cutter, de flans circulaires et de pièces de forme similaire, différents procédés de rectification sont utilisés en fonction du type d’usinage à effectuer sur la pièce.
L’usinage du tranchant est une étape centrale de la production de couteaux circulaires. Des rectifieuses et des cellules robotisées spécialement conçues permettent d’affûter les arêtes de coupe, de tailler la pièce et/ou d’ébavurer les lames circulaires. Les pièces neuves et usagées peuvent être traitées.
Meulage de chanfreins et de surfaces sur des lames circulaires
Avec une grande précision de concentricité et de planéité, les machines de meulage périphérique de la série RFS-CNC, dotées de jusqu’à six axes CNC, réalisent un meulage périphérique des faces, des arêtes et des contours de lames circulaires, de lames de scie, de flans circulaires et de troncs d’arbres. En mode pendulaire ou en plongée, elles réalisent un meulage de chanfreins ou de surfaces sur des pièces d’un diamètre maximal de 1 200 mm.
L’utilisation d’un axe de rectification supplémentaire permet d’effectuer des rectifications successives en un seul serrage. En combinaison avec un système de mesure tactile avec amortissement supplémentaire du palpeur, il est également possible d’obtenir une rectification interrompue de haute précision.
Souvent, la rectifieuse est combinée à un système d’alimentation robotisé. La pièce est positionnée dans la rectifieuse par un robot de manutention et déposée dans un autre magasin après l’usinage. Les déplacements sont automatiquement compensés après chaque cycle de dressage et adaptés à la vitesse périphérique préréglée via un convertisseur de fréquence intégré dans le système de commande.
Affûtage programmable des lames
Les machines de meulage à plateau rotatif de la série RMS-CNC permettent d’obtenir un affûtage programmable des arêtes de coupe sur les couteaux circulaires. Les affûteuses à quatre axes sont équipées d’une meule boisseau, ce qui permet de travailler avec un enlèvement de copeaux élevé.
Le diamètre extérieur de la lame circulaire est mesuré à l’aide d’un laser. Ensuite, un ou deux tranchants sont affûtés sur la pièce à usiner. Il est alors possible de rectifier une denture existante et d’évaluer d’éventuels éclats dans les tranchants de lames usagées. Le dressage est effectué soit par un dresseur programmable, soit par un rouleau de dressage.
Meulage de dents pointues sur les lames circulaires et les lames de scie
En utilisant un disque périphérique, il est possible de rectifier une denture sur des couteaux circulaires, des couteaux de cutter et des lames de scie. Les machines de meulage périphérique de la série RVZ-CNC sont conçues pour la denture de couteaux circulaires d’un diamètre maximal de 850 mm. La machine et le profil de la dent sont programmés via une commande CNC à quatre axes. Avant l’usinage, la pièce est mesurée. Le dressage peut être généré aussi bien par un dresseur programmable que par un rouleau de dressage.
Si une machine de meulage périphérique de la série WS4-CNC est intégrée dans une cellule robotisée, il est possible d’obtenir un meulage de dents pointues sur des couteaux circulaires. La pièce à usiner est prise en charge par un robot d’usinage. Après avoir mesuré le diamètre extérieur sur une station de mesure tactile, la lame circulaire est amenée à la machine de meulage périphérique pour être taillée.
ébavurage et (ré)affûtage robotisé de lames circulaires
Dans une cellule robotisée spécialement configurée, il est possible d’ébavurer aussi bien la denture d’une lame circulaire que des lames circulaires dont le tranchant est lisse et affûté. La pièce est saisie par le robot d’usinage, affûtée dans une station d’usinage équipée d’une meule diamantée et déposée dans un magasin d’empilage.
Avant l’usinage, le diamètre extérieur de la lame circulaire est mesuré sur une station de mesure laser et le programme de déroulement est corrigé en conséquence.